UV DTF vs DTF estándar: por qué la separación nace en la tinta, no en la máquina

Alguien busca "UV DTF", lee que no necesita prensa térmica y empieza a planificar una segunda línea de producción en torno a eso. Ahí es donde aparece la primera confusión. El UV DTF no es un DTF mejorado. Es un proceso de decoración distinto que, por casualidad, heredó la mitad de un nombre.
La confusión no se debe a que el sector haya sido descuidado al nombrarlo. El UV DTF llegó unos años después de que el DTF estándar ya hubiera consolidado la sigla como abreviatura de "una transferencia impresa que se prensa sobre una prenda"; así que, cuando apareció un film de transferencia curado por UV, tomó prestadas las mismas letras y le añadió su modificador. Lo que no tomó prestado fue la química, los consumibles, el equipo ni el cliente. Todo eso tomó otra dirección, y ahí es donde viven las decisiones prácticas.
Si ya tienes una línea de DTF en marcha, la pregunta que tienes delante no es "¿UV DTF o DTF estándar?", como si fueran dos respuestas a una misma pregunta. Es si el trabajo sobre superficies rígidas que ahora llega a tu bandeja de entrada ha acumulado lo suficiente para justificar un segundo sistema totalmente independiente y, en tal caso, qué nivel de ese sistema conviene construir realmente. Las secciones siguientes desglosan esta separación desde su raíz y luego la convierten en una decisión que puedes llevar a la práctica.
Dos procesos, una sigla y ningún mercado en común
Empecemos por el dato que casi todo el contenido comparativo menciona y luego pasa por alto: los dos procesos se basan en tintas diferentes. Todo lo demás que suele enumerarse como diferencia —el método de curado, lo que compras y almacenas, las superficies que cada uno puede tocar, cómo se aplica, cómo se siente al tacto y qué significa incluso "duradero" en cada caso— es consecuencia de esa única elección química.
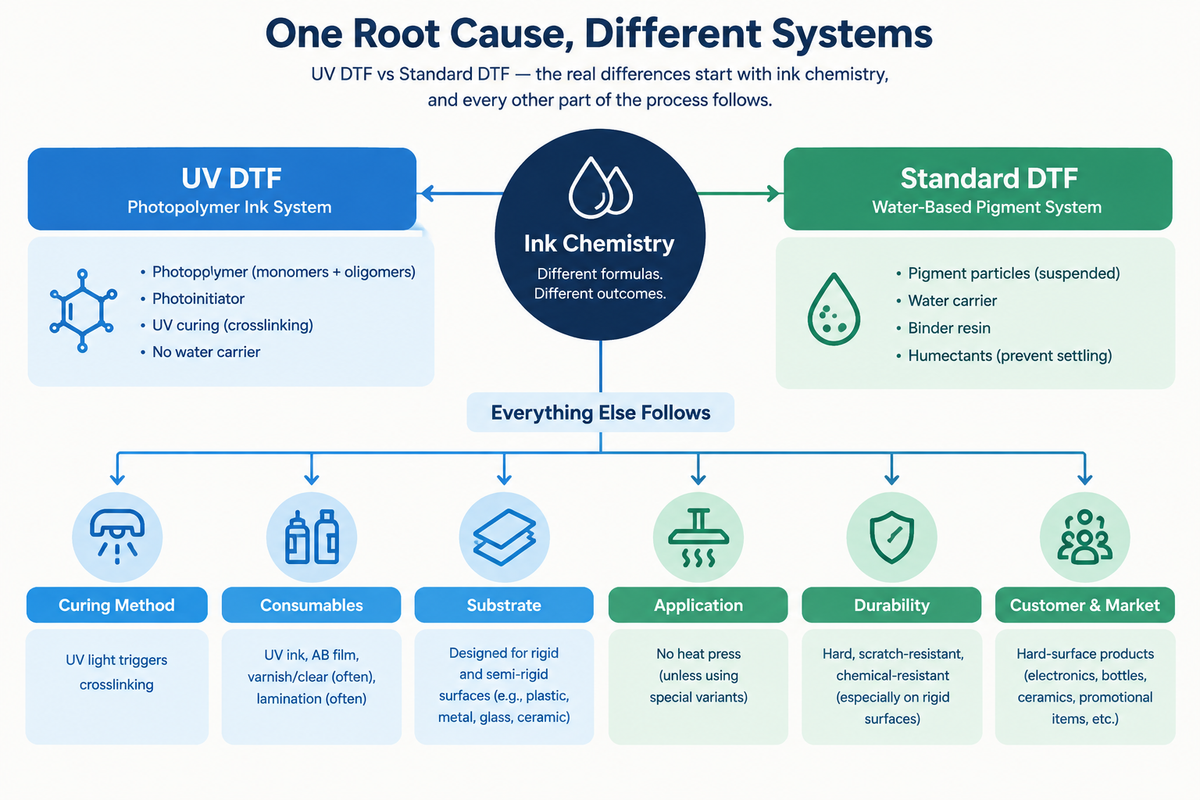
La tinta DTF estándar es una dispersión de pigmento base agua. El color proviene de partículas de pigmento, que están suspendidas y no disueltas; el líquido que las transporta es agua; y la formulación incluye además una resina aglutinante y humectantes que evitan que el pigmento se sedimente y que el cabezal de impresión se seque entre trabajos. Cuando se imprime la transferencia, el agua se evapora y el pigmento y el aglutinante se depositan sobre el film portador de PET formando una película seca. La imagen solo se convierte en una decoración transferible cuando el calor y la presión reactivan después ese aglutinante, de modo que pueda adherirse al tejido y al polvo adhesivo.
La tinta UV DTF es un fotopolímero. En lugar de pigmento suspendido en agua, se construye a partir de monómeros y oligómeros acrílicos de cadena corta más un fotoiniciador. Nada en ella se seca en el sentido habitual: permanece líquida hasta que la luz ultravioleta la alcanza y el fotoiniciador desencadena una reacción de reticulación casi instantánea que solidifica el film. El curado es un fenómeno lumínico, no un proceso de calor y evaporación, y esa única sustitución es lo que hace posible, en absoluto, una aplicación en frío, en seco y sin prensa.
Como las dos tintas no comparten ni vehículo ni desencadenante de curado, no se pueden verter en el mismo sistema de producción esperando que colaboren. La prueba no es cuestión de opinión y se ve en el hardware: el cabezal de impresión, las líneas de tinta y el conjunto de curado de una máquina están diseñados en torno a una química o a la otra, y ambas no son intercambiables. Quien planee operar los dos procesos debe aceptar que está construyendo dos sistemas, no configurando dos modos en uno.
La misma lógica explica por qué la tinta está aguas arriba de todo lo demás. En un proceso de impresión y transferencia, la tinta determina si el polvo puede agarrar, si el film se libera limpiamente y si la capa acabada sobrevive a la manipulación: el orden de la cadena film-tinta-polvo es fijo y solo funciona en una dirección.
La forma más clara de verlo es dejar de pensar en los dos como extremos opuestos de una misma escala. No son la misma máquina configurada de otra manera; atienden a clases de sustrato diferentes, con rutas de tinta distintas que nunca se tocan.
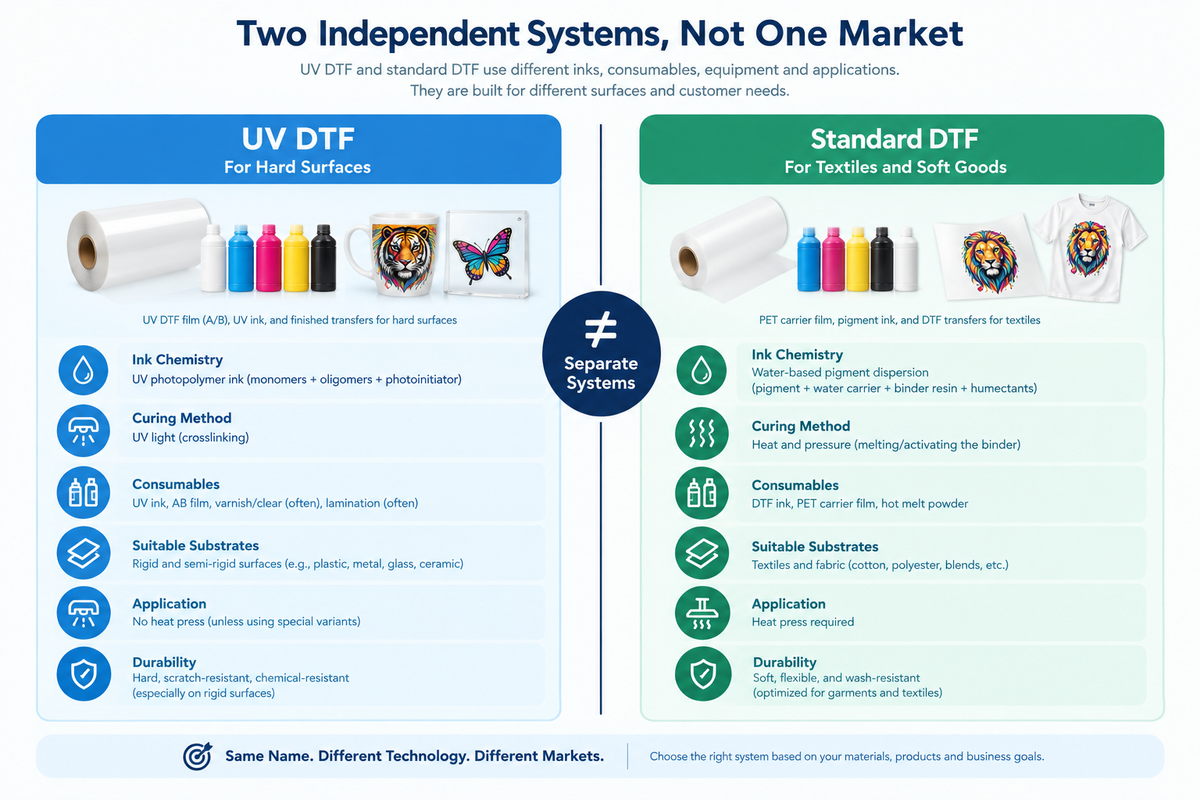
| DTF estándar | UV DTF | |
|---|---|---|
| Química de la tinta | Dispersión de pigmento base agua (pigmento + vehículo acuoso + aglutinante + humectantes) | Fotopolímero (monómeros/oligómeros acrílicos + fotoiniciador) |
| Mecanismo de curado | El agua se evapora; el aglutinante se reactiva después con calor y presión | La luz UV desencadena la reticulación; sin paso de evaporación |
| Consumibles | Tinta base agua, film portador de PET, polvo hot-melt | Tinta UV, film de transferencia A/B (una capa portadora más un film superior independiente) |
| Clase de sustrato | Textiles y otros materiales blandos y fibrosos | Superficies rígidas y semirrígidas |
| Método de aplicación | Prensa térmica u horno de túnel (calor + presión) | Aplicación manual en frío: pelar, colocar, presionar, retirar el film superior |
| Tacto | Suave; la capa de tinta sigue al tejido | Capa sólida en relieve con una superficie más brillante |
| Dimensión de durabilidad | Ciclos de lavado y abrasión sobre el tejido | Adhesión a la superficie, resistencia a rayaduras y a la humedad sobre una superficie rígida |
Ambos procesos imprimen una imagen, la curan hasta convertirla en un film y luego transfieren ese film a una superficie. Ambos terminan con un gráfico acabado que no se imprimió directamente sobre el objeto final. Ahí empieza y termina realmente el parecido, y la palabra "film" no significa lo mismo en cada columna. En el DTF estándar, "film" designa el film portador de PET sobre el que se imprime la tinta, que se desecha una vez prensada la transferencia. En el UV DTF, "film" designa un par de films de transferencia A/B: la imagen queda entre una capa portadora y una capa superior, y la capa superior se retira tras la aplicación en lugar de actuar como portador de transferencia térmica.
Una sola tabla basta para las decisiones que corresponden al lado textil, porque esas decisiones no cambian cuando además empiezas a trabajar superficies rígidas. Si estás eligiendo el material para la propia línea de tejidos, esa es una cuestión aparte con su propio método: parte de cómo elegir un film DTF y trabaja desde tu propia combinación de tejido, tinta y polvo. Lo que sigue aquí trata del segundo sistema, no del primero.
A dónde va cada uno cuando sale de la superficie para la que fue pensado
Los dos sistemas no solo encajan en superficies distintas: fallan de manera diferente cuando se los fuerza sobre la superficie equivocada, y conviene entender esos modos de fallo antes de prometerle nada a un cliente.
Si aplicas UV DTF sobre un tejido, el problema es mecánico, no adhesivo. Un film curado por UV es una capa rígida y reticulada. Una prenda se flexiona, se estira y se dobla constantemente, y una capa rígida situada encima no puede seguir ese movimiento: se agrieta a lo largo de las líneas de pliegue y se desprende en los bordes. Puede que la transferencia agarre el tejido perfectamente al principio; el fallo proviene del desajuste entre un film rígido y un sustrato que se mueve.
Si aplicas DTF estándar sobre vidrio, metal o cerámica, el problema va en sentido contrario. El adhesivo hot-melt está formulado para dos cosas: fundirse con calor y presión, y luego agarrar la fibra. En una superficie rígida, lisa y no porosa no hay fibra que agarrar, y la activación por calor y presión de la que depende el flujo de trabajo del DTF estándar no forma parte de un entorno de aplicación en frío. La transferencia no cuenta con las condiciones para las que fue diseñada, y por eso "no se pega" es una observación válida pero una explicación incompleta.
Ninguno de los dos fallos es un defecto de ninguno de los dos productos. Cada uno es el resultado previsible de usar un sistema cuya premisa de diseño de principio a fin —sustrato fibroso y flexible en un caso; sustrato rígido y liso en el otro— no se cumple.
Esta es la parte que normalmente se deja implícita. La razón por la que un taller no puede limitarse a cambiar una máquina entre los dos trabajos es que la máquina no es la variable. Lo es la tinta, y la máquina está construida en torno a la tinta. Los cabezales de impresión, las rutas de suministro de tinta, las estaciones de tapado, las rasquetas de limpieza y las bombas que mueven la tinta por el sistema están especificados para una única química. Si haces pasar un fotopolímero por una ruta diseñada para una dispersión base agua, o al revés, estás pidiendo a unos componentes que manejen un fluido para el que nunca fueron seleccionados. Los fabricantes de equipos afirman con claridad que las dos familias de tintas no son intercambiables en una misma máquina, y conviene señalar que esto lo dicen empresas que venden ambas, así que la afirmación no es un argumento a favor de ninguna de las dos partes: es una advertencia sobre las dos.
La decisión que de verdad importa: qué nivel, no cuál
Si los dos sistemas atienden a clases de sustrato diferentes, entonces "¿cuál debería comprar?" es la pregunta equivocada para la mayoría de los talleres. Un taller con una línea de DTF en funcionamiento no se enfrenta a una elección entre dos opciones para el mismo trabajo. Se enfrenta a la pregunta de si añadir una nueva capacidad y, en tal caso, hasta dónde desarrollarla.
Hay tres niveles, y no son solo tramos de presupuesto: cada uno describe un compromiso distinto, un conjunto distinto de cosas en las que hay que ser bueno y un punto distinto a partir del cual deja de tener sentido seguir avanzando.
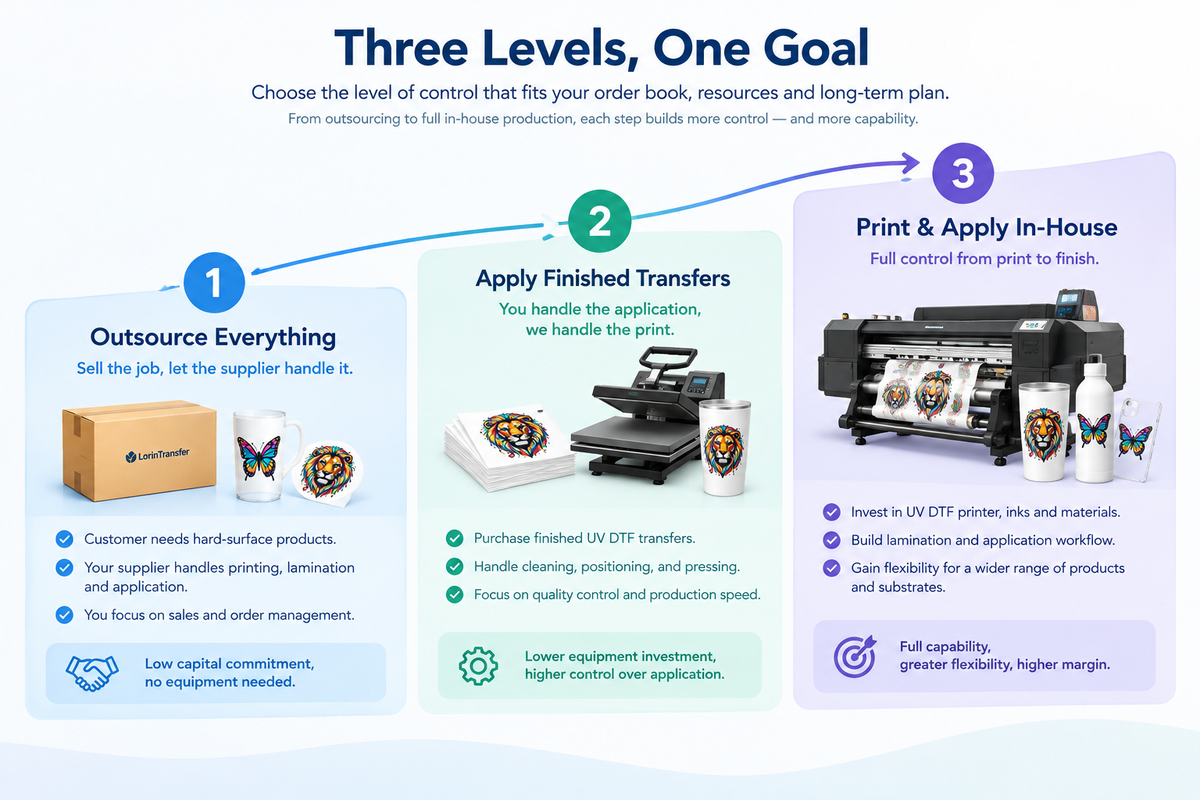
Nivel uno — externalizar los trabajos sobre superficies rígidas. Sigues presupuestando el trabajo sobre superficies rígidas y le entregas la impresión a un proveedor que ya opera UV DTF, sin aplicar nada tú mismo o aplicando solo lo que el proveedor envía listo para colocar. Esto te cuesta margen por trabajo y no te da control sobre los plazos ni la calidad, pero tampoco te cuesta nada en equipo, personal ni espacio. Para un taller que todavía está midiendo si la demanda de superficies rígidas es una tendencia o algo pasajero, este es el nivel que responde a la pregunta con el menor gasto. Si decides externalizar, lo que realmente compras es trabajo terminado fiable, y todo tu problema de selección se reduce a encontrar esa fiabilidad.
Nivel dos — hacer solo la aplicación. Compras transferencias UV DTF terminadas —envolturas para vasos y etiquetas para botellas entre los formatos habituales— y desarrollas la habilidad de aplicarlas bien, sin comprar una impresora. Este es el nivel que la mayoría de los talleres se salta, porque la conversación del sector pasa de "externalízalo" a "compra una máquina". No debería saltarse. La aplicación no es un paso trivial que alguien pueda aprender en una tarde: la superficie tiene que estar limpia y seca, la transferencia tiene que colocarse correctamente a la primera porque no se puede recolocar, y el film superior hay que retirarlo sin levantar el gráfico. Comprar trabajo terminado y dominar la aplicación permite a un taller atender a clientes de superficies rígidas, conocer las limitaciones reales del proceso en sus propios términos y decidir más adelante sobre el equipo con experiencia real detrás de la decisión, en lugar de con la demostración de un proveedor.
Nivel tres — montar la línea completa. Imprimes tú mismo la transferencia UV DTF y la aplicas en tu propio taller. Este es el nivel que exige la máquina dedicada, y la máquina es un listón más alto que "una impresora UV". Una línea de impresión UV DTF necesita un canal de tinta blanca, un canal de barniz o capa transparente y laminación integrada: las capas que convierten una imagen impresa en un film transferible y protegido. Una impresora UV de cama plana de uso general no tiene esas capacidades de forma automática, y por eso "impresora UV" e "impresora UV DTF" no son el mismo equipo. Antes de comprometerte con este nivel, conviene entender lo que realmente cuesta una línea nueva de poner en marcha, porque el equipo es solo una parte: el espacio, la ventilación, la energía, los consumibles y el tiempo de formación para operar una segunda química pertenecen todos a la misma cifra.
Las condiciones que hacen que un taller pase de un nivel a otro son de comportamiento, no numéricas. Observa tu cartera de pedidos en busca de señales más que de umbrales: ¿los clientes ya piden trabajos sobre superficies rígidas sin que nadie los induzca, o fue un solo pedido el que te puso la idea en la cabeza? ¿Qué proporción de tus consultas incluye ahora algo que no es tejido, y con qué frecuencia rechazas o subcontratas ese trabajo? ¿Cómo es la mezcla: pedidos de superficies rígidas pequeños, rápidos y muy variados, o un contrato recurrente y estable que por sí solo justificaría una línea? ¿Tienes el espacio y la ventilación para un proceso que genera olor a disolvente y necesita tratamiento de aire? Y, algo crítico, ¿puede el personal que opera tu línea de DTF actual absorber un segundo conjunto de procedimientos que no se solapan, o el nivel tres significa en silencio un segundo operador formado? Ninguna respuesta por sí sola lo decide. El nivel que encaja es el más alto cuyas condiciones ya puedes cumplir.
Operar dos sistemas en un mismo taller sin que se dañen entre sí
Un taller en el nivel tres opera dos sistemas de producción bajo un mismo techo, y hay que mantenerlos separados, no por pulcritud, sino porque dejar que se toquen es un riesgo de hardware y no una cuestión de orden. Las dos químicas no solo producen impresiones de aspecto distinto: la contaminación cruzada entre ellas puede dañar el equipo. Considera la separación que se describe a continuación como control de riesgos, no como una buena práctica opcional.
Ruta de la tinta. Los cabezales de impresión, las líneas de tinta, los amortiguadores, las estaciones de tapado, las rasquetas de limpieza y las bombas peristálticas deben estar dedicados a una sola química cada uno. Esta es la línea donde la apuesta es más alta, y es la razón por la que "una máquina, dos modos" no es una opción de configuración. Los consumibles de mantenimiento también entran aquí: los líquidos de limpieza y los paños deben asignarse por sistema, porque un paño con residuos de una química puede arrastrarlos a la ruta de tinta de la otra.
Consumibles. Tinta UV y film A/B por un lado; tinta base agua, film portador de PET y polvo hot-melt por el otro. No son intercambiables ni siquiera en el almacenamiento, porque sus requisitos de conservación difieren: los dos tipos de film no quieren las mismas condiciones, y el polvo tiene sus propias necesidades de manipulación.
Puestos de trabajo y espacio. La aplicación de UV DTF es una operación manual, en frío y en seco, sobre un banco. El DTF estándar se prensa en una prensa térmica o pasa por un horno de túnel. Son movimientos distintos con fuentes de contaminación distintas, y mantenerlos físicamente separados evita que las partículas, el polvo o los residuos de un proceso acaben en la zona de trabajo del otro.
Formación. Los procedimientos que no deben confundirse no se limitan a qué tinta va en qué máquina. El que más gente pilla es la recolocabilidad: una transferencia de DTF estándar a menudo puede ajustarse después de un prensado inicial suave, mientras que una transferencia UV DTF queda colocada prácticamente para siempre en el momento en que toca una superficie limpia. Dos procedimientos operativos estándar (SOP) con una regla realmente distinta en ese punto deben formarse como dos SOP, no fusionarse en un único modelo mental.
Atribución de daños. Antes de que los dos sistemas compartan un taller, acuerda cómo se rastreará un lote mezclado o un cabezal de impresión dañado. Si nadie ha definido qué cuenta como culpa de cada sistema, un episodio de contaminación se convierte en una discusión en lugar de un diagnóstico. Decidir el límite de antemano es el seguro más barato de toda esta instalación.
Si estás mirando la estructura de tus propios pedidos y no logras ver cuál de los tres niveles encaja, esa es la conversación que estamos preparados para tener: cuéntanos cómo es tu trabajo sobre superficies rígidas y te ayudaremos a situarlo en la escalera. LorinTransfer suministra calcomanías UV DTF como productos terminados, así que el lado de las superficies rígidas de esta comparación es algo de lo que podemos hablar directamente, aunque este artículo no recomienda deliberadamente un camino por encima de otro.
El límite honesto: "UV DTF sobre tejido" no es lo que parece
La forma más rápida de perder dinero con esta tecnología es creer que el UV DTF significa que ya puedes decorar tejido sin prensa térmica. No es eso lo que significa, y la afirmación necesita una respuesta cuidadosa en lugar de un sí o un no rotundo.
Hay dos desarrollos que a veces se describen como "UV DTF sobre tejido", y son cosas diferentes. Uno es una transferencia rígida, tipo etiqueta —un parche duro que conserva su carácter dimensional, similar a una placa—, que efectivamente se aplica sobre tejido pero sigue siendo, funcionalmente, una pieza rígida sobre una superficie blanda. El otro es una formulación elástica que se investiga específicamente para flexionarse y estirarse con la prenda, lo cual es un problema técnico distinto y no está en el mismo grado de madurez. Ambos siguen madurando, y ninguno es un sustituto directo del DTF estándar sobre sustratos blandos. Si necesitas una decoración que se flexione y resista el lavado junto con la prenda, el DTF estándar es el proceso diseñado para ese trabajo; una transferencia UV DTF con formulación elástica es una opción aparte y en evolución, no un sustituto.
Como este límite es tan fácil de difuminar, conviene ser explícito sobre lo que queda fuera de este artículo: no va a diagnosticar por ti grietas, despegues ni fallos de adhesión, y no debería. Si estás solucionando transferencias fallidas en el lado textil, el siguiente paso útil es identificar qué etapa entregó el defecto a la siguiente, y eso es otro artículo.
FAQ
¿Puede una impresora DTF usar tinta UV DTF?
¿Se puede aplicar UV DTF sobre tejido?
¿Cuál es mejor, el UV DTF o el DTF estándar?
¿Se necesita una prensa térmica para el UV DTF?
¿Cuánto cuesta añadir una línea de UV DTF?
Contáctenos
Cuéntenos sus requisitos y nuestro equipo le responderá en un plazo de 24 horas.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Cuánto duran las transferencias DTF y qué mide realmente el número de lavados
La durabilidad al lavado de una transferencia DTF no significa nada sin sus condiciones de ensayo. Qué cuenta como un ciclo de lavado, cómo se juzga el fallo y si se aplican normas domésticas o industriales.
Película DTF, tinta y polvo: por qué el problema que ves casi nunca está donde empezó
La película, la tinta y el polvo en una línea DTF son tres eslabones de una misma cadena, y la transferencia entre ellos decide lo que puede lograr tu prensa. Cuando una transferencia sale mal, el síntoma suele aparecer lejos de donde empezó.
Impresión DTF en telas oscuras: aísla la causa antes de ajustar la configuración
Una impresión desvaída en una camiseta negra suele trabajarse en uno de dos lugares: la prensa de calor o la configuración de tinta blanca en el RIP.