UV DTF ou DTF standard : pourquoi la divergence se joue sur l'encre, pas sur la machine

Quelqu'un recherche « UV DTF », lit que ce procédé ne nécessite aucune presse à chaud, et se met à planifier une seconde ligne de production autour de cette idée. C'est là que la confusion s'installe en premier. L'UV DTF n'est pas un DTF amélioré. C'est un procédé de décoration différent qui se trouve avoir hérité de la moitié d'un nom.
Cette appellation n'est pas le signe d'une industrie négligente. L'UV DTF est apparu quelques années après que le DTF standard avait déjà imposé cet acronyme comme abréviation de « un transfert imprimé que l'on presse sur un vêtement » ; lorsqu'un film transfert à durcissement UV a fait son apparition, il a donc emprunté les mêmes lettres en y ajoutant son qualificatif. Ce qu'il n'a pas emprunté, c'est la chimie, les consommables, l'équipement ou la clientèle. Tout cela a pris une direction différente, et c'est précisément là que se situent les décisions concrètes.
Si vous exploitez déjà une ligne DTF, la question qui se pose à vous n'est pas « UV DTF ou DTF standard ? », comme s'il s'agissait de deux réponses à une même question. Elle est de savoir si les travaux sur surfaces dures qui arrivent désormais dans votre boîte de réception se sont suffisamment accumulés pour justifier un second système totalement distinct — et, le cas échéant, à quel niveau de ce système vous devriez réellement vous installer. Les sections ci-dessous décomposent cette scission depuis sa racine, puis la transforment en une décision que vous pouvez appliquer.
Deux procédés, un acronyme, et aucun marché commun
Commençons par le fait unique que la plupart des comparatifs énoncent avant de passer à autre chose : les deux procédés reposent sur des encres différentes. Tout le reste de ce qui est présenté comme une différence — la méthode de durcissement, ce que l'on achète et stocke, les surfaces que chacun peut traiter, la façon de l'appliquer, le toucher obtenu, et même ce que « durable » signifie pour l'un et l'autre — découle de ce seul choix chimique.
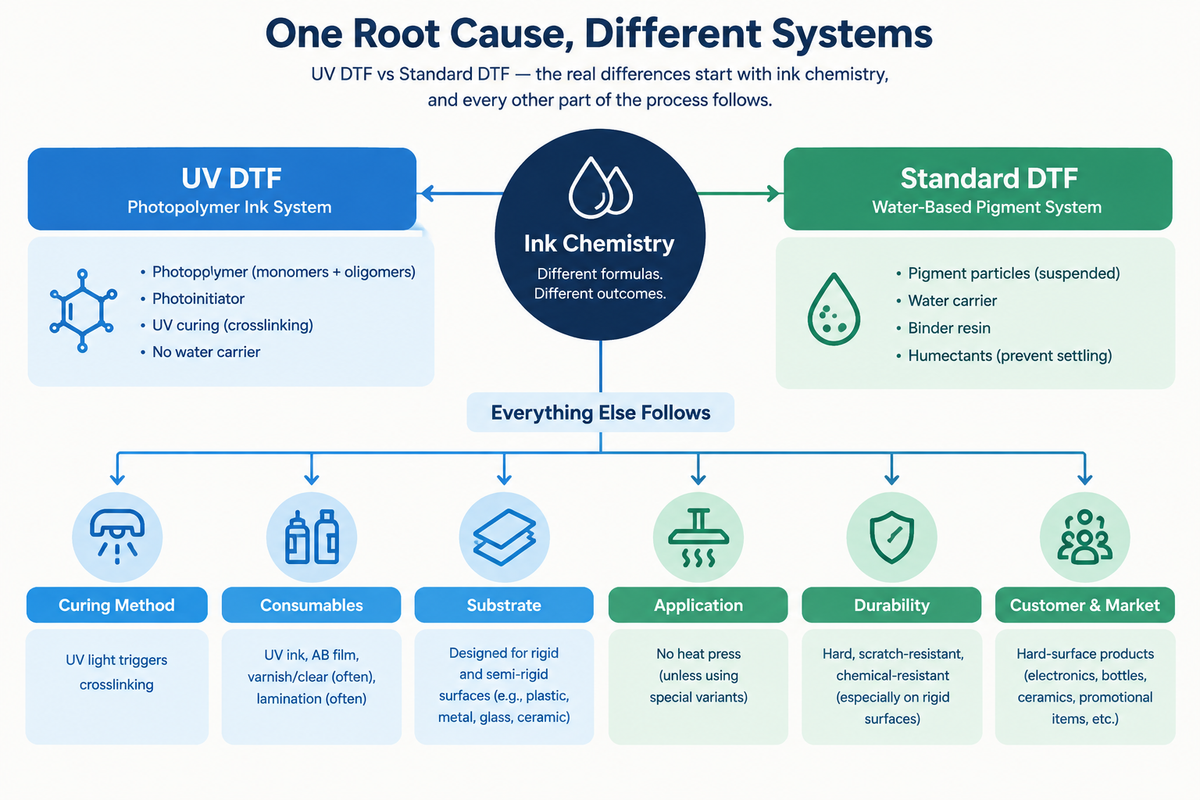
L'encre DTF standard est une dispersion pigmentaire à base d'eau. La couleur provient de particules de pigment, qui sont en suspension plutôt que dissoutes ; le liquide qui les transporte est de l'eau ; la formulation comprend également une résine liante et des humectants qui empêchent le pigment de sédimenter et la tête d'impression de sécher entre deux travaux. Lors de l'impression du transfert, l'eau s'évapore et le pigment ainsi que le liant se déposent sur le film support PET sous forme de film sec. L'image ne devient une décoration transférable que lorsque la chaleur et la pression réactivent ensuite ce liant, lui permettant d'adhérer au tissu et à la poudre adhésive.
L'encre UV DTF est un photopolymère. Au lieu de pigment en suspension dans l'eau, elle est constituée de monomères et d'oligomères acryliques à chaîne courte, auxquels s'ajoute un photo-initiateur. Rien en elle ne sèche au sens habituel du terme — elle reste liquide jusqu'à ce que la lumière ultraviolette l'atteigne et que le photo-initiateur déclenche une réaction de réticulation quasi instantanée qui solidifie le film. Le durcissement est un phénomène lumineux, et non un phénomène de chaleur et d'évaporation, et c'est cette seule substitution qui rend possible une application à froid, à sec et sans presse.
Comme les deux encres ne partagent ni véhicule ni déclencheur de durcissement, on ne peut pas les verser dans le même système de production en espérant qu'elles coopèrent. Ce constat n'a rien d'une opinion : il est visible dans le matériel. La tête d'impression, les conduites d'encre et l'ensemble de durcissement d'une machine sont conçus autour d'une chimie ou de l'autre, et les deux ne sont pas interchangeables. Quiconque envisage d'exploiter les deux procédés doit admettre qu'il construit deux systèmes, et non qu'il configure deux modes sur un seul.
La même logique explique pourquoi l'encre se situe en amont de tout le reste. Dans un procédé d'impression-transfert, l'encre détermine si la poudre peut accrocher, si le film se détache proprement et si la couche finie résiste à la manipulation — l'ordre de la chaîne film-encre-poudre est fixe, et il ne se parcourt que dans un sens.
La façon la plus claire de le comprendre est de cesser de voir ces deux procédés comme les extrémités opposées d'une même échelle. Ce n'est pas la même machine réglée différemment ; ils desservent des classes de substrats différentes, avec des circuits d'encre distincts qui ne se croisent jamais.
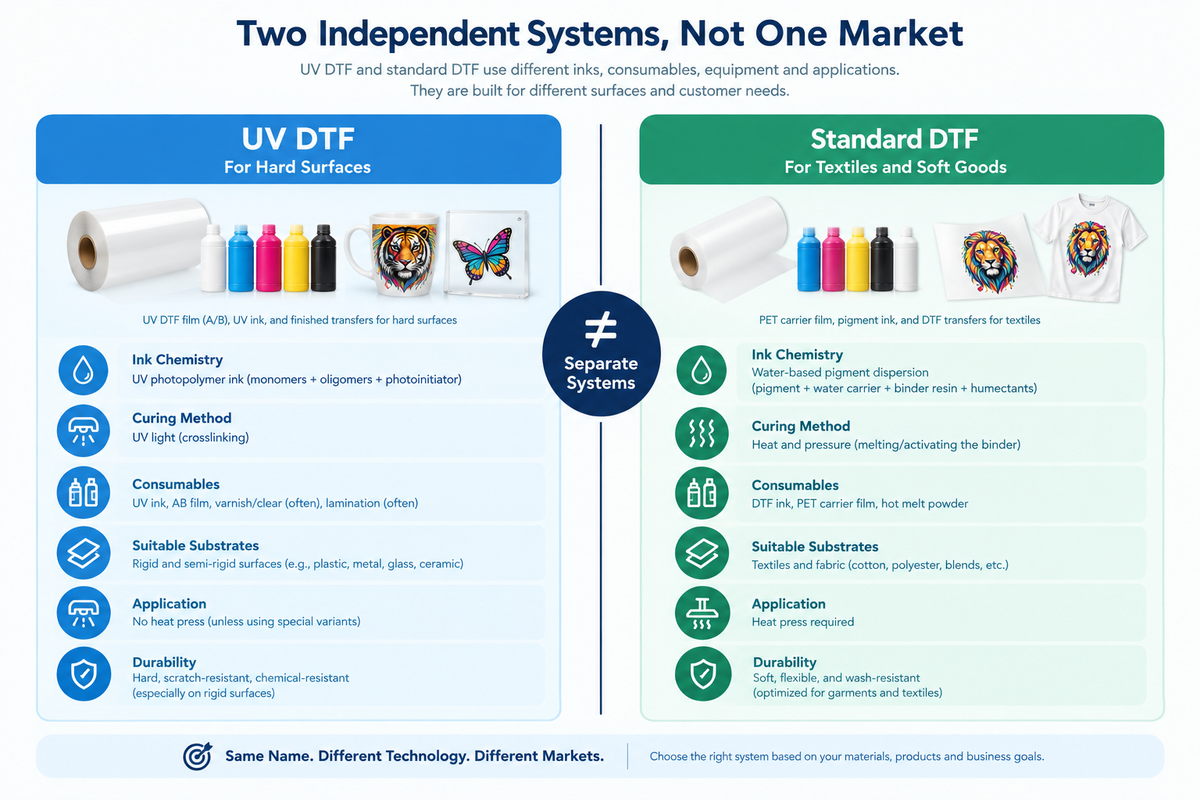
| DTF standard | UV DTF | |
|---|---|---|
| Chimie de l'encre | Dispersion pigmentaire à base d'eau (pigment + véhicule aqueux + liant + humectants) | Photopolymère (monomères/oligomères acryliques + photo-initiateur) |
| Mécanisme de durcissement | L'eau s'évapore ; le liant est réactivé plus tard par la chaleur et la pression | La lumière UV déclenche une réticulation ; aucune étape d'évaporation |
| Consommables | Encre à base d'eau, film support PET, poudre thermocollante | Encre UV, film transfert A/B (une couche support plus un film supérieur distinct) |
| Classe de substrat | Textiles et autres matériaux souples et fibreux | Surfaces dures rigides et semi-rigides |
| Méthode d'application | Presse à chaud ou four tunnel (chaleur + pression) | Application manuelle à froid — décoller, poser, presser, retirer le film supérieur |
| Toucher | Doux ; la couche d'encre suit le tissu | Couche en relief pleine, à la surface plus brillante |
| Dimension de la durabilité | Cycles de lavage et d'abrasion sur tissu | Adhérence de surface, résistance aux rayures et à l'humidité sur une surface dure |
Les deux procédés impriment une image, la durcissent en film, puis transfèrent ce film sur une surface. Tous deux aboutissent à un visuel fini qui n'a pas été imprimé directement sur l'objet final. C'est vraiment là que la ressemblance commence et s'arrête — et le mot « film » ne désigne pas la même chose dans l'une et l'autre colonne. En DTF standard, « film » désigne le film support PET sur lequel l'encre est imprimée, et qui est jeté une fois le transfert pressé. En UV DTF, « film » désigne une paire de films transfert A/B — l'image se trouve entre une couche support et une couche supérieure, et cette couche supérieure est décollée après l'application, au lieu de servir de support de transfert à chaud.
Un seul tableau suffit pour les choix qui concernent le versant textile, car ces décisions ne changent pas lorsque l'on commence aussi à traiter des surfaces dures. Si vous choisissez le matériau de la ligne textile elle-même, il s'agit d'une question distincte qui appelle sa propre méthode — partez de comment choisir un film DTF et raisonnez à partir de votre propre combinaison tissu, encre et poudre. Ce qui suit porte sur le second système, non sur le premier.
Ce qui arrive à chacun lorsqu'il quitte la surface pour laquelle il est conçu
Les deux systèmes ne sont pas seulement adaptés à des surfaces différentes : ils échouent de manière différente lorsqu'on les applique à la mauvaise, et ces modes de défaillance méritent d'être compris avant de promettre quoi que ce soit à un client.
Appliquez de l'UV DTF sur un tissu : le problème est mécanique, non adhésif. Un film durci aux UV est une couche rigide et réticulée. Un vêtement se plie, s'étire et se froisse en permanence, et une couche rigide posée dessus ne peut pas suivre ce mouvement — elle se fissure le long des plis et s'écaille sur les bords. Le transfert peut très bien accrocher le tissu au départ ; la défaillance vient de l'inadéquation entre un film rigide et un substrat en mouvement.
Appliquez du DTF standard sur du verre, du métal ou de la céramique : le problème s'inverse. L'adhésif thermocollant est formulé pour faire deux choses : fondre sous l'effet de la chaleur et de la pression, puis accrocher les fibres. Sur une surface dure, lisse et non poreuse, il n'y a aucune fibre à accrocher, et l'activation par chaleur et pression dont dépend le flux de travail du DTF standard ne fait pas partie d'un contexte d'application à froid. Le transfert ne dispose pas des conditions pour lesquelles il a été conçu — c'est pourquoi « ça ne colle pas » est une observation juste, mais une explication incomplète.
Aucune de ces deux défaillances n'est un défaut de l'un ou l'autre produit. Chacune est le résultat prévisible de l'emploi d'un système dont l'hypothèse de conception — substrat fibreux et souple d'un côté, substrat rigide et lisse de l'autre — n'est pas vérifiée.
C'est la partie que l'on laisse généralement implicite. Si un atelier ne peut pas simplement faire passer une machine d'un travail à l'autre, c'est que la machine n'est pas la variable. L'encre l'est, et la machine est construite autour de l'encre. Les têtes d'impression, les circuits d'alimentation en encre, les stations de capotage, les raclettes et les pompes qui font circuler l'encre dans le système sont tous spécifiés pour une seule chimie. Faites passer un photopolymère dans un circuit conçu pour une dispersion à base d'eau, ou l'inverse, et vous demandez à des composants de traiter un fluide pour lequel ils n'ont jamais été sélectionnés. Les fabricants d'équipements affirment clairement que les deux familles d'encres ne sont pas interchangeables dans une même machine, et il faut souligner que cette mise en garde vient d'entreprises qui vendent les deux, si bien qu'elle ne fait la promotion d'aucun camp — elle met en garde contre les deux.
La décision qui compte vraiment : quel niveau, et non lequel
Si les deux systèmes desservent des classes de substrats différentes, alors « lequel dois-je acheter ? » est la mauvaise question pour la plupart des ateliers. Un atelier doté d'une ligne DTF opérationnelle n'a pas à choisir entre deux options pour un même travail. Il doit se demander s'il veut ajouter une nouvelle compétence et, le cas échéant, jusqu'où la développer.
Il existe trois niveaux, et ce ne sont pas de simples paliers budgétaires — chacun décrit un engagement différent, un ensemble différent de compétences à maîtriser et un point différent à partir duquel il n'est plus pertinent d'aller plus loin.
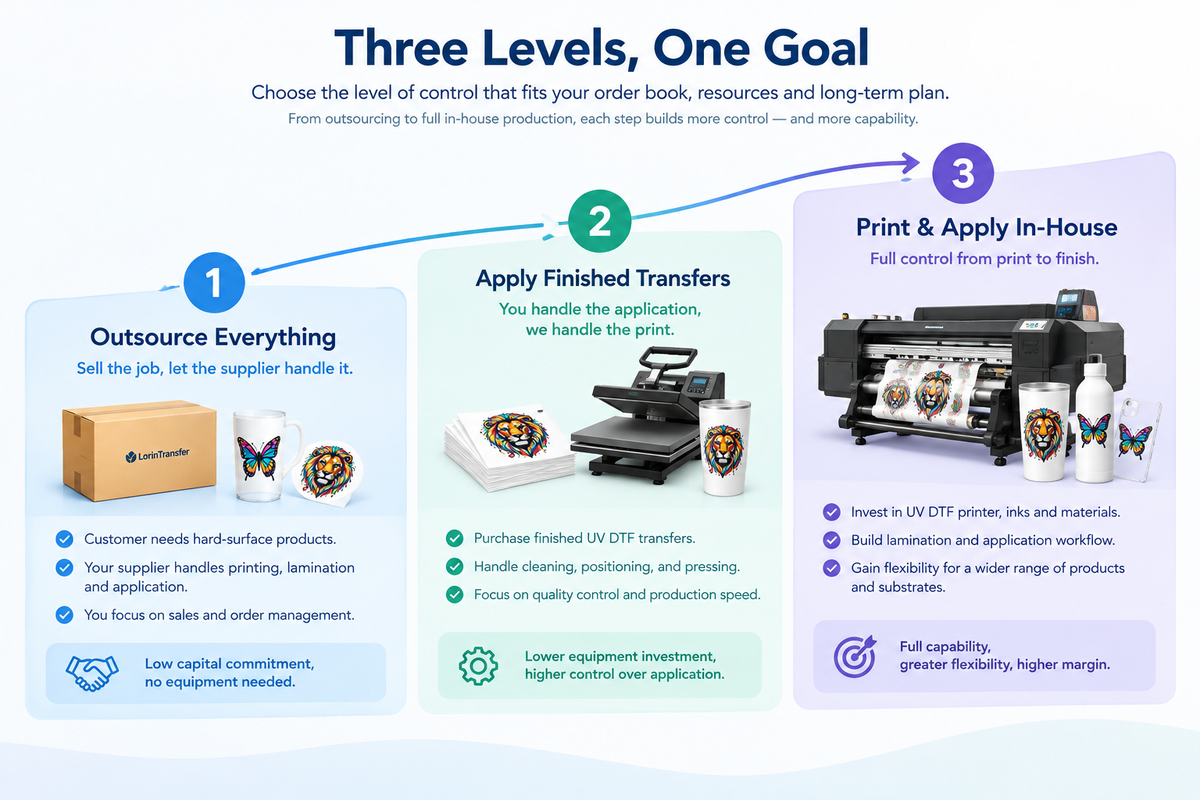
Niveau un — externaliser les travaux sur surfaces dures. Vous continuez à chiffrer les travaux sur surfaces dures et confiez l'impression à un fournisseur qui exploite déjà l'UV DTF, sans rien appliquer vous-même, ou en appliquant uniquement ce que le fournisseur livre prêt à poser. Cela vous coûte de la marge sur chaque travail et ne vous donne aucun contrôle sur les délais ni sur la qualité, mais ne vous coûte rien en équipement, en personnel ou en surface au sol. Pour un atelier qui cherche encore à savoir si la demande de surfaces dures est une tendance ou un simple phénomène passager, c'est le niveau qui répond à la question pour le moins d'argent possible. Si vous choisissez d'externaliser, ce que vous achetez réellement, c'est un travail fini fiable, et tout votre problème de sélection se réduit à trouver cette fiabilité.
Niveau deux — réaliser uniquement l'application. Vous achetez des transferts UV DTF finis — manchons pour gobelets et étiquettes pour bouteilles parmi les formats courants — et vous développez la compétence de bien les appliquer, sans acheter d'imprimante. C'est le niveau que la plupart des ateliers sautent, parce que la conversation du secteur passe directement de « externalisez » à « achetez une machine ». Il ne faudrait pas le sauter. L'application n'est pas une étape anodine que l'on maîtrise en un après-midi : la surface doit être propre et sèche, le transfert doit être positionné correctement du premier coup car il ne peut pas être repositionné, et le film supérieur doit être décollé sans soulever le visuel. Acheter un travail fini et maîtriser l'application permet à un atelier de servir des clients exigeant des surfaces dures, d'apprendre les contraintes réelles du procédé à ses propres conditions, et de décider plus tard en matière d'équipement en s'appuyant sur une expérience concrète plutôt que sur une démonstration de fournisseur.
Niveau trois — bâtir la ligne complète. Vous imprimez vous-même le transfert UV DTF et l'appliquez en interne. C'est le niveau qui exige la machine dédiée, et cette machine représente un seuil plus élevé qu'« une imprimante UV ». Une ligne d'impression UV DTF nécessite un canal d'encre blanche, un canal de vernis ou de couche transparente, et une lamination intégrée — les couches qui transforment une image imprimée en un film transférable et protégé. Une imprimante UV à plat polyvalente n'en dispose pas automatiquement, et c'est pourquoi « imprimante UV » et « imprimante UV DTF » ne désignent pas le même équipement. Avant de vous engager à ce niveau, il vaut la peine de comprendre ce que coûte réellement une nouvelle ligne à mettre en place, car l'équipement n'en représente qu'une partie — la surface au sol, la ventilation, l'alimentation électrique, les consommables et le temps de formation nécessaire pour exploiter une seconde chimie entrent tous dans le même chiffre.
Les conditions déclenchantes qui font passer un atelier d'un niveau à l'autre sont comportementales, non chiffrées. Observez votre carnet de commandes à la recherche de signaux plutôt que de seuils : les clients demandent-ils désormais des travaux sur surfaces dures sans que vous les y ayez poussés, ou est-ce un seul travail qui vous a mis cette idée en tête ? Quelle part de vos demandes porte aujourd'hui sur autre chose que du tissu, et à quelle fréquence refusez-vous ou sous-traitez-vous ce type de travail ? À quoi ressemble le mélange — de petites commandes de surfaces dures, rapides et très variées, ou un contrat récurrent régulier qui justifierait à lui seul une ligne ? Disposez-vous de la surface au sol et de la ventilation nécessaires pour un procédé qui dégage une odeur à base de solvant et exige un traitement de l'air ? Et surtout, les personnes qui font tourner votre ligne DTF actuelle peuvent-elles assimiler un second ensemble de procédures sans recoupement, ou le niveau trois signifie-t-il discrètement un second opérateur formé ? Aucune réponse unique ne tranche. Le niveau qui convient est le plus élevé dont vous remplissez déjà les conditions.
Exploiter deux systèmes dans un même atelier sans qu'ils se nuisent
Un atelier au niveau trois exploite deux systèmes de production sous un même toit, et ces deux systèmes doivent être tenus à l'écart — non par souci d'ordre, mais parce que les laisser se toucher constitue un risque matériel et non un simple problème d'entretien. Les deux chimies ne produisent pas seulement des impressions d'aspect différent ; une contamination croisée entre elles peut endommager l'équipement. Considérez la séparation décrite ci-dessous comme un contrôle des risques, et non comme une bonne pratique facultative.
Circuit d'encre. Les têtes d'impression, les conduites d'encre, les amortisseurs, les stations de capotage, les raclettes et les pompes péristaltiques doivent être dédiés chacun à une seule chimie. C'est la frontière où les enjeux sont les plus élevés, et c'est pourquoi « une machine, deux modes » n'est pas une option de configuration. Les consommables d'entretien en font partie : les liquides de nettoyage et les lingettes doivent être attribués par système, car une lingette imprégnée de résidus d'une chimie peut les transporter dans le circuit d'encre de l'autre.
Consommables. D'un côté l'encre UV et le film A/B ; de l'autre l'encre à base d'eau, le film support PET et la poudre thermocollante. Ils ne sont pas interchangeables, même au stockage, car leurs exigences de conservation diffèrent — les deux types de film ne supportent pas les mêmes conditions, et la poudre a ses propres contraintes de manipulation.
Postes de travail et surface au sol. L'application UV DTF est une opération manuelle, à froid et à sec, sur un établi. Le DTF standard presse sur une presse à chaud ou passe dans un four tunnel. Ce sont des gestes différents, avec des sources de contamination différentes, et les séparer physiquement empêche la poussière, la poudre ou les résidus d'un procédé de dériver dans la zone de travail de l'autre.
Formation. Les procédures à ne pas confondre ne se limitent pas à quelle encre va dans quelle machine. Celle qui prend les gens en défaut est la possibilité de repositionnement : un transfert DTF standard peut souvent être légèrement décalé après une première pression légère, alors qu'un transfert UV DTF est en pratique posé définitivement dès qu'il touche une surface propre. Deux procédures opératoires qui énoncent une règle réellement différente sur ce point doivent être enseignées comme deux procédures distinctes, et non fondues dans un même modèle mental.
Attribution des dommages. Avant que les deux systèmes ne partagent un atelier, convenez de la manière dont un lot mélangé ou une tête d'impression endommagée sera identifié. Si personne n'a défini ce qui relève de la responsabilité de quel système, un incident de contamination devient un désaccord plutôt qu'un diagnostic. Fixer la frontière à l'avance est l'assurance la moins chère de toute cette installation.
Si vous examinez la structure de vos propres commandes sans parvenir à déterminer lequel des trois niveaux vous convient, c'est précisément la conversation que nous sommes là pour avoir — décrivez-nous vos travaux sur surfaces dures et nous vous aiderons à les situer sur l'échelle. LorinTransfer fournit des décals UV DTF en tant que produits finis ; le versant « surfaces dures » de cette comparaison est donc un sujet sur lequel nous pouvons nous exprimer directement, même si cet article ne recommande délibérément aucune voie plutôt qu'une autre.
La frontière honnête : « l'UV DTF sur textile » n'est pas ce que l'on croit
Le moyen le plus rapide de perdre de l'argent avec cette technologie est de croire que l'UV DTF signifie pouvoir désormais décorer du textile sans presse à chaud. Ce n'est pas ce que cela signifie, et cette affirmation appelle une réponse nuancée plutôt qu'un oui ou un non catégorique.
Deux évolutions sont parfois décrites comme de « l'UV DTF sur textile », et ce sont deux choses différentes. La première est un transfert rigide, de type étiquette — une pièce raide qui conserve son caractère dimensionnel, proche d'une plaque — réellement appliquée sur du textile, mais qui reste fonctionnellement une pièce dure posée sur une surface souple. La seconde est une formulation élastique étudiée spécifiquement pour se plier et s'étirer avec un vêtement, ce qui constitue un problème technique différent et qui n'atteint pas le même degré de maturité. Les deux sont encore en cours de maturation, et ni l'une ni l'autre ne remplace directement le DTF standard sur substrats souples. Si vous avez besoin d'une décoration qui se plie et se lave avec un vêtement, le DTF standard est le procédé conçu pour ce travail ; un transfert UV DTF à formulation extensible est une option distincte et en évolution, non un substitut.
Comme cette frontière est très facile à estomper, il vaut la peine de préciser ce qui sort du cadre de cet article : il ne diagnostiquera pas pour vous les fissures, les décollements ou les défauts d'adhérence, et il ne doit pas le faire. Si vous cherchez à résoudre des transferts ratés du côté textile, l'étape suivante utile consiste à déterminer quel stade a transmis le défaut au suivant, et cela relève d'un autre article.
FAQ
Une imprimante DTF peut-elle utiliser de l'encre UV DTF ?
L'UV DTF peut-il s'appliquer sur du textile ?
Lequel est le meilleur, l'UV DTF ou le DTF standard ?
Faut-il une presse à chaud pour l'UV DTF ?
Combien coûte l'ajout d'une ligne UV DTF ?
Contactez-nous
Dites-nous vos besoins et notre équipe vous répondra sous 24 heures.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Combien de temps durent les transferts DTF, et ce que mesure réellement un décompte de lavages
La durabilité au lavage d'un transfert DTF ne veut rien dire sans ses conditions d'essai. Ce qui compte comme un cycle de lavage, comment la défaillance est jugée, et si ce sont les normes domestiques ou industrielles qui s'appliquent.
Film DTF, encre et poudre : pourquoi le problème que vous voyez n'a presque jamais son origine là où il se manifeste
Le film, l'encre et la poudre sur une ligne DTF sont trois positions d'une même chaîne, et la transmission entre eux décide de ce que votre presse peut faire. Lorsqu'un transfert tourne mal, le symptôme apparaît généralement très loin de là où il a pris naissance.
Impression DTF sur tissus foncés : isolez la cause avant d'ajuster les réglages
Une impression délavée sur un t-shirt noir se règle généralement à deux endroits : la presse à chaud, ou la configuration de l'encre blanche dans le RIP.