Película DTF, tinta y polvo: por qué el problema que ves casi nunca está donde empezó

Un taller cambia de proveedor de película un martes. Misma tinta, mismo polvo, misma prensa, mismas prendas, mismo operario. Durante cuatro días nada parece distinto. Luego, en una estampación grande de espalda, el polvo empieza a adherirse a las zonas transparentes que quedan fuera del diseño, y una prueba de lavado revela un desprendimiento en los bordes que antes no existía.
Lo natural es intentar arreglarlo donde se ve. El polvo se comporta mal, así que la atención se centra en la zona del polvo: se limpia la sacudidora, se tamiza el polvo, se abre una bolsa nueva. Nada cambia. Alguien prueba a bajar la presión de la prensa y luego a subirla. Tampoco. Dos semanas después resulta que la respuesta había estado todo el tiempo en el recubrimiento de la película: un lote con un estado de superficie ligeramente distinto, que cambió dónde se asentaba la tinta, lo que cambió dónde podía adherirse el polvo.
Lo frustrante no es que la respuesta fuera difícil. Es que la respuesta estaba aguas arriba de todo lo que se estaba ajustando.
Este artículo explica cómo se transfieren entre sí la película, la tinta y el polvo, qué eslabón es responsable de cada resultado, por qué "utilizar el mismo proveedor" es un hábito sensato y no una ley física, y cómo validar una combinación de marcas mixtas con un protocolo que puedas anotar, repetir y comparar.
Tres cosas quedan deliberadamente fuera de alcance: no es una guía de compra, no es un manual de resolución de problemas y no cita valores de temperatura, tiempo o presión. Esos dependen de tu película, tu polvo, tu equipo y tu tejido, y una cifra tomada de la línea de otro no describirá la tuya.
La cadena tiene un orden, y solo funciona en una dirección
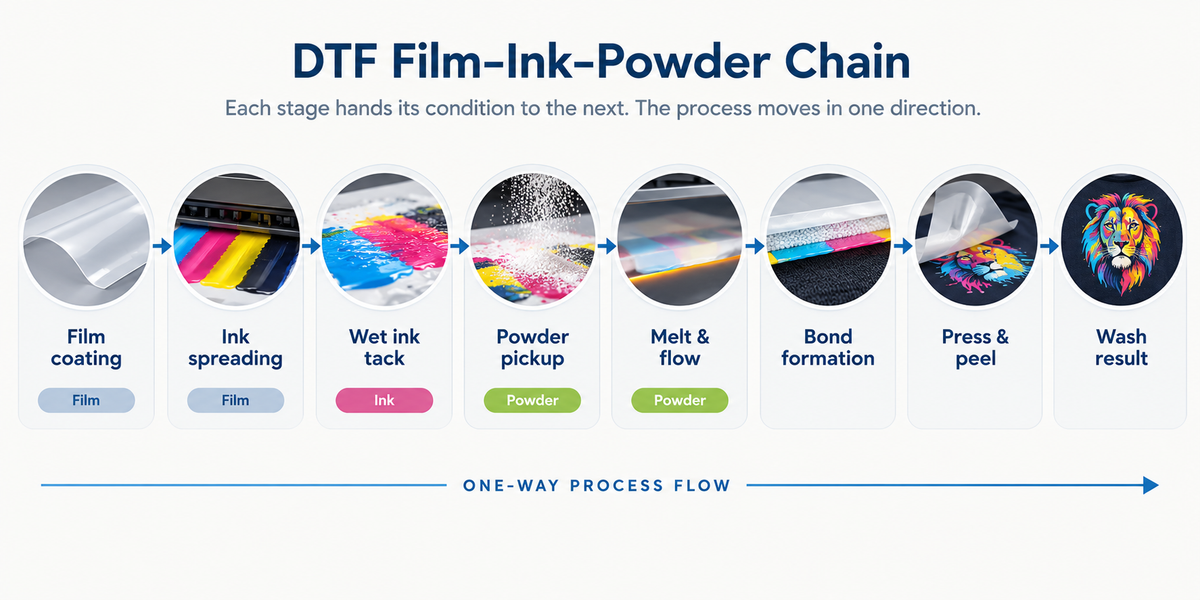
El orden no es una convención. Lo fija la propia secuencia del proceso: la película pasa por una impresora, la tinta cae sobre su lado recubierto, el polvo se aplica sobre la tinta mientras aún está húmeda, el polvo se cura, la transferencia se prensa contra la tela, la película se despega y el resultado se lava. Cada etapa solo puede actuar sobre lo que le entregó la etapa anterior.
La cadena funciona así:
Estado de la superficie del recubrimiento de la película → dispersión y colocación de la gota de tinta → adherencia de la tinta húmeda → captura del polvo → fundido y flujo → formación de la unión → prensado y despegado → resultado del lavado.
Léelo como una frase sobre capacidad, no como una lista de pasos. El recubrimiento determina la superficie que encuentra la gota. Esa superficie determina hasta dónde se dispersa la gota y qué altura alcanza. Cómo se asienta la tinta determina el área y la fuerza de la superficie húmeda disponible para capturar el polvo. Dónde se captura el polvo determina a qué puede unirse el adhesivo fundido. Y la unión es lo que sobrevive al lavado. Cada etapa reduce lo que puede lograr la siguiente. Ninguna etapa puede volver a ampliarlo.
La dispersión la define la energía superficial, no la intención. Cuando una gota encuentra el recubrimiento, el equilibrio entre la energía superficial del recubrimiento y la propia tensión superficial de la tinta decide el ángulo de contacto: el ángulo que forma la gota donde encuentra la superficie. Un ángulo de contacto bajo significa que se aplana y se dispersa mucho; uno alto significa que se mantiene más erguida y contenida. Si se dispersa demasiado, el detalle fino se ablanda; si se mantiene demasiado erguida, la capa de tinta adelgaza, lo que más importa en la capa blanca que aporta opacidad. Ninguno es un ajuste que puedas marcar desde el RIP: ambos se deciden en el momento del contacto. Las guías publicadas sitúan el rango útil de energía superficial en una banda bastante estrecha, y las fuentes describen esa banda con valores ligeramente distintos: una señal de lo sensible que es la ventana, no un número que copiar.
La absorción es un equilibrio, y ambas direcciones te cuestan. El recubrimiento debe mantener la tinta en la superficie y, al mismo tiempo, drenar el líquido suficiente para mantener estable la capa impresa. Si absorbe demasiado poco, la tinta permanece móvil y propensa a dispersarse o acumularse. Si absorbe demasiado, el pigmento se hunde en la estructura del recubrimiento en lugar de quedarse en la superficie; y como lo que ves es la luz reflejada por el pigmento, menos pigmento en la superficie significa que vuelve menos color. Por eso un recubrimiento demasiado absorbente se percibe como apagado en lugar de débil, y por eso el apagado y la acumulación son fallos opuestos de la misma variable.
La ventana húmeda es un reloj que corre sobre toda la hoja. El polvo se une a la tinta que aún está pegajosa y, desde el momento en que la impresión sale de la impresora, esa pegajosidad va disminuyendo. Las fuentes difieren sobre cuánto dura la ventana: unas la describen en segundos, otras en aproximadamente un minuto, una señal de que es corta y depende de las condiciones, no un intervalo fijo. Lo que importa para el diagnóstico es la forma del descenso: ocurre en todas partes de la hoja a un ritmo aproximadamente uniforme. Un problema irregular, con bandas o confinado a una zona del diseño no lo causó el reloj. Es posible que un problema que afecta por igual a toda la impresión sí lo haya causado.
De qué es responsable en realidad cada uno de los tres
La pregunta útil no es qué material importa más. Es qué material es responsable de qué tipo de resultado.
La película es responsable de dónde va la tinta y con qué uniformidad. Su recubrimiento gobierna la colocación de las gotas, el límite de tinta y la consistencia a lo largo de la hoja y del rollo. También produce la selectividad que mantiene el polvo en las zonas impresas: el propio estado de la superficie impresa, junto con el comportamiento estático, es lo que hace que el polvo se adhiera donde hay tinta y caiga donde no la hay. El comportamiento de liberación también pertenece a la película. La película no es responsable de cuánta tinta requiere el trabajo: esa instrucción viene del archivo, el RIP y la impresora. La película determina qué ocurre con la tinta que recibe.
La tinta es responsable de la superficie que captura el polvo y de transportar el pigmento. La capa de tinta húmeda es la superficie de aterrizaje del adhesivo. La capa blanca tiene una doble función: es el respaldo opaco que hace legible el color sobre tejidos oscuros, y es la superficie a la que realmente se une el adhesivo. Como la blanca lleva una carga de pigmento más pesada que los canales de color, es a la vez la capa más exigente y la más sensible a cómo la maneja el recubrimiento. La tinta no es responsable de la cobertura física de la zona impresa: un blanco débil que es débil de forma uniforme es una cuestión de cantidad, mientras que un blanco débil e irregular es una cuestión de colocación, y la colocación pertenece a un eslabón anterior y al archivo.
El polvo es responsable de la propia capa adhesiva: su grosor, flexibilidad y durabilidad. Una vez fundido, forma la fase continua que agarra la fibra y mantiene la estampación en su sitio. El tamaño de partícula interviene de forma puramente mecánica: un polvo más fino se sinteriza en una capa más fina, un polvo más grueso deja una capa más gruesa, y ese grosor es una gran parte de lo que se siente al tacto en el producto terminado. Los grados de polvo se describen de forma inconsistente en todo el sector: algunos proveedores clasifican por malla, otros por rango de micras, y ambos no se convierten limpiamente entre sí. Así, los sistemas de clasificación son una abreviatura de nombre que cada proveedor aplica de forma distinta, no una escala que puedas comparar entre marcas. El polvo no es responsable de si se capturó en primer lugar: si falta en zonas donde debería cubrir, o está presente donde no hay tinta, la causa está aguas arriba del polvo.
Una nota sobre una suposición habitual. El polvo que se adhiere a las zonas transparentes y no impresas de la película suele describirse como un problema de estática, y la estática suele formar parte de él. Pero la propia superficie húmeda de la impresión es también lo que se supone que el polvo debe preferir. Cuando el polvo empieza a elegir el fondo en lugar del diseño, ambos factores están en juego, y una película que gestiona la estática aborda solo uno de ellos.
Por qué "mismo proveedor" es un hábito, no una ley
Si buscas orientación sobre mezclar consumibles DTF, encontrarás dos posturas afirmadas con la misma confianza, y no coinciden.
Una dice que la película y la tinta deben estar emparejadas y que unos materiales no coincidentes fracasarán. La otra dice que la película y la tinta no siempre deben venir del mismo fabricante y que muchos materiales profesionales funcionan entre distintos sistemas de suministro, siempre que la compatibilidad nunca se dé por supuesta.
La manera de conciliarlas es preguntarte qué te aporta en realidad el trabajo de emparejado del proveedor. Por qué usar un único proveedor es un valor por defecto racional. Cuando un fabricante desarrolla la película y el polvo como un conjunto emparejado, ya ha hecho las pruebas que de otro modo tendrías que hacer tú mismo. Han comprobado, para sus formulaciones específicas, cómo se comporta el recubrimiento frente a la viscosidad y la carga de pigmento de su tinta, cómo responde su polvo al perfil térmico de su película y cómo se comporta la combinación a lo largo del prensado y el lavado. Elegirlos juntos es una forma de importar ese trabajo de pruebas a tu taller. Reduce el número de incógnitas que arrastras y, para la mayoría de los entornos de producción, es un intercambio claramente bueno.
Se trata, sin embargo, de riesgo y esfuerzo, no de física.
Por qué no es una ley. La compatibilidad no es una propiedad de las marcas; es una propiedad de formulaciones específicas que se encuentran con condiciones específicas. Los recubrimientos de película difieren en química, la tinta difiere en viscosidad y concentración de pigmento, el polvo difiere en el sistema de resina y en el comportamiento de fusión. Dos productos de fabricantes distintos pueden alinearse muy bien, y dos productos con la misma etiqueta pueden comportarse de forma distinta entre lotes. No hay ninguna regla que diga que los materiales de empresas distintas no puedan funcionar juntos, porque no hay nada en la química que haga cumplir una regla así.
De ahí no se sigue que "mezclar está bien". Se sigue que la compatibilidad es una suposición no verificada hasta que la verifiques, y que esa verificación es algo que eres capaz de hacer.
Cuándo merece la pena intentar mezclar. Tres condiciones hacen que una combinación mixta sea algo razonable de evaluar y no una apuesta. Los materiales deben pertenecer a la misma familia química, para que estés probando una variación y no un desajuste de categoría. Debe existir documentación que puedas leer de verdad, para saber para qué se diseñó cada componente. Y debes estar dispuesto a ejecutar una prueba de variable única, que es de lo que tratan las dos secciones siguientes.
Si falta cualquiera de esas tres, el valor por defecto es la mejor opción: no porque mezclar esté prohibido, sino porque asumirías un riesgo sin los medios para medirlo.
Cuando la cadena se rompe, ¿a qué eslabón apunta el síntoma?
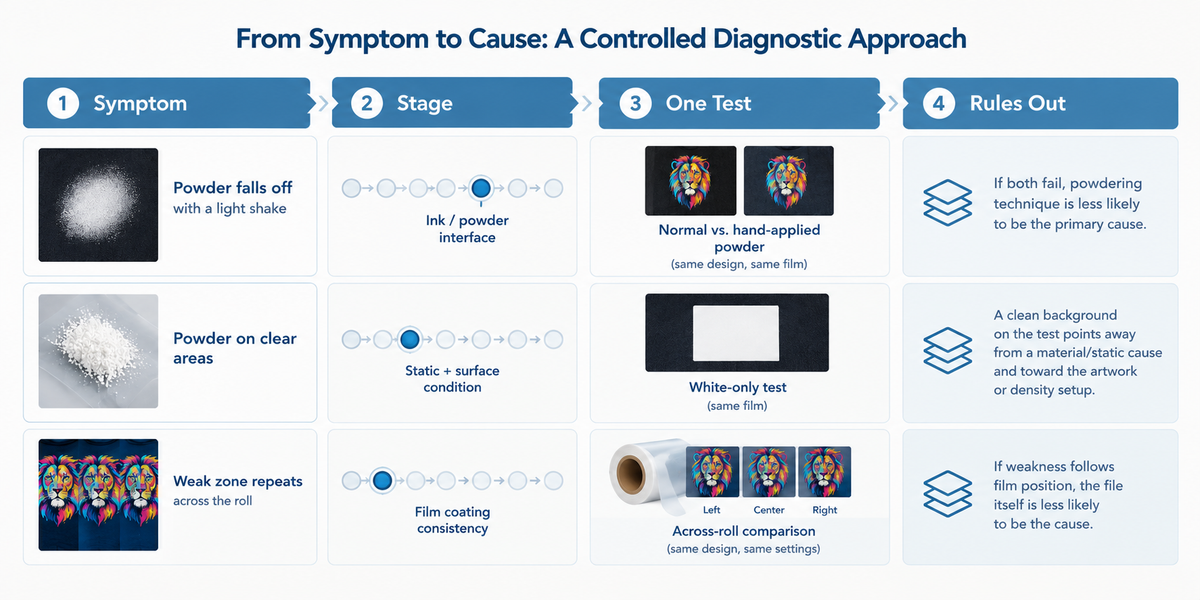
Los síntomas aparecen al final del proceso, pero no necesariamente se originan allí. Lo que sigue es una manera de leer un síntoma y devolverlo a un eslabón. Es una herramienta de atribución, no un manual de reparación: cada fila termina en la pregunta que puedes responder con una prueba, no en una solución.
| Síntoma | Eslabón al que apunta | Una prueba que lo distingue | Lo que la prueba descarta |
|---|---|---|---|
| El polvo se cae por todas partes con una sacudida ligera: apenas se adhiere algo al diseño | Estado de la superficie de la tinta (tinta / película / estática) | Imprime dos imágenes idénticas en una misma hoja. Procesa una con tu paso normal de aplicación de polvo. Espolvorea la otra a mano, sobreaplicando deliberadamente con un pincel. Cura y prensa ambas de forma idéntica. | Si ambas fallan → el problema está aguas abajo (curado o prensado). Si solo se mantiene la espolvoreada a mano → el problema está en tu paso de aplicación de polvo. |
| El polvo parece bien aplicado sobre la película, pero la estampación se despega tras el prensado | Condiciones de curado y prensado (no la película ni la tinta) | La misma comparación de dos muestras de antes. | El polvo y la superficie impresa quedan exonerados; el fallo está en el curado o el prensado, o en la tela. |
| El polvo se pega a las zonas transparentes y no impresas de la película | La estática y el propio estado de la superficie impresa | Imprime solo un bloque sólido y denso de blanco, sin arte ni color, sobre la misma película y en las mismas condiciones. | Si el fondo está limpio en este archivo, el arte o sus ajustes de densidad están implicados. Si también está sucio en este archivo, la causa es el material o el entorno, no el diseño. |
| El polvo fundido se ve granuloso, arenoso o irregular en lugar de liso y brillante | Condiciones de curado o comportamiento del polvo | Inspecciona la película curada con luz rasante antes de prensar. | Un polvo curado granuloso significa que la fusión nunca se completó: una cuestión del lado del curado, no de la presión de la prensa. |
| Aparecen grietas tras el lavado | Dos causas distintas con firmas diferentes | Compara la textura superficial de la estampación agrietada con una muestra sin grietas. | Superficie rugosa y arenosa → el adhesivo nunca se fundió por completo. Superficie lisa que se agrieta al estirar → la capa impresa es demasiado gruesa o insuficientemente flexible. Firmas diferentes, eslabones diferentes. |
| Los bordes se despegan o hay secciones que se sueltan tras el lavado mientras el centro se mantiene | Continuidad de la unión en toda la estampación: un problema de distribución | Compara la ubicación del fallo con el trazado de la estampación. | El fallo en bordes, costuras y zonas gruesas apunta a una presión irregular o a la topografía de la tela. El fallo en parches dispersos apunta a una captura o un curado inconsistentes. Los fallos de distribución no se corrigen pidiendo más tinta o más calor. |
| La estampación terminada se siente rígida y dura | El grosor de la capa adhesiva, determinado por el grado del polvo | Toca el mismo diseño producido con dos grados de polvo distintos y ajustes idénticos. | Si el tacto cambia con el polvo y nada más, el grado del polvo es la variable. Esto no es un problema de película ni de tinta. |
| Una zona de un diseño es débil mientras el resto de la misma estampación está bien, y el patrón se repite a lo largo de una tanda de producción | Consistencia del recubrimiento de la película a lo largo de la hoja o del rollo | Imprime el mismo archivo y compara muestras tomadas de distintas posiciones del mismo rollo. | Si la debilidad se desplaza con la posición en la película, la película está implicada. Si se mantiene con el archivo, la película queda descartada. |
Dos cosas de esta tabla merecen decirse sin rodeos.
Varias filas comparten la misma prueba, y ese es el punto. La mala captura de polvo, la adherencia débil y las grietas pueden investigarse con la misma comparación de dos muestras: una estampación tratada a tu manera normal y otra sobrepolvoreada a propósito a mano. Divide el proceso en dos en el paso de aplicación del polvo: si la muestra espolvoreada a mano se mantiene y la tuya no, el problema se limita a una operación; si ambas están igual de mal, ninguna técnica de aplicación ayudará. Esta comparación se describe en las guías de resolución de problemas de los proveedores, y es el hábito de mayor valor que puedes adoptar.
Nada de aquí te dice que cambies un ajuste. Saber que un defecto se originó aguas arriba te impide trabajar en el extremo equivocado de la línea. Lo que haces después es una cuestión de reparación, y la reparación sigue otra lógica: la del tipo paso a paso de nuestra guía sobre cómo diagnosticar una transferencia fallida, que recorre los síntomas uno a uno en lugar de rastrearlos hasta una posición de la cadena.
Probar una combinación de marcas mixtas sin adivinar
La única regla que importa
Cambia una sola variable cada vez.
Si introduces una película nueva, una tinta nueva, un polvo nuevo y una prenda nueva en la misma prueba y el resultado decepciona, terminas con cuatro causas candidatas y casi sin información. Una prueba que cambia un solo material manteniendo fijos los demás responde a una pregunta real: ¿qué cambió cuando cambió la película? Mantén la tinta, el polvo, el arte, el proceso de curado, la prensa y el tipo de prenda tal como están, y la comparación se vuelve legible.
Crea un archivo de prueba y consérvalo
No juzgues una combinación nueva a partir de un trabajo que esté en curso. Crea un archivo pequeño diseñado para exponer debilidades y usa siempre el mismo, para que los resultados sigan siendo comparables a lo largo de los meses.
Debe contener líneas finas, texto pequeño, una zona rellena sólida, un bloque denso con respaldo blanco, un degradado y una gran zona fotográfica. Cada elemento interroga una parte distinta de la cadena: las líneas finas revelan la dispersión y la definición de bordes, la zona sólida revela la consistencia de la cobertura, el bloque blanco denso somete a esfuerzo a la capa que aporta opacidad, y la zona grande muestra si el comportamiento se mantiene en toda la hoja y no solo en una esquina cómoda.
Un procedimiento de siete etapas
Las etapas siguientes combinan procedimientos descritos en las guías de compatibilidad de los proveedores. Cada una produce algo que puedes registrar.
- Comprobación de boquillas. Confirma que cada canal está disparando antes de evaluar cualquier otra cosa. Las boquillas que fallan producen bandas y una cobertura irregular que se malinterpretará como un problema de material.Imprime el archivo de prueba estándar. Mismo archivo, mismos ajustes, todas las veces.Inspecciona la impresión húmeda. Antes de aplicar el polvo, busca dispersión más allá de los bordes del diseño, acumulación en las zonas densas, puntitos (pinholing), blanco irregular y contaminación de color. Unos bordes limpios y una capa uniforme significan que la tinta está siendo bien recibida. Es la única etapa en la que puedes observar directamente la interacción tinta-recubrimiento, antes de que el adhesivo la cubra.Aplica y cura el polvo. Aplica de forma uniforme, retira el exceso y confirma que el polvo se adhirió a la impresión sin contaminar en exceso la película circundante. El adhesivo curado debe fundirse de forma uniforme y quedar liso; si se ve empolvado o granuloso, la fusión no se completó y todo lo posterior está midiendo una muestra defectuosa.Prensa y registra. Prensas una prenda representativa de tu trabajo real y registras lo que usaste.Comprueba el despegue. Retira la película según su método especificado y examina primero el detalle fino, las esquinas y las líneas finas: ahí es donde los problemas de liberación aparecen antes.Estira y lava. Deja enfriar la muestra, estira suavemente la zona impresa, luego lávala e inspecciónala de nuevo. Una combinación que pasa en la prensa pero falla aquí no ha pasado.
Registra estos campos cada vez
El procedimiento pierde valor si no puedes comparar una ejecución con otra. Registra, para cada prueba:
-
Temperatura de prensado, tiempo de prensado y nivel de presión tal como se ajustaron
Material y construcción de la prenda
Método de despegue y condición de temperatura del despegue (en caliente, templado o en frío)
Cualquier segundo prensado y sus ajustes
Identificadores del lote de película, lote de tinta y lote de polvo
Temperatura y humedad ambiente en el momento de la prueba
El resultado, según los términos que hayas definido tú mismo
Ese último elemento importa más de lo que parece. "Mejor" y "peor" no son resultados. Decide de antemano qué cuenta como apto: una captura de polvo uniforme en toda la estampación, una superficie curada lisa y brillante, una unión que resista un estiramiento firme y un tacto que aceptarías en la prenda de un cliente.
La matriz de validación de combinaciones
Una fila por prueba, una variable cambiada por fila.
| Ejecución n.º | La única variable cambiada | Todo lo que se mantuvo constante | Campos registrados | Resultado frente a tus criterios de apto | Conclusión |
|---|---|---|---|---|---|
| 1 | (base: no se cambió nada) | — | Referencia establecida | ||
| 2 | |||||
| 3 | |||||
| 4 |
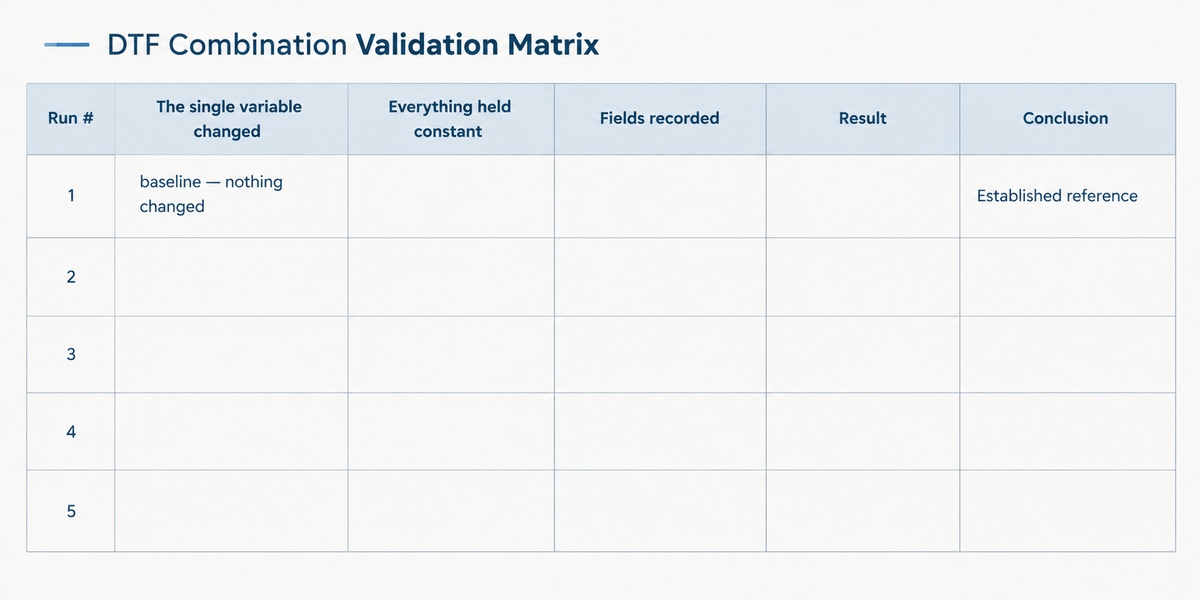
La disciplina está en la segunda columna. Si una fila tiene más de una entrada ahí, la ejecución no puede responder a la pregunta que le planteas. Rellena primero la fila base con lo que produces hoy: es la referencia con la que se mide cada fila posterior, y es la fila que la gente se salta.
El procedimiento anterior se deduce de las guías publicadas de compatibilidad y de resolución de problemas del polvo de varias fuentes de proveedores, y no se ha inventado aquí. Lo que difiere entre fuentes es qué registrar y cómo juzgar el resultado, que es por lo que existe la matriz: es la parte que los proveedores te dejan a ti.
Los ajustes reales pueden variar según la película, el polvo, el equipo, la tela y otras variables.
Qué puede y qué no puede hacer la parte de la película al respecto
Tres propiedades de la película están dentro de esta discusión.
La recepción de tinta del recubrimiento determina dónde aterrizan las gotas y con qué uniformidad se mantienen, lo que fija cuánto polvo puede capturar la impresión y con qué selectividad. Es la propiedad más directamente conectada con todo lo anterior.
El comportamiento antiestático aborda un fallo específico: el polvo que se acumula en las zonas no impresas de la película. Merece la pena ser precisos con el límite, porque es una de las propiedades que más se malinterpretan en una ficha técnica. Un tratamiento antiestático reduce la carga estática en la superficie de la película, lo que reduce la cantidad de polvo retenida en las zonas donde no hay tinta. Lo que no hace es cambiar el grado de pegajosidad de la zona impresa. Si el polvo deja de adherirse donde está el diseño, el comportamiento antiestático no es la variable en juego: actúa sobre el fondo, no sobre la impresión. Una película puede ser excelente tanto en esto como en la captura de polvo, pero mediante mecanismos distintos, y confundir los dos lleva a comprar la solución equivocada.
El comportamiento de liberación determina con qué limpieza se separa el soporte tras el prensado, razón por la que las características de liberación aparecen tanto en el cubo de recortes como en la prenda terminada.
Lo que la parte de la película fundamentalmente no puede hacer es compensar un problema de distribución cuando se le pide más:
Un ajuste cambia cuánta tinta pide el trabajo. No puede cambiar dónde, ni con qué uniformidad, se deposita esa tinta.
La densidad de tinta en un RIP es un solo número aplicado a toda la imagen. Subirla añade cantidad en todas partes. La uniformidad del recubrimiento, en cambio, es una propiedad de distribución: si la superficie presenta las mismas condiciones en el borde izquierdo del rollo que en el derecho, y al principio de una tanda que al final. Si el recubrimiento varía, la tinta se deposita de forma distinta dentro de la misma imagen, y ninguna cantidad de densidad de tinta hará que una superficie irregular se comporte como una regular. Un ajuste de prensa aplica la misma lógica: más calor o más presión es una instrucción uniforme dirigida a una situación no uniforme.
Por eso "solo añade más blanco" resuelve algunos problemas y falla en silencio en otros. Responde a la cantidad. La distribución tiene que corregirse en el origen, o rodearse cambiando de proveedor; y la única manera de saber con cuál estás tratando es probar como se ha descrito arriba.
Toda película lleva una especificación y un conjunto de capacidades declaradas, y es razonable pedirlas por escrito antes de construir un proceso sobre una de ellas. Lo que una especificación puede darte es una descripción de la superficie que tu tinta está a punto de encontrar. No puede sustituir a la prueba que ejecutas en tu propio equipo, porque la prueba es lo único que describe tu línea. Si quieres un punto de referencia para evaluar las películas por su construcción y no por su marketing, nuestra guía sobre cómo elegir la mejor película DTF detalla los criterios, y la especificación del Rollo de película DTF muestra cómo se documentan esas propiedades para un formato de rollo de producción.
Si estás trabajando con una combinación propia y quieres un segundo par de ojos sobre el relleno (las notas de lote, el archivo de prueba, los resultados que no se comportaron), envíanos los detalles de la combinación que estás evaluando y te ayudaremos a interpretar lo que muestran las ejecuciones. La película es lo que fabricamos y almacenamos, y la tinta DTF y el polvo termofusible están disponibles para combinarse con ella si se solicita, de modo que una combinación puede ensamblarse y probarse como un conjunto en lugar de adquirirse de cuatro sitios.
Conclusión
FAQ
¿Puedo usar película, tinta y polvo DTF de marcas distintas?
¿Por qué el polvo se adhiere al fondo de mi película en lugar de a la estampación?
¿Cuánto tiempo puedo esperar para aplicar el polvo después de imprimir?
¿La película antiestática mejora la adherencia del polvo sobre la propia estampación?
Contáctenos
Cuéntenos sus requisitos y nuestro equipo le responderá en un plazo de 24 horas.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Impresión DTF en telas oscuras: aísla la causa antes de ajustar la configuración
Una impresión desvaída en una camiseta negra suele trabajarse en uno de dos lugares: la prensa de calor o la configuración de tinta blanca en el RIP.
Transferencias DTF para Print on Demand: Guía de abastecimiento para vendedores POD
Hay un momento en la vida de casi todas las tiendas de ropa personalizada en el que los números dejan de cuadrar en silencio. Llegan los pedidos, se venden los diseños — y el recibo de cumplimiento sigue mostrando que te quedas con cinco a ocho dólares de una camiseta de veinticinco dólares.

¿Qué película DTF puede procesar su impresora? Cómo igualar las especificaciones según la clase de máquina
Pocas compras fracasan tan silenciosamente como el rollo de película DTF equivocado. Llega puntual, enrollado con cuidado en su núcleo, exactamente con la anchura que anunciaba la página del producto — y no encaja en la máquina para la que se compró.