Film DTF, encre et poudre : pourquoi le problème que vous voyez n'a presque jamais son origine là où il se manifeste

Un atelier change de fournisseur de film un mardi. Même encre, même poudre, même presse, mêmes vêtements, même opérateur. Pendant quatre jours, rien ne semble différent. Puis, sur une grande impression de dos, la poudre commence à adhérer aux zones claires situées en dehors du motif, et un test de lavage revient avec un soulèvement des bords qui n'avait jamais existé auparavant.
L'instinct consiste à corriger là où l'on voit le problème. La poudre se comporte mal, c'est donc la zone de la poudre qui reçoit l'attention — le secoueur est nettoyé, la poudre est tamisée, un nouveau sac est ouvert. Rien ne change. Quelqu'un essaie de réduire la pression de la presse, puis de l'augmenter. Toujours rien. Deux semaines plus tard, la réponse s'avère avoir été jusque-là dans le revêtement du film : un lot présentant une condition de surface légèrement différente, qui a changé l'endroit où l'encre s'est posée, ce qui a changé l'endroit où la poudre pouvait adhérer.
Ce qui est frustrant, ce n'est pas que la réponse était difficile. C'est que la réponse se trouvait en amont de tout ce qui était ajusté.
Cet article explique comment le film, l'encre et la poudre se transmettent la main, quel maillon est responsable de quel résultat, pourquoi « utiliser le même fournisseur » est une habitude judicieuse plutôt qu'une loi physique, et comment valider une combinaison de marques différentes avec un protocole que vous pouvez consigner, répéter et comparer.
Trois choses sont délibérément hors du périmètre : ce n'est pas un guide d'achat, ce n'est pas un manuel de dépannage, et il ne cite pas de valeurs de température, de temps ou de pression. Celles-ci dépendent de votre film, de votre poudre, de votre équipement et de votre tissu, et un chiffre repris de la ligne de production de quelqu'un d'autre ne décrira pas la vôtre.
La chaîne a un ordre, et il ne fonctionne que dans un sens
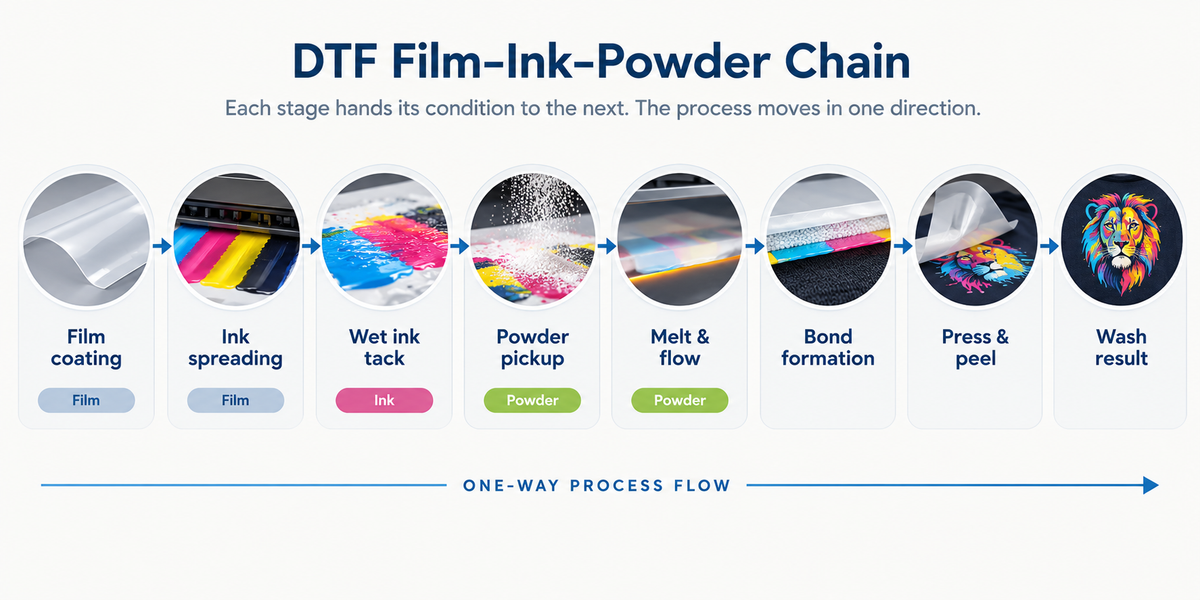
L'ordre n'est pas une convention. Il est fixé par la séquence du processus lui-même : le film traverse une imprimante, l'encre se dépose sur son côté enduit, la poudre est appliquée sur l'encre encore humide, la poudre est polymérisée, le transfert est pressé contre le tissu, le film est décollé, et le résultat est lavé. Chaque étape ne peut agir que sur ce que l'étape précédente lui a transmis.
La chaîne fonctionne ainsi :
Condition de surface du revêtement du film → étalement et positionnement de la goutte d'encre → adhésivité de l'encre humide → capture de la poudre → fusion et écoulement → formation de la liaison → pressage et décollement → résultat du lavage.
Lisez cela comme une phrase sur la capacité, et non comme une liste d'étapes. Le revêtement détermine la surface que la goutte rencontre. Cette surface détermine jusqu'où la goutte s'étale et à quelle hauteur elle se tient. La façon dont l'encre se pose détermine l'aire et la force de la surface humide disponible pour capturer la poudre. L'endroit où la poudre est capturée détermine ce à quoi l'adhésif fondu peut se lier. Et la liaison est ce qui survit au lavage. Chaque étape réduit ce que l'étape suivante peut atteindre. Aucune étape ne peut l'élargir de nouveau.
L'étalement est déterminé par l'énergie de surface, non par l'intention. Lorsqu'une goutte rencontre le revêtement, l'équilibre entre l'énergie de surface du revêtement et la tension superficielle propre à l'encre décide de l'angle de contact — l'angle que forme la goutte là où elle rencontre la surface. Un angle de contact faible signifie qu'elle s'aplatit et s'étale largement ; un angle élevé signifie qu'elle se tient plus haute et reste contenue. Trop étalée et les détails fins s'adoucissent ; trop haute et la couche d'encre s'amincit, ce qui importe le plus pour la couche blanche porteuse d'opacité. Aucun de ces deux états n'est un réglage que vous pouvez piloter depuis le RIP — tous deux sont décidés au moment du contact. Les directives publiées situent la plage d'énergie de surface exploitable dans une bande assez étroite, et les sources décrivent cette bande avec des valeurs légèrement différentes — un signe de la sensibilité de cette fenêtre, et non un chiffre à copier.
L'absorption est un équilibre, et les deux directions vous coûtent. Le revêtement doit retenir l'encre à la surface tout en évacuant suffisamment de liquide pour garder la couche imprimée stable. Absorber trop peu et l'encre reste mobile, sujette à l'étalement ou au regorgement. Absorber trop et le pigment est tiré vers le bas dans la structure du revêtement au lieu de rester en surface — et comme ce que vous voyez est la lumière réfléchie par le pigment, moins de pigment en surface signifie moins de couleur en retour. C'est pourquoi un revêtement trop absorbant se perçoit comme terne plutôt que faible, et pourquoi la ternissure et le regorgement sont des défaillances opposées de la même variable.
La fenêtre d'humidité est une horloge, et elle court sur toute la feuille. La poudre se lie à une encre encore collante, et dès l'instant où l'impression quitte l'imprimante, cette collance décline. Les sources diffèrent sur la durée de la fenêtre — l'une la décrit en secondes, une autre en environ une minute — un signe qu'elle est courte et dépendante des conditions plutôt qu'un intervalle fixe. Ce qui importe pour le diagnostic, c'est la forme du déclin : il se produit partout sur la feuille à peu près au même rythme. Un problème inégal, en bandes, ou confiné à une zone du motif, n'a pas été causé par l'horloge. Un problème qui affecte toute l'impression de façon uniforme pourrait l'avoir été.
Ce dont chacun des trois est réellement responsable
La question utile n'est pas quel matériau importe le plus. C'est quel matériau est responsable de quelle catégorie de résultat.
Le film est responsable de l'endroit où l'encre va et de son uniformité. Son revêtement gouverne le positionnement des gouttes, la limite d'encre et la constance à travers la feuille et le long du rouleau. Il produit également la selectivité qui maintient la poudre sur les zones imprimées — la propre condition de surface de l'impression, parallèlement au comportement statique, est ce qui fait adhérer la poudre là où il y a de l'encre et tomber là où il n'y en a pas. Le comportement de décollement appartient aussi au film. Le film n'est pas responsable de la quantité d'encre demandée par le travail — cette instruction vient du fichier, du RIP et de l'imprimante. Le film détermine ce qui arrive à l'encre qu'on lui confie.
L'encre est responsable de la surface qui capte la poudre, et du transport du pigment. La couche d'encre humide est la surface d'atterrissage de l'adhésif. La couche blanche a une double fonction : elle est le fond opaque qui rend la couleur lisible sur tissu foncé, et elle est la surface sur laquelle l'adhésif se lie effectivement. Comme le blanc porte une charge de pigment plus lourde que les canaux de couleur, c'est à la fois la couche la plus exigeante et celle qui est la plus sensible à la façon dont le revêtement la gère. L'encre n'est pas responsable de la couverture physique de la zone imprimée — un blanc faible uniformément faible est une question de quantité, tandis qu'un blanc faible inégal est une question de positionnement, et le positionnement relève de l'amont et du fichier.
La poudre est responsable de la couche adhésive elle-même — de son épaisseur, de sa flexibilité et de sa durabilité. Une fois fondue, elle forme la phase continue qui agrippe la fibre et maintient l'impression en place. La taille des particules intervient de façon purement mécanique : une poudre plus fine se fritte en une couche plus mince, une poudre plus grossière laisse une couche plus épaisse, et cette épaisseur représente une grande part de ce que l'on ressent au toucher sur une impression finie. Les qualités de poudre sont décrites de façon incohérente dans l'industrie — certains fournisseurs classent par mesh, d'autres par plage de microns, et les deux ne se convertissent pas proprement — si bien que les systèmes de classement sont un raccourci de dénomination que chaque fournisseur applique différemment, et non une échelle comparable entre marques. La poudre n'est pas responsable du fait qu'elle ait été capturée au départ : si elle manque sur des zones qu'elle aurait dû couvrir, ou si elle est présente là où il n'y a pas d'encre, la cause se situe en amont de la poudre.
Une note sur une hypothèse courante. La poudre qui colle aux zones claires et non imprimées du film est généralement décrite comme un problème d'électricité statique, et la statique en fait souvent partie. Mais la surface humide de l'impression est aussi celle que la poudre est censée préférer. Lorsque la poudre commence à choisir le fond plutôt que le motif, les deux sont en jeu, et un film qui gère la statique ne traite qu'un seul côté de la question.
Pourquoi « même fournisseur » est une habitude, et non une loi
Cherchez des directives sur le mélange des consommables DTF et vous trouverez deux positions affirmées avec une égale assurance, et elles ne s'accordent pas.
L'une dit que le film et l'encre doivent être appariés, et que des matériaux mal assortis échoueront. L'autre dit que le film et l'encre ne doivent pas toujours provenir du même fabricant, et que de nombreux matériaux professionnels fonctionnent à travers différents systèmes d'approvisionnement — à condition que la compatibilité ne soit jamais présumée.
La façon de les concilier est de se demander ce que vous apporte réellement le travail d'appariement d'un fournisseur. Pourquoi utiliser un seul fournisseur est un choix par défaut rationnel. Lorsqu'un fabricant développe le film et la poudre comme un ensemble assorti, il a déjà effectué les tests que vous devriez sinon faire vous-même. Il a vérifié, pour ses formulations spécifiques, comment le revêtement se comporte par rapport à la viscosité et à la charge de pigment de son encre, comment sa poudre réagit au profil thermique de son film, et comment la combinaison se comporte à travers le pressage et le lavage. Les choisir ensemble est une façon d'importer ce travail de test dans votre atelier. Cela réduit le nombre d'inconnues que vous portez, et pour la plupart des environnements de production, c'est un échange clairement avantageux.
Il s'agit toutefois de risque et d'effort, et non de physique.
Pourquoi ce n'est pas une loi. La compatibilité n'est pas une propriété des marques ; c'est une propriété de formulations spécifiques rencontrant des conditions spécifiques. Les revêtements de film diffèrent par leur chimie, l'encre diffère par sa viscosité et sa concentration en pigment, la poudre diffère par son système de résine et son comportement de fusion. Deux produits de fabricants différents peuvent très bien s'aligner, et deux produits portant la même étiquette peuvent se comporter différemment d'un lot à l'autre. Il n'existe aucune règle disant que des matériaux d'entreprises différentes ne peuvent pas fonctionner ensemble, car il n'y a rien dans la chimie qui imposerait une telle règle.
Ce qui en découle, ce n'est pas « le mélange est acceptable ». C'est que la compatibilité reste une hypothèse non vérifiée tant que vous ne l'avez pas vérifiée — et que la vérification est une chose dont vous êtes capable.
Quand le mélange vaut la peine d'être tenté. Trois conditions font d'une combinaison mélangée une chose raisonnable à évaluer plutôt qu'un pari. Les matériaux devraient appartenir à la même famille chimique, afin que vous testiez une variation plutôt qu'une inadaptation de catégorie. Une documentation lisible et réelle devrait exister, pour que vous sachiez ce que chaque composant a été conçu pour faire. Et vous devriez être prêt à mener un test à variable unique, ce qui est l'objet des deux sections suivantes.
Si l'une de ces trois conditions manque, le choix par défaut est préférable — non parce que le mélange est interdit, mais parce que vous prendriez alors un risque sans avoir les moyens de le mesurer.
Quand la chaîne se brise, vers quel maillon le symptôme pointe-t-il
Les symptômes apparaissent à la fin du processus, mais ils n'y prennent pas nécessairement naissance. Ce qui suit est une façon de reconduire un symptôme jusqu'à un maillon. C'est un outil d'attribution, et non un manuel de réparation — chaque ligne aboutit à la question que vous pouvez trancher par un test, et non à une solution.
| Symptôme | Maillon désigné | Un test qui permet de trancher | Ce que le test exclut |
|---|---|---|---|
| La poudre tombe partout avec une légère secousse — presque rien n'adhère au motif | Condition de surface de l'encre (encre / film / statique) | Imprimez deux images identiques sur une même feuille. Traitez l'une par votre étape de poudrage normale. Poudrez l'autre à la main, en sur-appliquant délibérément au pinceau. Polymérisez et pressez les deux de manière identique. | Si les deux échouent → le problème est en aval (polymérisation ou pressage). Si seule celle poudrée à la main tient → le problème se situe dans votre étape de poudrage. |
| La poudre semble correctement appliquée sur le film, mais l'impression se décolle après le pressage | Conditions de polymérisation et de pressage (ni film ni encre) | Même comparaison à deux échantillons que ci-dessus. | La poudre et la surface de l'impression sont innocentes ; le défaut se situe dans la polymérisation ou le pressage, ou dans le tissu. |
| La poudre adhère aux zones claires et non imprimées du film | Statique, et condition de surface propre à l'impression | Imprimez un bloc blanc plein et épais uniquement — sans motif graphique, sans couleur — sur le même film et dans les mêmes conditions. | Si le fond est propre sur ce fichier, le motif ou ses réglages de densité sont en cause. Si le fond est sale aussi sur ce fichier, la cause est le matériau ou l'environnement, et non le design. |
| La poudre fondue semble granuleuse, sableuse ou irrégulière plutôt que lisse et brillante | Conditions de polymérisation, ou comportement de la poudre | Inspectez le film polymérisé sous une lumière rasante avant le pressage. | Une poudre polymérisée granuleuse signifie que la fusion ne s'est jamais achevée — une question relevant de la polymérisation, et non de la pression de presse. |
| Des fissures apparaissent après le lavage | Deux causes distinctes aux signatures différentes | Comparez la texture de surface de l'impression fissurée avec un échantillon non fissuré. | Surface rugueuse et sableuse → l'adhésif n'a jamais complètement fondu. Surface lisse qui se déchire sous l'étirement → la couche imprimée est trop épaisse ou insuffisamment flexible. Signatures différentes, maillons différents. |
| Les bords se décollent ou des sections se détachent après le lavage alors que le centre tient | Continuité de la liaison sur toute l'impression — un problème de répartition | Comparez l'emplacement de la défaillance avec la disposition de l'impression. | Une défaillance sur les bords, les coutures et les zones épaisses indique une pression inégale ou une topographie du tissu. Une défaillance en zones dispersées indique une capture ou une polymérisation incohérente. Les défaillances de répartition ne peuvent pas être corrigées en demandant plus d'encre ou plus de chaleur. |
| L'impression finie est rigide et cartonnée au toucher | Épaisseur de la couche adhésive, déterminée par la qualité de la poudre | Tâtez le même motif produit avec deux qualités de poudre différentes à des réglages identiques. | Si la sensation au toucher change avec la poudre et rien d'autre, la qualité de la poudre est la variable. Ce n'est pas un problème de film, ni un problème d'encre. |
| Une zone d'un motif est faible alors que le reste de la même impression est correct, et le schéma se répète sur tout un cycle de production | Constance du revêtement du film à travers la feuille ou le long du rouleau | Imprimez le même fichier et comparez des échantillons prélevés à différentes positions sur le même rouleau. | Si la faiblesse suit la position sur le film, le film est en cause. Si elle reste liée au fichier, le film est écarté. |
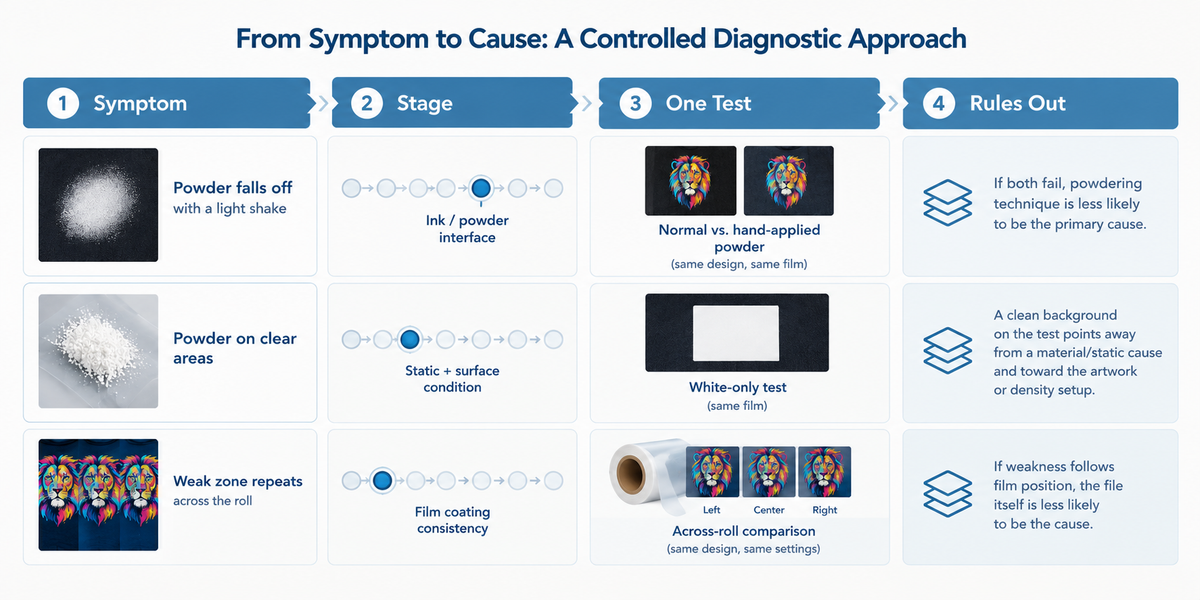
Deux choses concernant ce tableau méritent d'être énoncées clairement.
Plusieurs lignes partagent le même test, et c'est précisément le but. Un mauvais captage de poudre, une adhésion faible et des fissures peuvent tous être interrogés par la même comparaison à deux échantillons — une impression traitée de votre manière habituelle, une autre délibérément sur-poudrée à la main. Elle coupe le processus en deux au niveau de l'étape de poudrage : si l'échantillon poudré à la main tient et que le vôtre non, le problème se cantonne à une seule opération ; si les deux sont également mauvais, aucune technique de poudrage n'y fera rien. Cette comparaison est décrite dans les directives de dépannage des fournisseurs, et c'est l'habitude la plus rentable à acquérir.
Rien ici ne vous demande de modifier un réglage. Savoir qu'un défaut a pris naissance en amont vous évite de travailler au mauvais bout de la chaîne. Ce que vous faites ensuite relève de la réparation, et la réparation obéit à une autre logique — celle, pas à pas, couverte par notre guide pour diagnostiquer un transfert défaillant, qui traite les symptômes un par un plutôt que de les reconduire à une position sur la chaîne.
Tester une combinaison de marques différentes sans deviner
La règle qui compte
Changez une seule variable à la fois.
Si vous introduisez un nouveau film, une nouvelle encre, une nouvelle poudre et un nouveau vêtement dans le même test et que le résultat déçoit, vous terminez avec quatre causes candidates et presque aucune information. Un test qui change un matériau en maintenant le reste fixe répond à une vraie question : qu'est-ce qui a changé lorsque le film a changé ? Gardez l'encre, la poudre, le motif, le processus de polymérisation, la presse et le type de vêtement tels quels, et la comparaison devient lisible.
Créez un fichier de test et conservez-le
Ne jugez pas une nouvelle combinaison sur un travail qui se trouve en cours. Créez un petit fichier conçu pour exposer les faiblesses, et utilisez toujours le même afin que les résultats restent comparables sur des mois.
Il doit contenir des lignes fines, des petits textes, une zone remplie en plein, un bloc blanc épais, un dégradé et une grande région photographique. Chaque élément interroge une partie différente de la chaîne : les lignes fines révèlent l'étalement et la netteté des bords, la zone pleine révèle la constance de la couverture, le bloc blanc épais sollicite la couche porteuse d'opacité, et la grande zone montre si le comportement tient sur toute la feuille plutôt que sur un coin commode.
Une procédure en sept étapes
Les étapes ci-dessous combinent les procédures décrites dans les directives de compatibilité des fournisseurs. Chacune produit quelque chose que vous pouvez consigner.
- Contrôle des buses. Vérifiez que chaque canal fonctionne avant d'évaluer quoi que ce soit d'autre. Des buses manquantes produisent des bandes et une couverture inégale qui seront mal interprétées comme un problème de matériau.Imprimez le fichier de test standard. Même fichier, mêmes réglages, à chaque fois.Inspectez l'impression humide. Avant le poudrage, recherchez un étalement au-delà des bords du motif, un regorgement dans les zones denses, des pinholes, un blanc inégal et une contamination des couleurs. Des bords propres et une couche uniforme signifient que l'encre est bien reçue. C'est la seule étape où vous pouvez observer directement l'interaction encre-revêtement, avant que l'adhésif ne la recouvre.Appliquez et polymérisez la poudre. Appliquez uniformément, retirez l'excédent, et confirmez que la poudre a adhéré à l'impression sans contaminer fortement le film environnant. L'adhésif polymérisé doit fondre uniformément et ressortir lisse — s'il semble poudreux ou granuleux, la fusion ne s'est pas achevée et tout ce qui suit ne mesure qu'un échantillon défectueux.Pressez et consignez. Pressez un vêtement représentatif de votre travail réel, et consignez ce que vous avez utilisé.Vérifiez le décollement. Retirez le film selon sa méthode spécifiée et examinez d'abord les détails fins, les coins et les lignes minces — c'est là que les problèmes de décollement apparaissent le plus tôt.Étirez et lavez. Laissez refroidir l'échantillon, étirez doucement la zone imprimée, puis lavez-le et inspectez-le à nouveau. Une combinaison qui réussit à la presse mais échoue ici n'a pas réussi.
Consignez ces champs à chaque fois
La procédure perd toute sa valeur si vous ne pouvez pas comparer une exécution à une autre. Consignez, pour chaque test :
- Température de presse, temps de pressage et niveau de pression tels que réglésMatériau et construction du vêtementMéthode de décollement et condition de température au décollement (à chaud, tiède ou à froid)Toute seconde presse, et ses réglagesIdentifiants des lots de film, d'encre et de poudreTempérature et humidité ambiantes au moment du testLe résultat, en des termes que vous avez définis vous-même
Ce dernier point compte plus qu'il n'y paraît. « Mieux » et « moins bien » ne sont pas des résultats. Décidez à l'avance de ce qui constitue un succès — un captage de poudre uniforme sur toute l'impression, une surface polymérisée lisse et brillante, une liaison qui résiste à un étirement ferme, et une sensation au toucher que vous accepteriez sur un vêtement de client.
La matrice de validation des combinaisons
Une ligne par test, une variable modifiée par ligne.
| Exécution n° | La variable unique modifiée | Tout ce qui reste constant | Champs consignés | Résultat par rapport à vos critères de réussite | Conclusion |
|---|---|---|---|---|---|
| 1 | (référence — rien n'a changé) | — | Référence établie | ||
| 2 | |||||
| 3 | |||||
| 4 |
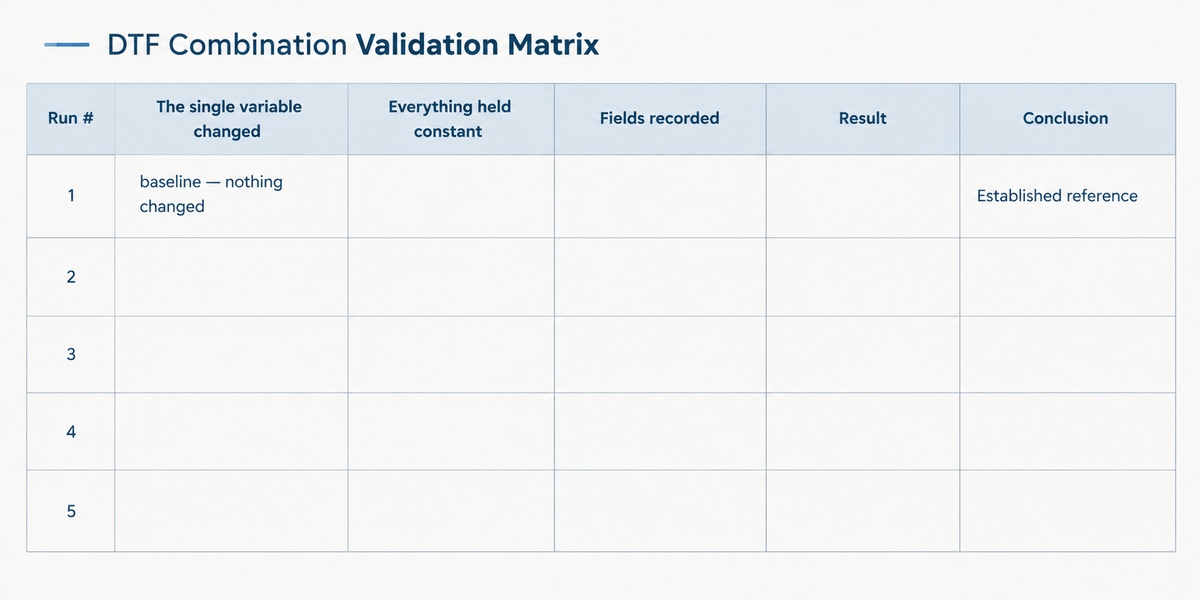
La discipline se joue dans la deuxième colonne. Si une ligne y comporte plus d'une entrée, l'exécution ne peut pas répondre à la question que vous lui posez. Remplissez d'abord la ligne de référence avec ce que vous produisez aujourd'hui — c'est la référence contre laquelle chaque ligne ultérieure est mesurée, et c'est la ligne que les gens sautent.
La procédure ci-dessus est synthétisée à partir des directives publiées de compatibilité et de dépannage de la poudre issues de plusieurs sources de fournisseurs, plutôt qu'inventée ici. Ce qui diffère entre les sources, c'est quoi consigner et comment juger le résultat, ce qui explique pourquoi la matrice existe — c'est la part que les fournisseurs vous laissent.
Les réglages réels peuvent varier en fonction du film, de la poudre, de l'équipement, du tissu et d'autres variables.
Ce que le film peut et ne peut pas faire à ce sujet
Trois propriétés du film s'inscrivent dans cette discussion.
La réception de l'encre par le revêtement détermine où les gouttes se posent et avec quelle uniformité elles sont retenues, ce qui fixe la quantité de poudre que l'impression peut capturer et avec quelle sélectivité. C'est la propriété la plus directement liée à tout ce qui précède.
Le comportement antistatique traite une défaillance spécifique : la poudre qui s'accumule sur les zones non imprimées du film. Il vaut la peine d'être précis sur la limite, car c'est l'une des propriétés les plus souvent mal interprétées d'une fiche technique. Un traitement antistatique réduit la charge statique à la surface du film, ce qui réduit la quantité de poudre retenue sur les zones sans encre. Ce qu'il ne fait pas, c'est changer l'adhésivité de la zone imprimée. Si la poudre n'adhère pas là où se trouve le motif, le comportement antistatique n'est pas la variable en jeu — il agit sur le fond, et non sur l'impression. Un film peut exceller à la fois dans ce domaine et dans la capture de la poudre, mais par des mécanismes différents, et confondre les deux conduit à acheter la mauvaise solution.
Le comportement de décollement détermine avec quelle netteté le support se sépare après le pressage, ce qui explique pourquoi les caractéristiques de décollement apparaissent autant dans la poubelle que dans le vêtement fini.
Ce que le film ne peut fondamentalement pas faire, c'est compenser un problème de répartition simplement parce qu'on lui en demande plus :
Un réglage change la quantité d'encre demandée par le travail. Il ne peut pas changer où, ni avec quelle uniformité, cette encre se pose.
La densité d'encre dans un RIP est un seul nombre appliqué à l'ensemble de l'image. L'augmenter ajoute de la quantité partout. L'uniformité du revêtement, en revanche, est une propriété de répartition — savoir si la surface présente les mêmes conditions au bord gauche du rouleau qu'au bord droit, et au début d'une production comme à sa fin. Si le revêtement varie, l'encre se pose différemment sur la même image, et aucune densité d'encre ne fera qu'une surface inégale se comporte comme une surface égale. Un réglage de presse applique la même logique : plus de chaleur ou plus de pression est une instruction uniforme adressée à une situation non uniforme.
C'est pour cela que « ajoutez simplement plus de blanc » résout certains problèmes et échoue silencieusement sur d'autres. Cela répond à la quantité. La répartition doit être corrigée à la source, ou contournée en changeant de fournisseur — et la seule façon de savoir à laquelle vous avez affaire est de tester comme décrit ci-dessus.
Chaque film porte une spécification et un ensemble de capacités annoncées, et il est raisonnable de les demander par écrit avant de construire un processus dessus. Ce qu'une spécification peut vous apporter, c'est une description de la surface que votre encre s'apprête à rencontrer. Elle ne peut pas remplacer le test que vous réalisez sur votre propre équipement, car le test est la seule chose qui décrit votre ligne. Si vous voulez un point de référence pour évaluer les films sur leur construction plutôt que sur leur marketing, notre guide pour choisir le meilleur film DTF traite des critères en détail, et la spécification DTF Film Roll montre comment ces propriétés sont documentées pour un format de rouleau de production.
Si vous travaillez sur une combinaison qui vous est propre et voulez un second regard sur les données — les notes de lot, le fichier de test, les résultats qui ne se sont pas comportés comme prévu — envoyez-nous le détail de la combinaison que vous évaluez et nous vous aiderons à interpréter ce que montrent les exécutions. Le film est ce que nous fabriquons et stockons, et l'encre DTF ainsi que la poudre thermofusible sont disponibles pour l'associer sur demande, de sorte qu'une combinaison peut être assemblée et testée comme un ensemble plutôt que sourcée auprès de quatre endroits.
Conclusion
FAQ
Puis-je utiliser du film DTF, de l'encre et de la poudre de marques différentes ?
Pourquoi la poudre colle-t-elle au fond de mon film au lieu de l'impression ?
Combien de temps puis-je attendre avant d'appliquer la poudre après l'impression ?
Le film antistatique améliore-t-il l'adhérence de la poudre sur l'impression elle-même ?
Contactez-nous
Dites-nous vos besoins et notre équipe vous répondra sous 24 heures.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Impression DTF sur tissus foncés : isolez la cause avant d'ajuster les réglages
Une impression délavée sur un t-shirt noir se règle généralement à deux endroits : la presse à chaud, ou la configuration de l'encre blanche dans le RIP.
Transfers DTF pour le Print on Demand : le guide d'approvisionnement d'un vendeur POD
Il arrive un moment, dans la vie de presque toutes les boutiques de vêtements personnalisés, où les chiffres cessent silencieusement de fonctionner. Les commandes arrivent, les designs se vendent — et la facture de traitement des commandes montre toujours que vous ne conservez que cinq à huit dollars sur un t-shirt à vingt-cinq dollars.

Quel film DTF votre imprimante peut-elle utiliser ? Adapter les spécifications à la classe de la machine
Peu d’achats échouent aussi silencieusement qu’un rouleau de film DTF mal choisi. Il arrive à l’heure, enroulé proprement sur son mandrin, exactement à la largeur annoncée sur la page produit — et il ne correspond pas à la machine pour laquelle il a été acheté.