DTF-Druck auf dunklen Stoffen: Ermitteln Sie die Ursache, bevor Sie Einstellungen ändern

Ein ausgeblichener Druck auf einem schwarzen Shirt wird meist an einer von zwei Stellen angegangen: an der Wärmepresse oder an den Weißtinte-Einstellungen im RIP. Die Dichte wird erhöht, ein zweiter Weiß-Durchgang ergänzt, das Shirt wird erneut gepresst – und manchmal kommt die Farbe zurück.
„Manchmal“ ist das Problem. Wer zwei Variablen gleichzeitig ändert, lernt nicht, welche davon verantwortlich war.
Der DTF-Druck auf dunklen Stoffen hat vier Bausteine, die jeweils ein ähnlich aussehendes Ergebnis erzeugen können: das Weißtinte-System, der RIP mit seinem Farbmanagement, die Folienbeschichtung sowie Presse und Peeling. Ein Symptom, das sich als „schwaches Weiß“ darstellt, kann an einer Stelle entstehen, die keine Einstellung erreicht.
Im Folgenden finden Sie eine Reihenfolge, in der Sie diese Punkte prüfen sollten, nicht eine Liste von Lösungen: wie der Transfer tatsächlich aufgebaut ist, was jede Variable steuert, und vier Tests, die jeweils eine Variable ausschließen. Wo veröffentlichte Zahlen voneinander abweichen, wird gezeigt, wie Sie stattdessen Ihre eigene Basislinie aufbauen. Zwei angrenzende Fragen bleiben ausgeklammert – die Folienauswahl und ein allgemeiner Katalog von transferbezogenen Fehlern.
Warum dunkler Stoff die gesamte Rechnung neu aufstellt
CMYK-Tinten sind durchscheinende Pigmentschichten, keine deckende Farbe. Bringt man sie direkt auf einen dunklen Untergrund auf, absorbiert der Stoff den Großteil des auftreffenden Lichts, sodass die Farbe nur sehr wenig zur Verfügung hat. Das ist kein Abgleichproblem, und keine noch so große Menge Farbe löst es.
Ein DTF-Transfer löst das Problem, indem er eine eigene reflektierende Schicht mitführt: eine deckende weiße Schicht hinter der Farbe, die das Kleidungsstück abschirmt und das Licht durch die Tintenschicht zurückspiegelt. Alles, was die Optik des Drucks bestimmt – Helligkeit, Sättigung, ob ein Rot wie Rot oder wie Bordeaux wirkt –, geht auf diese Schicht zurück.
Genau hier, beim Aufbau des Stapels, gehen die meisten Erklärungen in die Irre, daher lohnt sich Präzision. Auf der Folie druckt der Drucker zuerst CMYK und darüber Weiß. In der Produktionsanleitung von Roland DGA heißt es klar: „Nachdem die Farben mit CMYK-Tinten gedruckt wurden, wird weiße Tinte als Basisschicht für den Transfer und die Deckkraft über dem Motiv gedruckt.“ Folienhersteller schreiben dieselbe Anweisung in ihre eigene Produktdokumentation, oft nur als CMYK >> weiße Tinte in einer vierteiligen Druckanleitung.
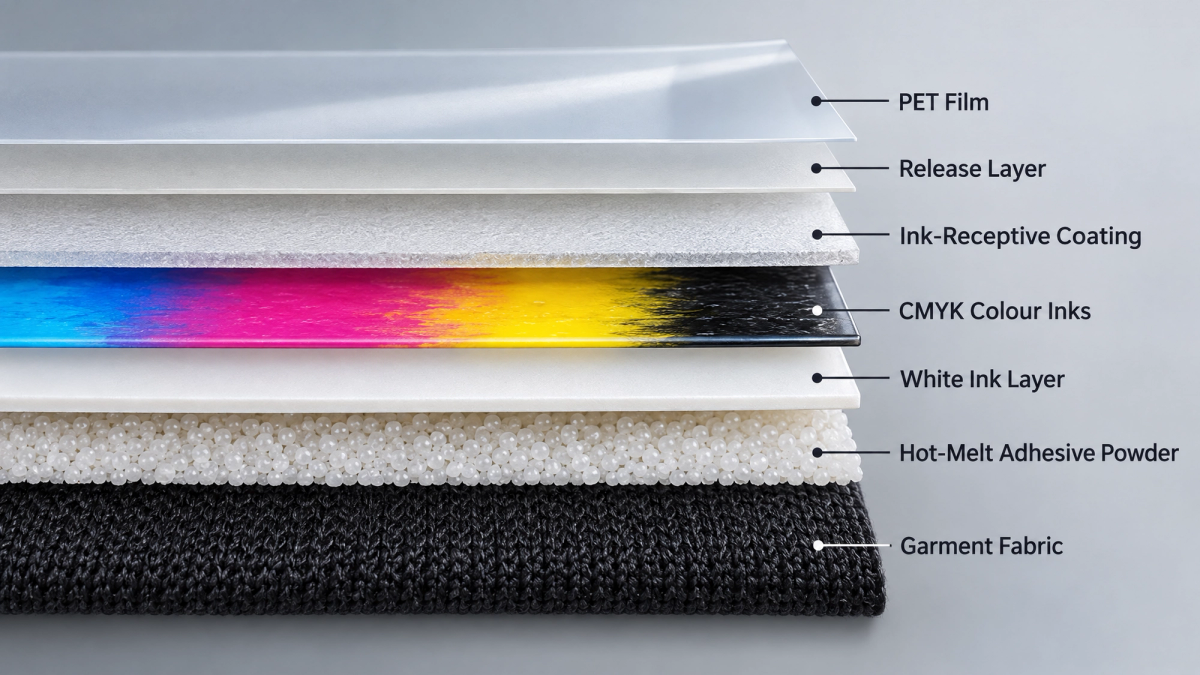
Weiß wird aus einem zweiten Grund als Letztes gedruckt, der über die Schichtreihenfolge hinausgeht. Das Schmelzkleberpulver wird aufgetragen, solange die Tinte noch nass ist, und bindet an der Tintenoberfläche, die freiliegt – beim standardmäßigen CMYK-zuerst-Workflow also am Weiß. Die weiße Schicht übernimmt daher zwei Aufgaben: die deckende Barriere hinter der Farbe und die Oberfläche, an der der Kleber bindet.
Dreht man den Transfer um und presst ihn mit der Vorderseite nach unten, kehrt sich die Reihenfolge wie vorgesehen um. Auf dem Kleidungsstück gilt von innen nach außen: Stoff, Kleber, Weiß, Farbe.
Genau diese Umkehrung ist der Grund, warum so viele Anleitungen sagen, dass die weiße Schicht „zuerst aufgetragen“ wird. Auf dem fertigen Kleidungsstück stimmt das – Weiß liegt am nächsten am Stoff, und die sichtbare Farbe ist die äußerste Schicht. In der Druckreihenfolge des Druckers trifft das nicht zu. Zwei unterschiedliche Aussagen, die routinemäßig zu einer zusammengefasst werden.
Weißtinte ist schwieriger als die anderen vier Kanäle
Weißtinte ist das instabilste Material in der Maschine – und das aus physikalischen Gründen. Ihre Deckkraft stammt vom Pigment, meist Titandioxid, das deutlich dichter ist als die Flüssigkeit, die es trägt. Sobald die Tinte aufhört zu fließen, zieht die Schwerkraft sie nach unten.
Die Gerätehersteller arbeiten um diese Tatsache herum, statt sie zu lösen. In der Dokumentation zu Epsons DTF-Druckern wird die Weißtinte-Zirkulation unter den Wartungssystemen geführt und ihre Aufgabe direkt beschrieben: Verstopfungen und Sedimentierung verhindern. Branchenberichte zu denselben Maschinen weisen darauf hin, dass selbst mit eingebauter Rezirkulation weiterhin ein tägliches Aufrühren des Weißtinte-Vorrats empfohlen wird und dass die Konstruktion es erlaubt, den Beutel flach zu lagern, um die Tiefe einer möglichen Sedimentschicht zu verringern. M&R, das sowohl Geräte als auch Verbrauchsmaterialien herstellt, formuliert die Konsequenz in seiner Produktionsanleitung unmissverständlich: Bei der Weißtinte beginnen die meisten Probleme, und instabile Weißtinte bedeutet Verstopfungen, uneinheitliche Bedeckung und ständige Wartung.
Für einen Betrieb, der dunkle Kleidungsstücke bearbeitet, wirkt sich das anders aus. Auf einem hellen Shirt liefert der Stoff das Weiß hinter der Farbe, sodass eine etwas zu dünne weiße Schicht weitgehend unsichtbar bleibt. Auf dunklem Stoff ist diese Schicht das Einzige zwischen der Farbe und einem lichtabsorbierenden Hintergrund – und bei dunklen Motiven wird vom Weiß-Kanal am meisten Tinte verlangt.
Die Konsequenz ist die am schwersten zu akzeptierende: Die Deckkraft von Weiß ist keine Konstante der Maschine. Sie verändert sich mit Leerlaufzeit und Wartungszustand, sodass dieselbe Datei und derselbe Stoff auf demselben Drucker in derselben Woche zwei unterschiedliche Ergebnisse liefern können.
Vier Variablen, vier unterschiedliche Symptome
Die vier unten aufgeführten Variablen können jeweils ein verblasstes, fleckiges oder unvollständiges Weiß hinterlassen. Die Symptome überschneiden sich. Die Mechanismen tun das nicht.
Ein Prinzip beherrscht die gesamte Tabelle, und es ist der Grund, warum sich die Tests im nächsten Abschnitt lohnen: Eine Einstellung ändert, wie viel Weiß der Auftrag anfordert. Sie kann nicht ändern, wo oder wie gleichmäßig dieses Weiß auftrifft. Die Weißdichte im RIP ist eine einzige Zahl, die auf das gesamte Bild angewendet wird; sie kann einen Mangel an Menge ausgleichen, aber keinen Mangel an Verteilung.
| Variable | Was sie steuert | Wie es aussieht, wenn sie die Ursache ist |
|---|---|---|
| Weißtinte-System – Tinte, Leitungen, Dämpfer, Druckkopf | Wie viel Weiß auf die Folie gelangt und ob jede Düse feuert | Weiß, das gleichmäßig dünn oder durchscheinend ist; Banding in der weißen Schicht; stärker nach einem Wochenende oder einer langen Leerlaufzeit |
| RIP und Farbmanagement | Wie viel Weiß die Datei anfordert, wo es platziert wird, wie weit der Weißrand zurückgezogen wird und wie die Transparenz des Artworks interpretiert wird | Weiß, das vor der Farbkante endet oder darüber hinausquillt; ein weiches oder ausgefranstes Motiv mit dünnem Weiß, während hartkantige Bereiche einwandfrei aussehen; das eine Motiv schwach, das nächste auf derselben Rolle einwandfrei |
| Folienbeschichtung | Wo die Tintentröpfchen landen und wie gut sie gehalten werden – Punktplatzierung, Tintenlimit und Gleichmäßigkeit über das Blatt und entlang der Rolle | Fleckiges oder marmoriertes Weiß statt gleichmäßig dünn; zwei Folien, identische Einstellungen, sichtbar unterschiedliche Ergebnisse; Abweichungen über die Breite einer einzigen Rolle |
| Presse und Peeling | Wie vollständig sich die Folie löst und wie weit die Schichten verschmelzen | Ein Druck, der akzeptabel aussieht und sich dann nach einem zweiten Pressvorgang verändert; verlorene Details an den Rändern; eine matte statt einer schwachen Oberfläche |
Ein Begriff in dieser Tabelle muss definiert werden, weil er die häufigste Ursache für einen Weißschein (Halo) ist. In einem Underbase-Workflow verkleinert der RIP die weiße Schicht leicht gegenüber dem Farbartwork – einige Pixel vom Farbrand nach innen –, sodass nach dem Pressen des Transfers kein Weißschlitz hervorschaut. In der Dokumentation zu CADlinks Digital Factory wird die Einstellung als Verengung der Underbase „um einen festgelegten Pixelbetrag“ beschrieben. Treibt man sie zu weit, verlieren dünne Details ihr Weiß vollständig; lässt man sie zu flach, erhält das Motiv einen weißen Umriss.
Erst isolieren, dann anpassen – Tests, die eine Variable ausschließen
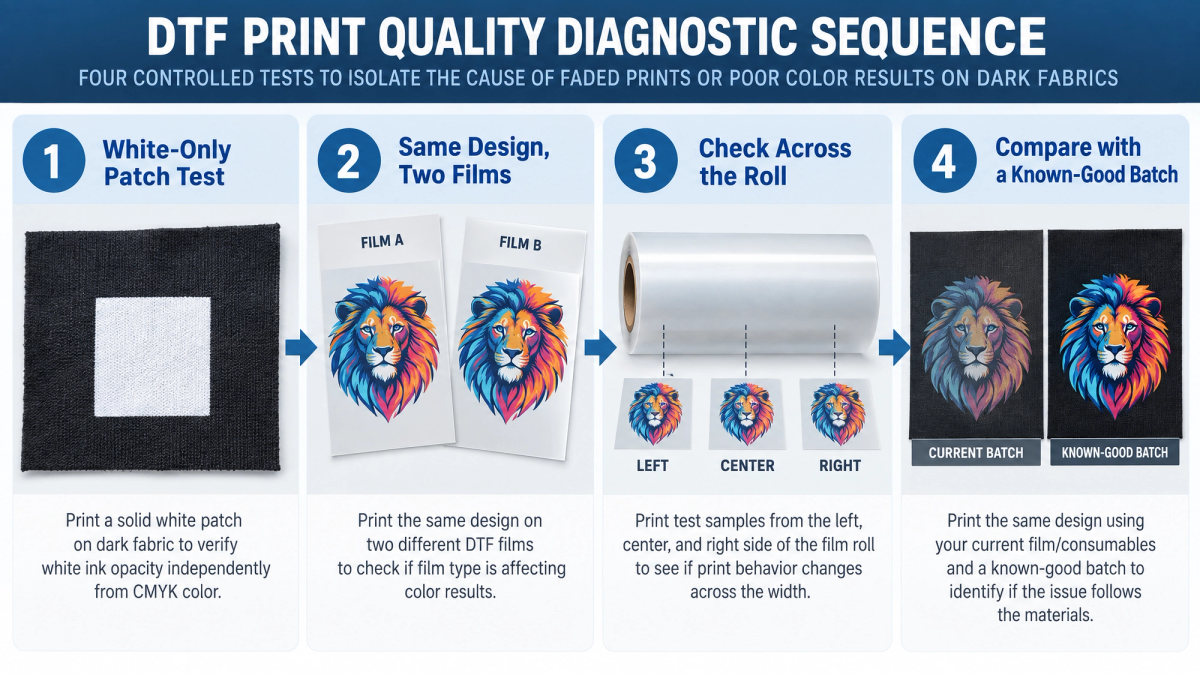
Diese vier Tests haben eine gemeinsame Regel: Ändern Sie immer nur eine Sache und wissen Sie im Voraus, was jedes mögliche Ergebnis bedeutet. Keiner davon ist eine Lösung. Ihre Aufgabe ist es, einen Verdächtigen auszuschließen, damit Sie nicht mehr raten müssen.
1. Drucken Sie eine einfarbige weiße Fläche ohne Farbe. Ein gefülltes Feld, ohne Artwork, ohne Farbschicht. Ein gleichmäßiges Feld bedeutet, dass Ihr Tintensystem liefert und der Verdacht auf den RIP oder die Folie übergeht. Ein fleckiges, gebändertes oder ungleichmäßig helles Feld bedeutet, dass das Problem vorgelagert ist – außerhalb dessen, was Ihr Artwork oder Ihre Dichteeinstellung beheben kann.
2. Verwenden Sie identische Einstellungen auf zwei Folien. Dieselbe Datei, dieselbe Warteschlange, dieselbe Presse, derselbe Stoff – nur die Folie ändert sich. Liefert die zweite Folie sichtbar stärkeres oder gleichmäßigeres Weiß, ist die Beschichtung als Ursache isoliert. Kleine Formate machen das kostengünstig, denn A3- und A4-DTF-Folienbögen kosten wenig pro Test.
3. Testen Sie über die gesamte Rolle, nicht nur an einer Stelle. Die Beschichtung wird über die gesamte Breite aufgetragen, daher lautet die Frage, ob Ihre Folie gleichmäßig ist – nicht, ob ein einzelner Quadratzentimeter gut ist. Drucken Sie dasselbe Feld auf Proben, die Sie vom linken Rand, aus der Mitte und vom rechten Rand einer Rolle schneiden, und vergleichen Sie.
4. Heben Sie ein bekannt gutes Blatt zurück. Bewahren Sie ein datiertes Blatt aus einer Charge auf, die akzeptable Arbeit geliefert hat. Wenn ein Problem auftritt, drucken Sie dasselbe Motiv mit Ihren aktuellen Einstellungen darauf. Das ist der einzige Test, der „die Folie hat sich verändert“ von „in meinem Betrieb hat sich etwas verändert“ unterscheidet – und er kostet nur einen Presszyklus.
Halten Sie fest, was jeder Test gezeigt hat – Datum, Foliencharge, Weißdichte, Pressentemperatur und -zeit, Ergebnis. Ziel ist es, mit einer Referenz abzuschließen, mit der Sie auch in drei Monaten noch vergleichen können.
Was die Folienseite tatsächlich steuert
Wenn die Tests auf die Folie hindeuten, lohnt es sich zu verstehen, warum die Folie die Weißbedeckung überhaupt beeinflussen kann. DTF-Folie ist ein PET-Träger mit Beschichtungen, und Pigmenttinte dringt nicht in sie ein. Der Tropfen trifft auf die beschichtete Oberfläche und muss dort bleiben, wo er landet.
Kontaktwinkel. Ob ein Tropfen aufrecht steht oder sich ausbreitet, bestimmt die Oberflächenenergie der Beschichtung. In Specialist Printing Worldwide formuliert Zac Biberstine von M&R das Ziel klar: Tropfen „müssen präzise sitzen und höher aufragen, um eine bessere Deckkraft und kräftigere Weißtöne zu erzielen“. Ein Tropfen, der sich flacher ausbreitet, bedeckt mehr Fläche mit geringerer Höhe, und eine dünnere weiße Schicht reflektiert weniger Licht durch die darüberliegende Farbe zurück. Das ist die Kette von der Folienoberfläche zur Weißdeckkraft, die unter jeder Einstellung Ihrer Warteschlange liegt.
Gleichmäßigkeit. Dieselbe Quelle geht genau darauf ein, warum Variabilität zählt: Eine gleichmäßige Beschichtungsdicke „gewährleistet vorhersagbares Tintenverhalten“, während „Abweichungen in der Beschichtung eine ungleichmäßige Absorption verursachen können, was zu Banding, Farbverschiebungen oder uneinheitlichem Aushärten und Ablösen führt“. Die ungleichmäßige Absorption ist der Grund, warum sich ein Beschichtungsproblem selten als gleichmäßig blasser Druck äußert: Der Mangel variiert je nach Position, sodass die weiße Schicht ihn als Marmorierung übernimmt, die einem Band oder einer Zone folgt.
Tintenlimit. In derselben Diskussion wird minderwertige Folie als Ursache für matte, uneinheitliche Drucke mit begrenzter Farbmatch-Fähigkeit beschrieben, während konstante Tintenlimits die Weißtöne hell halten. Aus Produktionssicht legt eine Folie eine Obergrenze dafür fest, wie viel Tinte ihre Beschichtung aufnehmen kann, und eine Erhöhung der Weißdichte im RIP hebt eine Obergrenze nicht an, die die Beschichtung setzt. Das ist der Mechanismus hinter einer Einstellung, die auf einer anderen Folie „einwandfrei funktioniert“ hat.
Ablösung. Die Gleichmäßigkeit der Beschichtung gilt auch für die Trennbeschichtung, und eine uneinheitliche Ablösung kann entweder Rückstände hinterlassen oder einen Teil des Motivs auf der Folie festhalten. Das Peeling-Verhalten ist eine Eigenschaft der Folie und keine Präferenz des Bedieners; der Mechanismus hinter Heißpeeling vs. Kaltpeeling wird separat behandelt.
Eine DTF-Folienrolle ist über ihre gesamte Breite beschichtet, weshalb Test 3 links, Mitte und rechts beprobt statt nur eine Position: In der Produktion zählt die Konsistenz entlang der Rolle, nicht ein einzelnes gutes Feld. Damit, die Folie als Variable zu bestätigen, endet dieser Artikel; sobald die Folie die Antwort ist, lautet die nächste Frage, wie Sie die beste DTF-Folie für Ihre Arbeit auswählen.
Zwei Dinge, die wie Weißtinte-Probleme aussehen, es aber nicht sind
Beide treten als schwaches Weiß auf, und beide liegen vollständig außerhalb der Produktionskette. Wer sie erkennt, spart einen Tag des Verstellens von Einstellungen, die nie schuld waren.
Die Transparenz des Artworks ist eine Anweisung an den Weiß-Kanal. In einem Underbase-Workflow erzeugt der RIP Weiß aus der Deckkraft Ihres Artworks: Ein vollständig deckender Bereich erhält volles Weiß, und ein halbtransparentes Pixel wird als Anforderung für teilweises Weiß gelesen. Schlagschatten, äußere Schein, ausgefranste Kanten und ausgewaschene Aquarelleffekte werden daher mit weniger Weiß gedruckt als der Rest des Motivs – und auf einem dunklen Kleidungsstück wirken sie verblasst, während alles darum herum korrekt aussieht. Was diese Ursache identifiziert, ist ihre Form: Die Schwäche folgt einem Element in der Datei, nicht einem Band auf der Folie. Die Korrektur liegt im Artwork: Machen Sie den Effekt vollständig deckend oder entfernen Sie ihn.
Farbstoffmigration bei Polyester. Polyester wird mit Dispersionsfarbstoffen gefärbt, die in der Faser gehalten werden, und die Pressentemperatur kann sie reaktivieren: Der Farbstoff wird gasförmig, wandert in die Tintenschicht und färbt weiße und helle Bereiche rosa, orange, grau oder schmutzig. Es handelt sich um ein chemisches Durchschlagen, nicht um einen mechanischen oder Haftungsfehler, und seine Signatur ist ebenso sehr das Timing wie das Aussehen. Der Druck kommt korrekt aus der Presse und verändert sich in den folgenden Stunden – veröffentlichte Berichte beschreiben Veränderungen noch bis zu 48 Stunden später –, und der Stich folgt der eigenen Farbe des Kleidungsstücks statt Ihrem Motiv. Das Risiko ist bei stark gefärbtem und sublimiertem Polyester am höchsten und steigt mit Temperatur und Verweilzeit. Die Stellschrauben, nach denen Veredler zuerst greifen, sind das untere Ende des angegebenen Temperaturbereichs der Folie, die kürzeste Verweilzeit, die noch vollständige Haftung ergibt, sowie ein Vorpressen des Blanks, um Feuchtigkeit auszutreiben.
Probleme mit der Weißtinte und der Druckerzeugung sind typischerweise vor oder unmittelbar nach dem Pressen sichtbar, während die Farbstoffmigration noch Stunden danach weiter voranschreiten kann – und auf keines der beiden spricht eine Dichteeinstellung an. Alles andere – Haftungsfehler, Peeling, Risse, Pulverrückstände, uneinheitliche Ablösung – gehört zu einer eigenen Familie von Fehlern mit eigener Logik: DTF-Transferprobleme und ihre realen Ursachen.
Aufbau einer Weißtinte-Basislinie auf Ihren eigenen Geräten
Veröffentlichte Weißtinte-Einstellungen stimmen nicht miteinander überein, und das werden sie auch nicht. Die funktionierende Zahl hängt vom Tintenlimit Ihrer Folie, von Ihrem Druckkopf und dessen Zustand, vom Weißerzeugungsmodus, den Ihr RIP verwendet, und vom darunterliegenden Stoff ab. Ein Wert, der unter einer dieser Bedingungen angegeben wurde, ist ein Datenpunkt, kein Zielwert.
| Einstellung | In veröffentlichter Anleitung genannter Bereich | Warum sie sich verschiebt |
|---|---|---|
| Weißtintendichte | Häufig von ungefähr 70–80 % bis 120 %+ angegeben, wobei einige Workflowbeschreibungen für stark gesättigte Arbeiten auf dunklen Untergründen deutlich höher gehen | Tintenlimit der Folie, Dunkelheit des Untergrunds und ob der RIP eine Underbase oder eine Hervorhebungsschicht (Highlight) erzeugt |
| Underbase-Verengung (Choke) | Meist im Bereich von 1–5 px angegeben | Weichheit der Farbkante, Ausgabeauflösung und wie viel Rand-Halo auf dem Stoff tolerierbar ist |
| Pressentemperatur und -zeit | Veröffentlichte Bereiche liegen grob zwischen 130 °C und 165 °C für 10–20 Sekunden | Folienspezifikation, Pulverqualität und Stoffempfindlichkeit – Polyester und hitzeempfindliche Stoffe gehören ins untere Ende |
Da keiner dieser Werte übertragbar ist, ist das brauchbare Ergebnis keine Zahl, sondern eine Basislinie. Nehmen Sie die Folie, die Sie verwenden möchten, drucken Sie ein reinweißes Feld und ein repräsentatives Motiv auf den Stoff, den Sie tatsächlich verkaufen, und variieren Sie immer nur eine Variable – zuerst die Temperatur oder zuerst die Dichte, aber nicht beides. Halten Sie fest, wofür Sie sich entscheiden und warum. Sobald Sie dieses Protokoll haben, übertrumpfen Ihre eigenen Zahlen alles Veröffentlichte, einschließlich der gesamten obigen Tabelle.
Auch eine interne Basislinie ist eher ein Bereich als ein Punkt. Unsere Proben-Pressen laufen typischerweise im Bereich von 250–300 °F, und in diesem Bereich beginnt unsere eigene Prüfung – es ist kein Wert, den wir einem anderen Betrieb als Zielvorgabe weitergeben würden, denn dieselbe Folie auf einer anderen Presse, bei einem anderen Messwert der Heizplatte, verlangt etwas anderes. Ein interner Bereich, der am unteren Ende eines veröffentlichten liegt, ist kein Widerspruch; Polyester und hitzeempfindliche Mischgewebe gehören dorthin.
Tatsächliche Einstellungen können je nach Folie, Tinte, Pulver, Gerät, Stoff und anderen Variablen abweichen.
Fazit
Nichts hier nimmt die Presse oder den RIP von der Liste der Stellen, an denen ein Problem bei dunklen Stoffen gelöst wird. Es verändert die Reihenfolge, in der sie angefasst werden. Eine Dichteänderung, die vorgenommen wird, nachdem das weiße Feld die Folie bereits ausgeschlossen hat, kostet exakt so viel wie zuvor – der Unterschied ist, dass Sie diesmal wissen, dass die Änderung den Auftrag in Ordnung gebracht hat, und genau dieses Wissen trägt Sie zum nächsten Auftrag.
Wenn Sie den Zwei-Folien-Vergleich mit dem führen möchten, was Sie heute drucken, fordern Sie eine DTF-Folienprobe von LorinTransfer an und pressen Sie dasselbe Motiv auf Ihren eigenen Stoff, mit Ihren eigenen Einstellungen.
FAQ
Warum wirken meine DTF-Drucke auf schwarzen Shirts matt, auf weißen aber einwandfrei?
Wie erkenne ich, ob das Problem meine Folie oder meine Druckereinstellungen sind?
Welche Weißtintendichte sollte ich für dunkle Stoffe verwenden?
Warum wirkt weiße DTF-Tinte auf dunklen Stoffen ungleichmäßig oder fleckig?
Kontaktieren Sie uns
Teilen Sie uns Ihre Anforderungen mit – unser Team meldet sich innerhalb von 24 Stunden bei Ihnen.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
DTF-Transfers für Print on Demand: Ein Sourcing-Leitfaden für POD-Verkäufer
Es gibt einen Moment im Leben fast jedes Geschäfts für individuelle Kleidung, in dem die Zahlen leise aufhören zu stimmen. Bestellungen treffen ein, Designs verkaufen sich — und die Erfüllungsquittung zeigt Ihnen trotzdem, dass Ihnen bei einem T-Shirt für 25 Dollar nur fünf bis acht Dollar bleiben.

Welche DTF-Folie kann Ihr Drucker verarbeiten? Spezifikationen nach Maschinenklasse zuordnen
Kaum ein Kauf scheitert so still wie die falsche Rolle DTF-Folie. Sie trifft pünktlich ein, sauber auf ihren Kern gewickelt, exakt in der Breite, die die Produktseite beworben hatte — und sie passt nicht auf die Maschine, für die sie gekauft wurde.

Hot Peel vs Cold Peel DTF Film: So legen Sie Ihren Produktionsstandard fest
Das kommt darauf an. Genau dort enden die meisten Anleitungen zu Hot Peel vs. Cold Peel DTF Film — und das ist nicht falsch, nur unvollständig.