Impressão DTF em Tecidos Escuros: Isole a Causa Antes de Ajustar as Configurações

Uma impressão desbotada em uma camiseta preta normalmente é tratada em um de dois lugares: na prensa de calor ou nas configurações de tinta branca no RIP. A densidade sobe, uma segunda passada de branco é adicionada, a camiseta é prensada de novo — e às vezes a cor volta.
O problema é esse "às vezes". Alterar duas variáveis de uma vez e a gráfica não descobre qual delas foi a responsável.
A impressão DTF em tecidos escuros tem quatro partes em ação que podem produzir cada uma um resultado de aparência semelhante: o sistema de tinta branca, o RIP e sua gestão de cores, a cobertura do filme e a prensagem com o descascamento. Um sintoma que se apresenta como "branco fraco" pode ter origem em um lugar que nenhuma configuração alcança.
O que segue é uma ordem em que verificá-las, e não uma lista de correções: como a transferência é de fato construída, o que cada variável controla e quatro testes que as eliminam uma a uma. Onde os números publicados divergem, mostra-se como construir sua própria referência. Duas questões vizinhas ficam de fora — a seleção do filme e um catálogo geral de defeitos de transferência.
Por que o Tecido Escuro Muda Toda a Equação
As tintas CMYK são filmes de pigmento translúcidos, não tinta opaca. Aplicadas diretamente sobre um fundo escuro, o tecido absorve a maior parte da luz que o alcança, de modo que a cor tem muito pouco com que trabalhar. Isso não é um problema de ajuste, e nenhuma quantidade de tinta colorida o resolve.
A transferência DTF resolve isso carregando sua própria camada refletiva: uma camada branca opaca posicionada atrás da cor, bloqueando a peça e refletindo a luz de volta através do filme de tinta. Tudo sobre como a impressão se apresenta — brilho, saturação, se um vermelho parece vermelho ou vinho — remete a essa camada.
É na forma como a pilha é construída que a maioria das explicações falha, por isso vale a pena ser preciso. Sobre o filme, a impressora aplica primeiro o CMYK e o branco por cima. O passo a passo de produção da Roland DGA afirma com clareza: "Depois que as cores são impressas com tintas CMYK, a tinta branca será impressa sobre o desenho como camada de base para a transferência e a opacidade." Os fabricantes de filme escrevem a mesma instrução em sua própria documentação, geralmente apenas como CMYK >> Tinta Branca em uma lista de quatro linhas de como imprimir.
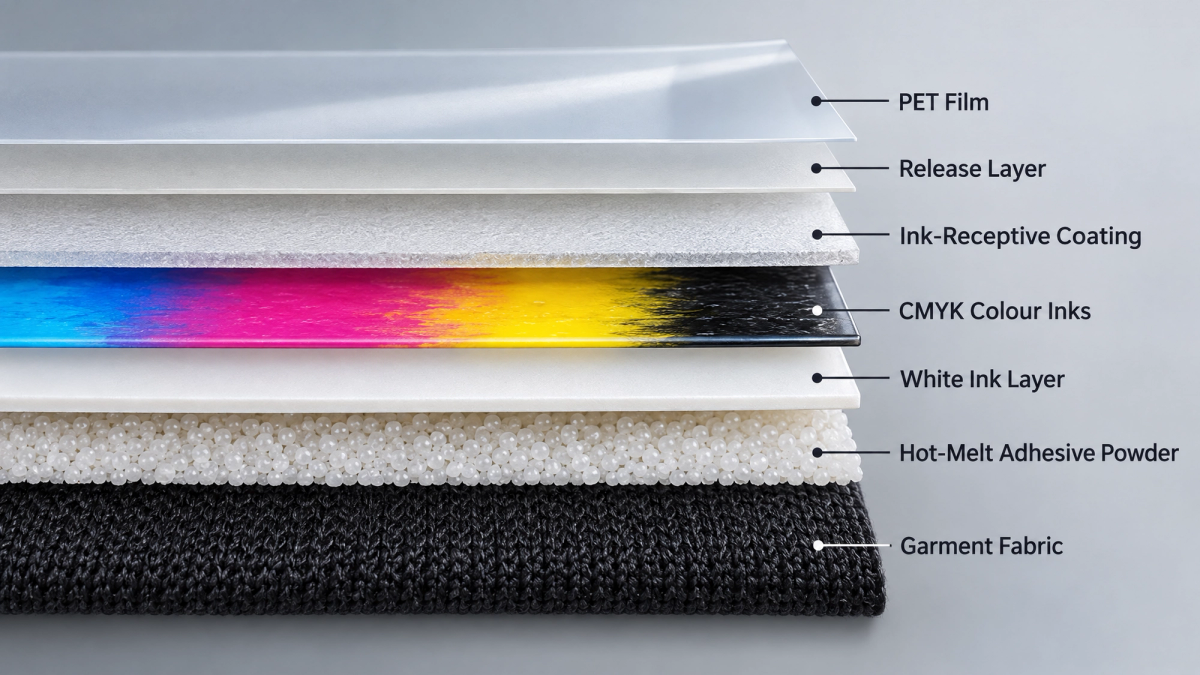
O branco é impresso por último por um segundo motivo além da ordem das camadas. O pó hot-melt é aplicado enquanto a tinta ainda está úmida e adere à superfície de tinta que estiver exposta — que, no fluxo padrão CMYK-primeiro, é o branco. A camada branca portanto faz dois trabalhos: a barreira opaca atrás da cor e a superfície à qual o adesivo adere.
Vire a transferência, pressione com o lado voltado para baixo e a ordem se inverte como planejado. Na peça, do tecido para fora: tecido, adesivo, branco, cor.
Essa inversão é o motivo pelo qual tantos guias dizem que a camada branca "vai primeiro". Na peça acabada isso é verdade — o branco fica mais próximo do tecido, e a cor que você vê é a camada mais externa. Na ordem de disparo da impressora, não é. Duas frases distintas, rotineiramente colapsadas em uma só.
A Tinta Branca É uma Tinta Mais Difícil do que os Outros Quatro Canais
A tinta branca é o material menos estável da máquina, e por um motivo físico. Sua opacidade vem do pigmento — o dióxido de titânio é o mais comum — e esse pigmento é bem mais denso que o líquido que o transporta. Sempre que a tinta para de se mover, a gravidade a puxa para baixo.
Os fabricantes de equipamentos se projetam em torno desse fato em vez de resolvê-lo. A documentação da impressora DTF da Epson lista a circulação da tinta branca entre seus sistemas de manutenção e descreve diretamente o objetivo: evitar entupimento e sedimentação. Relatos do setor sobre as mesmas máquinas observam que, mesmo com recirculação embutida, ainda se recomenda uma agitação diária do suprimento de tinta branca, e que o projeto permite que a bolsa fique plana para reduzir a profundidade de qualquer camada sedimentada. A M&R, que fabrica tanto equipamentos quanto consumíveis, expõe a consequência de forma direta em suas orientações de produção: a tinta branca é onde a maioria dos problemas começa, e uma tinta branca instável significa entupimento, cobertura inconsistente e manutenção constante.
Para uma gráfica que trabalha com peças escuras, isso se reflete de forma diferente. Em uma camiseta clara, o tecido fornece o branco atrás da cor, de modo que um branco ligeiramente fino é em grande parte invisível. Em tecido escuro, essa camada é a única coisa entre a cor e um fundo que absorve a luz — e o trabalho escuro é onde mais tinta é exigida do canal de branco.
A consequência é a mais difícil de aceitar: a opacidade do branco não é uma constante da máquina. Ela muda com o tempo de inatividade e o estado da manutenção, de modo que o mesmo arquivo e o mesmo tecido podem produzir dois resultados diferentes na mesma impressora na mesma semana.
Quatro Variáveis, Quatro Sintomas Diferentes
Cada uma das quatro variáveis abaixo pode deixá-lo com um branco desbotado, irregular ou incompleto. Os sintomas se sobrepõem. Os mecanismos, não.
Um princípio rege toda a tabela, e é o motivo pelo qual vale a pena executar os testes da próxima seção: uma configuração muda quanto branco o trabalho solicita. Ela não pode mudar onde, ou com que uniformidade, esse branco é depositado. A densidade do branco em um RIP é um único número aplicado a toda a imagem; ela pode compensar uma falta de quantidade e não pode compensar uma falta de distribuição.
| Variável | O que ela controla | Como se apresenta quando é a causa |
|---|---|---|
| Sistema de tinta branca — tinta, linhas, amortecedores, cabeça de impressão | Quanto branco chega ao filme e se cada bico dispara | Branco uniformemente fino ou translúcido; faixas dentro da camada de branco; pior depois de um fim de semana ou de um longo período de inatividade |
| RIP e gestão de cores | Quanto branco o arquivo solicita, onde ele é posicionado, até que ponto a borda do branco é recuada e como a transparência do artefato é interpretada | Branco que para antes da borda da cor ou transborda dela; um desenho suave ou esfumaçado imprimindo com branco fino enquanto áreas de borda nítida ficam bem; um desenho fraco e o próximo no mesmo rolo, perfeito |
| Cobertura do filme | Onde as gotículas de tinta se depositam e quão bem são suportadas — posicionamento do ponto, limite de tinta e uniformidade em toda a folha e ao longo do rolo | Branco irregular ou manchado em vez de uniformemente fino; dois filmes, configurações idênticas, resultados visivelmente diferentes; variação da largura de um único rolo |
| Prensagem e descascamento | Com que completude o filme se solta e até que ponto as camadas se fundem | Uma impressão que parece aceitável e muda depois de uma segunda prensagem; detalhes perdidos nas bordas; uma superfície sem brilho em vez de uma fraca |
Um termo nessa tabela precisa ser definido, pois é a causa mais comum de um halo branco. Em um fluxo de base (underbase), o RIP reduz ligeiramente a camada branca em relação ao artefato colorido — alguns pixels para dentro da borda da cor — para que nenhum fiapo de branco apareça depois que a transferência for prensada. A documentação do Digital Factory da CADlink descreve a configuração como um ajuste da base "por uma quantidade especificada de pixels". Exagere e detalhes finos perdem o branco por completo; deixe raso demais e o desenho ganha um contorno branco.
Isole Antes de Ajustar — Testes que Descartam uma Variável
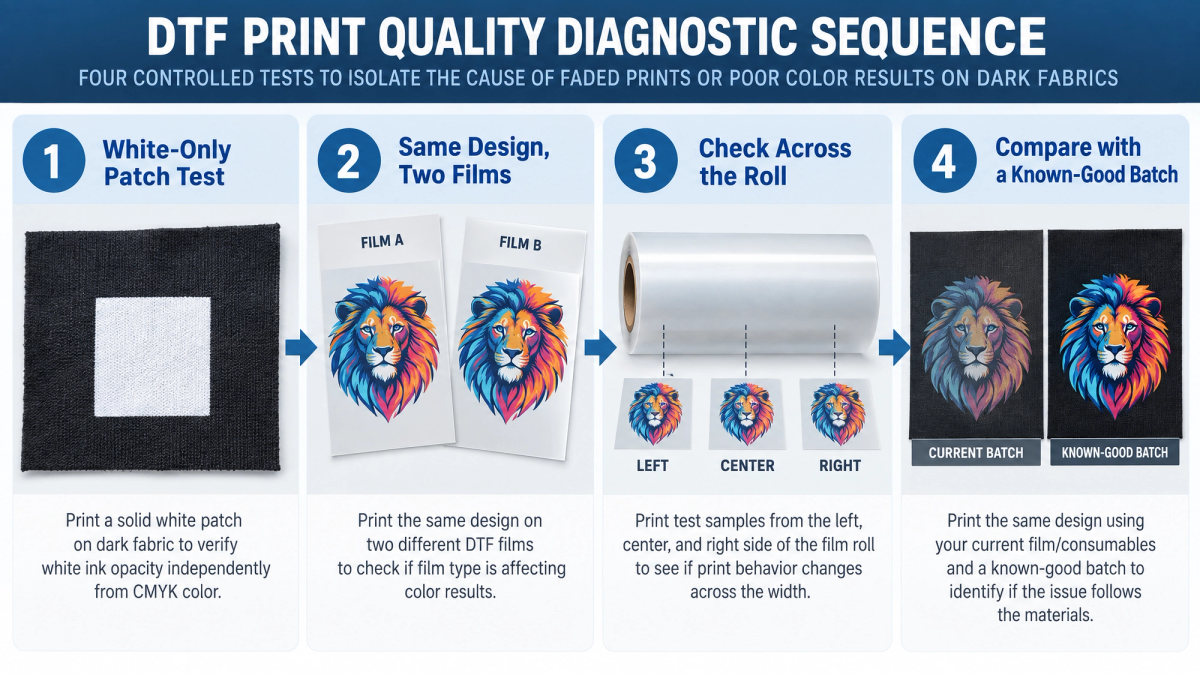
Esses quatro testes têm uma regra em comum: alterar uma única coisa e saber de antemão o que cada resultado possível significa. Nenhum deles é uma correção. Seu trabalho é eliminar um suspeito para que você pare de adivinhar.
1. Imprima um patch branco sólido sem cor. Um bloco preenchido, sem artefato, sem camada de cor. Um patch uniforme significa que seu sistema de tinta está entregando bem e o suspeito passa a ser o RIP ou o filme. Um patch manchado, com faixas ou desigualmente claro significa que o problema está a montante de qualquer coisa que seu artefato ou configuração de densidade possa corrigir.
2. Rode configurações idênticas em dois filmes. Mesmo arquivo, mesma fila, mesma prensa, mesmo tecido — somente o filme muda. Se o segundo filme produzir um branco visivelmente mais forte ou mais uniforme, a cobertura foi isolada. Formatos pequenos tornam isso acessível, e folhas de filme DTF A3 e A4 custam pouco por teste.
3. Faça amostras ao longo do rolo, não apenas em um ponto. A cobertura é aplicada em toda a largura do material, então a questão é se o seu filme é uniforme — não se um centímetro quadrado dele é bom. Imprima o mesmo patch em amostras cortadas da borda esquerda, do centro e da borda direita de um rolo e compare.
4. Guarde uma folha de referência conhecida como boa. Mantenha uma folha datada de um lote que produziu trabalhos aceitáveis. Quando um problema aparecer, imprima o mesmo desenho nela com suas configurações atuais. Este é o único teste que separa "o filme mudou" de "algo na minha gráfica mudou", e custa um ciclo de prensagem.
Anote o que cada teste mostrou — data, lote do filme, densidade do branco, temperatura e tempo de prensagem, resultado. O objetivo é terminar com uma referência que você ainda possa comparar em três meses.
O que o Lado do Filme de Fato Controla
Se os testes apontarem para o filme, vale a pena entender por que o filme pode afetar a cobertura do branco. O filme DTF é uma base de PET com coberturas, e a tinta de pigmento não afunda nele. A gotícula se deposita na superfície revestida e precisa permanecer onde se depositou.
Ângulo de contato. Se uma gota se assenta ereta ou se espalha é definido pela energia superficial da cobertura. Na Specialist Printing Worldwide, o Zac Biberstine, da M&R, expõe o objetivo com clareza: as gotas "precisam assentar com precisão e ficar mais altas para obter melhor opacidade e brancos mais vibrantes". Uma gota que se espalha em uma forma mais achatada cobre mais área com menos altura, e uma camada de branco mais fina reflete menos luz de volta através da cor acima dela. Essa é a cadeia da superfície do filme até a opacidade do branco, percorrendo todas as configurações da sua fila.
Uniformidade. A mesma fonte é específica sobre por que a variabilidade importa: uma espessura de cobertura uniforme "garante um comportamento previsível da tinta", enquanto "variações na cobertura podem causar absorção diferencial, levando a faixas, desvios de cor ou cura e liberação inconsistentes". A absorção diferencial é o motivo pelo qual um problema de cobertura raramente aparece como uma impressão uniformemente pálida: o déficit varia com a posição, de modo que a camada branca o herda como manchas que seguem uma faixa ou uma zona.
Limite de tinta. Um filme de baixa qualidade é descrito na mesma discussão como produtor de impressões opacas e inconsistentes, com capacidade limitada de correspondência de cores, enquanto limites de tinta consistentes mantêm os brancos brilhantes. Em termos de produção, um filme define um teto para a quantidade de tinta que sua cobertura pode reter, e aumentar a densidade do branco no RIP não eleva um teto definido pela cobertura. Esse é o mecanismo por trás de uma configuração que "costumava funcionar" perfeitamente em outro filme.
Liberação. A uniformidade da cobertura também se aplica à camada de liberação, e uma liberação inconsistente pode deixar resíduos ou reter parte do desenho no filme. O comportamento de descascamento é uma especificação do filme, e não uma preferência do operador; o mecanismo por trás de hot peel versus cold peel é tratado separadamente.
Um rolo de filme DTF é revestido em toda a sua largura, que é o motivo pelo qual o teste 3 amostra esquerda, centro e direita em vez de uma única posição: na produção, o que importa é a consistência ao longo do rolo, não um bom quadrado. Confirmar o filme como a variável é onde este artigo termina; uma vez que o filme é a resposta, a próxima questão é como escolher o melhor filme DTF para o seu trabalho.
Duas Coisas que Parecem Problemas de Tinta Branca Mas Não São
Ambas se apresentam como branco fraco e estão totalmente fora da cadeia de produção. Reconhecê-las economiza um dia de ajuste de configurações que nunca estavam erradas.
A transparência do artefato é uma instrução para o canal de branco. Em um fluxo de base (underbase), o RIP gera o branco a partir da opacidade do seu artefato: uma área totalmente opaca recebe branco completo, e um pixel semitransparente é lido como uma solicitação de branco parcial. Sombras projetadas, brilhos externos, bordas esfumaçadas e efeitos de aquarela esbatidos imprimem, portanto, com menos branco que o restante do desenho e, em uma peça escura, parecem desbotados enquanto tudo ao redor parece correto. O que identifica este caso é a sua forma — a fraqueza segue um elemento do arquivo, não uma faixa do filme. A correção está no artefato: deixe o efeito totalmente opaco ou remova-o.
Migração de corante em poliéster. O poliéster é tingido com corantes dispersos retidos no interior da fibra, e o calor da prensa pode reativá-los: o corante se torna gasoso e sobe para dentro do filme de tinta, tornando as áreas brancas e claras rosadas, alaranjadas, acinzentadas ou barrentas. É um sangramento químico, não uma falha mecânica ou de adesão, e sua assinatura é tanto de tempo quanto de aparência. A impressão parece correta ao sair da prensa e muda nas horas seguintes — relatos publicados descrevem alterações que ainda aparecem até 48 horas depois — e o viés segue a própria cor da peça em vez do seu desenho. O risco é maior em poliéster fortemente tingido e sublimado e aumenta com a temperatura e o tempo de contato. As alavancas às quais os decoradores recorrem primeiro são o limite inferior da faixa de temperatura indicada do filme, o contato mais curto que ainda garante adesão total e uma pré-prensagem do tecido virgem para expulsar a umidade.
Os problemas de tinta branca e de geração de impressão normalmente são visíveis antes ou imediatamente após a prensagem, enquanto a migração de corante pode continuar se desenvolvendo por horas depois — e nenhum desses dois responde a uma configuração de densidade. Todo o resto — falhas de adesão, descascamento, rachaduras, resíduos de pó, liberação inconsistente — pertence a uma família separada de defeitos com lógica própria: problemas de transferência DTF e suas causas reais.
Construindo uma Referência de Tinta Branca em Seu Próprio Equipamento
As configurações publicadas de tinta branca não concordam entre si, e não vão concordar. O número viável depende do limite de tinta do seu filme, da sua cabeça de impressão e de suas condições, do modo de geração de branco que seu RIP usa e do tecido por baixo. Um valor relatado sob um conjunto dessas condições é um ponto de dado, não uma meta.
| Configuração | Faixa vista nas orientações publicadas | Por que ela varia |
|---|---|---|
| Densidade da tinta branca | Comumente citada de cerca de 70–80% até 120%+, com algumas descrições de fluxo indo consideravelmente mais alto para trabalhos muito saturados em substratos escuros | Limite de tinta do filme, escuridão do substrato e se o RIP está gerando uma base (underbase) ou uma camada de realce |
| Recuo da base (underbase choke) | Na maioria das vezes descrito na faixa de 1–5 px | Suavidade da borda da cor, resolução de saída e quanto halo de borda é tolerável no tecido |
| Temperatura e tempo de prensagem | As faixas publicadas ficam aproximadamente entre 130 °C e 165 °C por 10–20 segundos | Especificação do filme, tipo de pó e sensibilidade do tecido — poliéster e tecidos sensíveis ao calor pertencem ao limite inferior |
Como nenhum desses valores é transferível, o entregável útil não é um número, mas uma referência. Pegue o filme que você pretende usar, imprima um patch somente-branco e um desenho representativo no tecido que você de fato vende e faça a variação de uma única variável por vez — temperatura primeiro, ou densidade primeiro, mas não ambas. Registre no que você se decidiu e por quê. Uma vez com esse registro, seus próprios números superam qualquer coisa publicada, incluindo tudo na tabela acima.
Mesmo uma referência interna é uma faixa, não um ponto. Nossas prensas de amostra normalmente operam na faixa de 250–300 °F, e essa faixa é onde iniciamos nossos próprios testes — não é um valor que entregaríamos a outra gráfica como meta, porque o mesmo filme em uma prensa diferente, com uma leitura de placa diferente, vai querer outra coisa. Uma faixa interna que fica no limite inferior de uma faixa publicada não é uma contradição; poliéster e blendas sensíveis ao calor pertencem a esse lugar.
As configurações reais podem variar dependendo do filme, da tinta, do pó, do equipamento, do tecido e de outras variáveis.
Conclusão
Nada aqui tira a prensa ou o RIP da lista de lugares onde um problema de tecido escuro é resolvido. Isso muda a ordem em que eles são ajustados. Uma alteração de densidade feita depois que o patch branco já descartou o filme custa exatamente o que custaria antes — a diferença é que desta vez você sabe que foi a alteração que corrigiu o trabalho, e é esse conhecimento que se leva para o próximo pedido.
Se você quiser fazer a comparação de dois filmes contra o que imprime hoje, solicite uma amostra de filme DTF à LorinTransfer e configure o mesmo desenho no seu próprio tecido, com suas próprias configurações.
FAQ
Por que minhas impressões DTF parecem opacas em camisetas pretas, mas ficam bem em camisetas brancas?
Como saber se o problema é do meu filme ou das configurações da impressora?
Que densidade de tinta branca devo usar para tecidos escuros?
Por que a tinta branca DTF parece irregular ou manchada em tecidos escuros?
Contacte-nos
Informe-nos os seus requisitos e a nossa equipa responderá dentro de 24 horas.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Transferências DTF para Print on Demand: um Guia de Sourcing para o Vendedor de POD
Existe um momento na vida de quase toda loja de roupas personalizadas em que os números param de bater silenciosamente. Os pedidos chegam, os designs vendem — e o recibo de fulfillment ainda mostra que você está ganhando de cinco a oito dólares em uma camiseta de vinte e cinco dólares.

Qual filme DTF a sua impressora consegue rodar? Alinhando as especificações por classe de máquina
Poucas compras dão errado de forma tão silenciosa quanto um rolo errado de filme DTF. Ele chega na data prevista, enrolado com precisão no seu núcleo, exatamente com a largura que a página do produto anunciava — e não se encaixa na máquina para a qual foi comprado.

Hot Peel vs Cold Peel DTF Film: Definindo seu Padrão de Produção
Depende. É aí que a maioria dos guias sobre hot peel vs cold peel em film DTF termina, e não está errado — está apenas incompleto.