Impresión DTF en telas oscuras: aísla la causa antes de ajustar la configuración

Una impresión desvaída en una camiseta negra suele trabajarse en uno de dos lugares: la prensa de calor o la configuración de tinta blanca en el RIP. Se sube la densidad, se añade una segunda pasada de blanco, se prensa la camiseta de nuevo — y a veces el color vuelve.
A veces es el problema. Si cambias dos variables a la vez, el taller no aprende nada sobre cuál de ellas fue la responsable.
La impresión DTF sobre telas oscuras tiene cuatro componentes móviles que pueden producir un resultado de aspecto similar: el sistema de tinta blanca, el RIP y su gestión del color, el recubrimiento de la lámina, y el prensado y pelado. Un síntoma que se lee como "blanco débil" puede originarse en un lugar al que ningún ajuste llega.
Lo que sigue es un orden en el que comprobarlas, no una lista de soluciones: cómo se construye en realidad la transferencia, qué gobierna cada variable, y cuatro pruebas que eliminan una de cada vez. Cuando las cifras publicadas no coinciden, se muestra en su lugar cómo construir tu propia referencia. Se dejan fuera dos cuestiones afines: la elección de la lámina y un catálogo general de defectos de transferencia.
Por qué la tela oscura reescribe toda la ecuación
Las tintas CMYK son capas de pigmento translúcidas, no pintura opaca. Si las aplicas directamente sobre un fondo oscuro, la tela absorbe la mayor parte de la luz que llega, de modo que el color tiene muy poco con lo que trabajar. Esto no es un problema de ajuste y ninguna cantidad de tinta de color lo resuelve.
Una transferencia DTF lo resuelve llevando su propia capa reflectante: una capa blanca opaca situada detrás del color, que bloquea la prenda y devuelve la luz a través de la capa de tinta. Todo lo que determina cómo se lee la impresión (brillo, saturación, si un rojo se ve rojo o granate) proviene de esa capa.
Aquí es donde la mayoría de las explicaciones se equivocan, por lo que conviene ser precisos. Sobre la lámina, la impresora aplica primero el CMYK y el blanco encima. El recorrido de producción de Roland DGA lo expresa con claridad: "Una vez impresos los colores con tintas CMYK, se imprimirá tinta blanca sobre el diseño como capa base para la transferencia y la opacidad". Los fabricantes de láminas escriben la misma instrucción en su propia documentación de producto, a menudo como nada más que CMYK >> Tinta blanca en una lista de cuatro líneas sobre cómo imprimir.
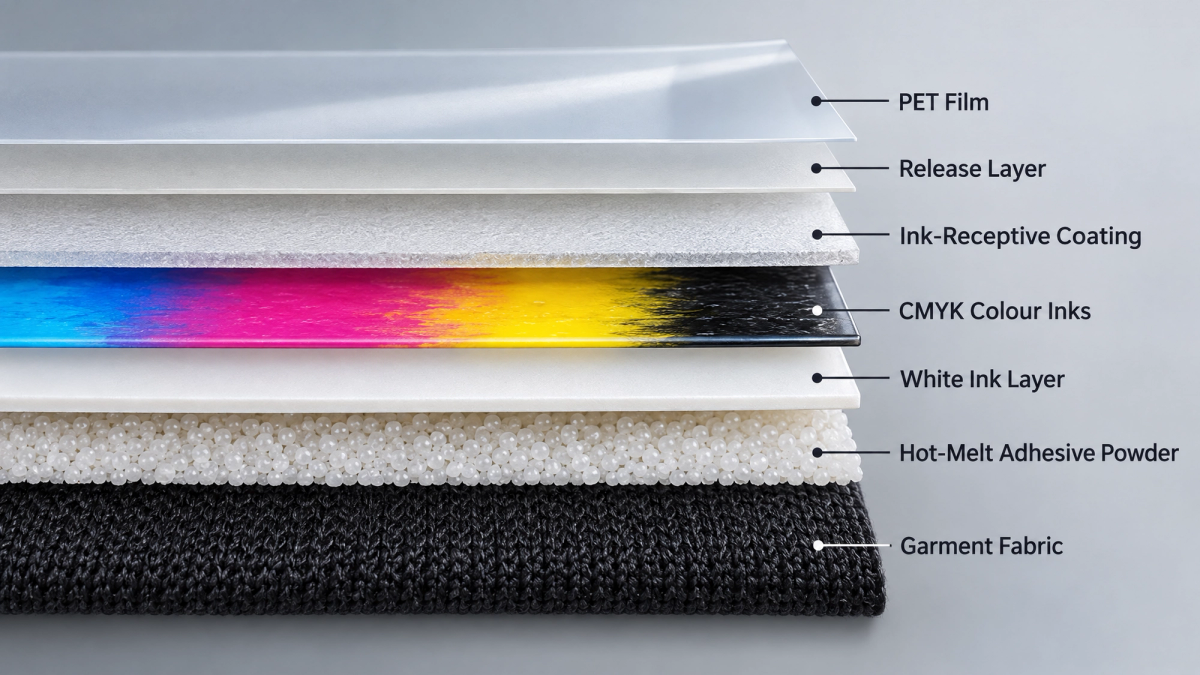
El blanco se imprime al final por una segunda razón más allá del orden de las capas. El polvo termofusible se aplica mientras la tinta aún está húmeda y se adhiere a la superficie de tinta que está expuesta — que, en el flujo estándar de CMYK primero, es el blanco. Por tanto, la capa blanca hace dos trabajos: es la barrera opaca detrás del color y la superficie a la que se adhiere el adhesivo.
Voltea la transferencia, presiónala boca abajo, y el orden se invierte según lo previsto. Sobre la prenda, desde la tela hacia afuera: tela, adhesivo, blanco, color.
Esa inversión es la razón por la que tantas guías dicen que la capa blanca "va primero abajo". Sobre la prenda terminada es cierto (el blanco está más cerca de la tela y el color que ves es la capa más externa). En el orden de disparo de la impresora no lo es. Dos frases distintas, a menudo fundidas en una.
La tinta blanca es una tinta más difícil que los otros cuatro canales
La tinta blanca es el material menos estable de la máquina, y por una razón física. Su opacidad proviene del pigmento (el dióxido de titanio es el más habitual), y ese pigmento es mucho más denso que el líquido que lo transporta. Cada vez que la tinta deja de moverse, la gravedad la arrastra hacia abajo.
Los fabricantes de equipos diseñan en torno a ese hecho en lugar de resolverlo. La documentación de las impresoras DTF de Epson incluye la circulación de la tinta blanca entre sus sistemas de mantenimiento y describe su propósito de forma directa: evitar la obstrucción y la sedimentación. Los informes del sector sobre las mismas máquinas señalan que, incluso con la recirculación integrada, se sigue recomendando agitar a diario el suministro de tinta blanca, y que el diseño permite que la bolsa quede plana para reducir la profundidad que alcanza la capa sedimentada. M&R, que fabrica tanto equipos como consumibles, expresa la consecuencia sin rodeos en su guía de producción: la tinta blanca es donde comienzan la mayoría de los problemas, y una tinta blanca inestable significa obstrucciones, cobertura irregular y mantenimiento constante.
Para un taller que trabaja prendas oscuras esto tiene un impacto diferente. En una camiseta clara, la tela aporta el blanco detrás del color, por lo que una capa blanca ligeramente fina es casi invisible. Sobre tela oscura, esa capa es lo único que hay entre el color y un fondo que absorbe la luz — y el trabajo oscuro es donde se le pide más tinta al canal blanco.
La consecuencia es la más difícil de aceptar: la opacidad del blanco no es una constante de la máquina. Varía con el tiempo de inactividad y el estado de mantenimiento, de modo que el mismo archivo y la misma tela pueden producir dos resultados diferentes en la misma impresora en la misma semana.
Cuatro variables, cuatro síntomas distintos
Cada una de las cuatro variables siguientes puede dejarte con un blanco desvaído, irregular o incompleto. Los síntomas se solapan. Los mecanismos no.
Un principio rige toda la tabla, y es la razón por la que merece la pena realizar las pruebas de la siguiente sección: un ajuste cambia cuánto blanco pide el trabajo. No puede cambiar dónde, o con qué uniformidad, se deposita ese blanco. La densidad de blanco en un RIP es un único número aplicado a toda la imagen; puede compensar un déficit de cantidad y no puede compensar un déficit de distribución.
| Variable | Qué gobierna | Cómo se ve cuando es la causa |
|---|---|---|
| Sistema de tinta blanca — tinta, conductos, amortiguadores, cabezal de impresión | Cuánto blanco llega a la lámina y si todos los inyectores disparan | Blanco uniformemente fino o translúcido; bandas dentro de la capa blanca; peor tras un fin de semana o un largo periodo de inactividad |
| RIP y gestión del color | Cuánto blanco pide el archivo, dónde se coloca, cuánto se retira el borde del blanco y cómo se interpreta la transparencia del arte | Blanco que se detiene antes del borde del color o se derrama más allá; un diseño suave o difuminado que imprime con poco blanco mientras las zonas de bordes nítidos se ven bien; un diseño débil y el siguiente en el mismo rollo bien |
| Recubrimiento de la lámina | Dónde aterrizan las gotas de tinta y lo bien que se mantienen: colocación del punto, límite de tinta y uniformidad en toda la lámina y a lo largo del rollo | Blanco irregular o moteado en lugar de uniformemente fino; dos láminas con ajustes idénticos dan resultados visiblemente distintos; variación a lo ancho de un mismo rollo |
| Prensado y pelado | Cómo de completo es el desprendimiento de la lámina y hasta qué punto se fusionan las capas | Una impresión que parece aceptable y luego cambia tras un segundo prensado; pérdida de detalle en los bordes; una superficie apagada en lugar de débil |
Un término de esa tabla necesita definirse, porque es la causa más común de un halo blanco. En un flujo de subbase, el RIP reduce ligeramente la capa blanca en relación con el arte de color (unos pocos píxeles hacia dentro desde el borde del color), de modo que no asome ninguna franja de blanco una vez que se prensa la transferencia. La documentación de Digital Factory de CADlink describe el ajuste como una forma de tensar la subbase "en una cantidad de píxeles especificada". Si se exagera, los detalles finos pierden por completo su blanco; si se deja demasiado superficial, el diseño gana un contorno blanco.
Aísla antes de ajustar — pruebas que descartan una variable
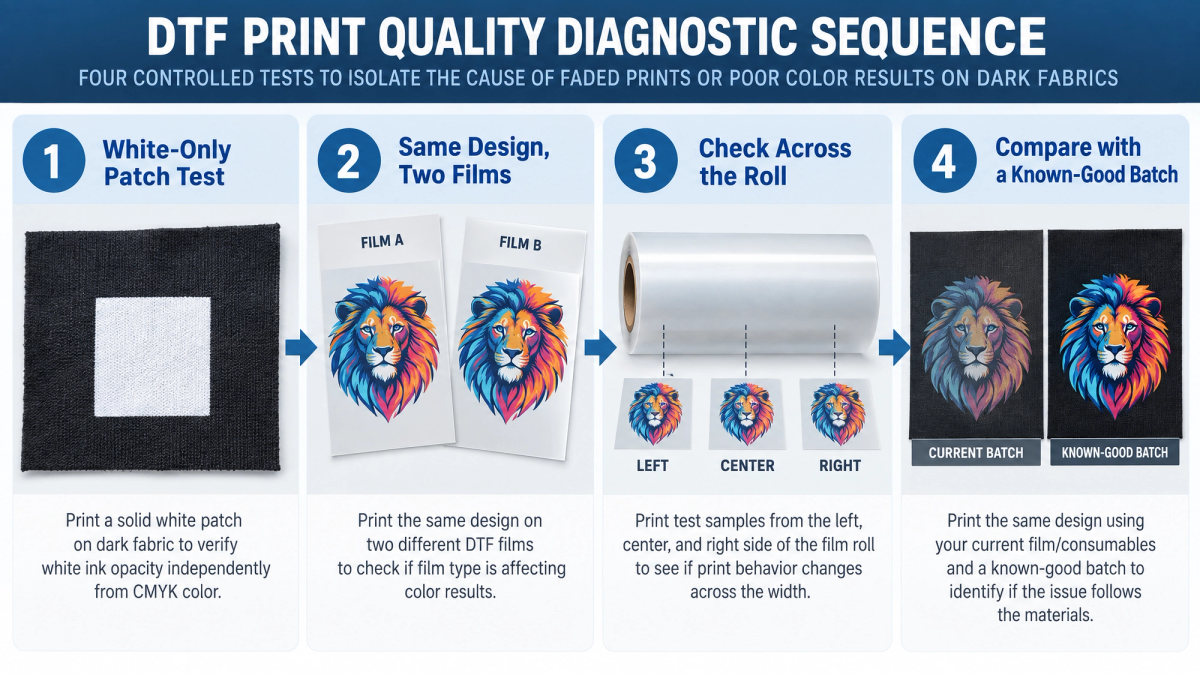
Estas cuatro pruebas tienen una regla en común: cambia una sola cosa y sabe de antemano qué significa cada resultado posible. Ninguna de ellas es una solución. Su cometido es eliminar a un sospechoso para dejar de adivinar.
1. Imprime un bloque blanco sólido sin color. Un bloque relleno, sin arte y sin capa de color. Una muestra uniforme significa que tu sistema de tinta está entregando bien y el sospechoso pasa al RIP o a la lámina. Una muestra moteada, con bandas o de luz desigual significa que el problema está antes de cualquier cosa que tu arte o tu ajuste de densidad puedan arreglar.
2. Ejecuta ajustes idénticos en dos láminas. Mismo archivo, misma cola, misma prensa, misma tela: solo cambia la lámina. Si la segunda lámina produce un blanco visiblemente más intenso o más uniforme, el recubrimiento ha quedado aislado. Los formatos pequeños hacen que esto sea asequible, y las láminas DTF en formato A3 y A4 cuestan poco por prueba.
3. Toma muestras a lo largo del rollo, no solo en un punto. El recubrimiento se aplica en toda la banda, así que la cuestión es si tu lámina es uniforme, no si un centímetro cuadrado de ella es bueno. Imprime la misma muestra en piezas cortadas del borde izquierdo, del centro y del borde derecho de un mismo rollo, y compara.
4. Guarda una lámina de referencia que haya funcionado bien. Conserva una hoja con fecha de un lote que haya producido un trabajo aceptable. Cuando aparezca un problema, imprime el mismo diseño sobre ella con tu configuración actual. Esta es la única prueba que separa "la lámina ha cambiado" de "algo en mi taller ha cambiado", y cuesta un ciclo de prensado.
Anota qué mostró cada prueba: fecha, lote de lámina, densidad de blanco, temperatura y tiempo de prensado y resultado. El objetivo es terminar con una referencia que aún puedas comparar dentro de tres meses.
Qué controla realmente la lámina
Si las pruebas apuntan a la lámina, merece la pena entender por qué la lámina puede afectar a la cobertura del blanco. La lámina DTF es una base de PET con recubrimientos, y la tinta de pigmento no se hunde en ella. La gota aterriza sobre la superficie recubierta y debe quedarse donde aterriza.
Ángulo de contacto. Que una gota se mantenga erguida o se extienda lo determina la energía superficial del recubrimiento. En Specialist Printing Worldwide, Zac Biberstine de M&R expresa el objetivo con claridad: las gotas "deben asentarse con precisión y mantenerse más altas para lograr mejor opacidad y blancos más vivos". Una gota que se extiende más plana cubre más superficie con menos altura, y una capa blanca más fina refleja menos luz de vuelta a través del color que tiene encima. Esa es la cadena desde la superficie de la lámina hasta la opacidad del blanco, que corre por debajo de cada ajuste de tu cola.
Uniformidad. La misma fuente es específica sobre por qué importa la variabilidad: un espesor de recubrimiento uniforme "garantiza un comportamiento predecible de la tinta", mientras que "las variaciones en el recubrimiento pueden causar una absorción diferencial, lo que provoca bandas, cambios de color o un curado y desprendimiento inconsistentes". La absorción diferencial es la razón por la que un problema de recubrimiento rara vez aparece como una impresión uniformemente pálida: el déficit varía según la posición, de modo que la capa blanca lo hereda como un moteado que sigue una banda o una zona.
Límite de tinta. En la misma discusión se describe la lámina de baja calidad como productora de impresiones apagadas e inconsistentes con una capacidad limitada de igualación cromática, mientras que los límites de tinta consistentes mantienen los blancos brillantes. En términos de producción, una lámina fija un techo sobre cuánta tinta puede retener su recubrimiento, y subir la densidad de blanco en el RIP no eleva un techo que establece el recubrimiento. Ese es el mecanismo que hay detrás de un ajuste que "funcionaba" perfectamente en otra lámina.
Desprendimiento. La uniformidad del recubrimiento se aplica también a la capa de desprendimiento, y un desprendimiento inconsistente puede dejar residuos o retener parte del diseño en la lámina. El comportamiento del pelado es una especificación de la lámina, no una preferencia del operario; el mecanismo detrás del pelado en caliente frente al pelado en frío se trata por separado.
Un rollo de lámina DTF está recubierto en todo su ancho, por eso la prueba 3 toma muestras a la izquierda, al centro y a la derecha en lugar de en una sola posición: en producción lo que importa es la consistencia a lo largo del rollo, no un buen trozo. Confirmar la lámina como la variable es aquí donde termina este artículo; una vez que la lámina es la respuesta, la siguiente cuestión es cómo elegir la mejor lámina DTF para tu trabajo.
Dos cosas que parecen problemas de tinta blanca pero no lo son
Ambas se presentan como blanco débil y ambas quedan totalmente fuera de la cadena de producción. Reconocerlas ahorra un día de ajustes sobre configuraciones que nunca fueron las culpables.
La transparencia del arte es una instrucción para el canal blanco. En un flujo de subbase, el RIP genera el blanco a partir de la opacidad de tu arte: una zona totalmente opaca recibe blanco completo, y un píxel semitransparente se interpreta como una solicitud de blanco parcial. Por eso las sombras arrojadas, los brillos exteriores, los bordes difuminados y los efectos de acuarela lavados imprimen con menos blanco que el resto del diseño, y sobre una prenda oscura se ven desvaídos mientras todo lo que los rodea se ve bien. Lo que identifica a esta causa es su forma: la debilidad sigue un elemento del archivo, no una banda de la lámina. La corrección está en el arte: haz que el efecto sea totalmente opaco o elimínalo.
Migración de tinte en poliéster. El poliéster se tiñe con tintes dispersos que se retienen dentro de la fibra, y el calor de la prensa puede reactivarlos: el tinte se vuelve gaseoso y asciende hacia la capa de tinta, volviendo rosadas, naranjas, grises o turbias las zonas blancas y claras. Se trata de un traspaso químico, no de un fallo mecánico o de adhesión, y su firma es tanto de tiempo como de apariencia. La impresión se ve correcta al salir de la prensa y cambia en las horas siguientes (los relatos publicados describen cambios que siguen apareciendo hasta 48 horas después), y el tono sigue el color de la propia prenda, no tu diseño. El riesgo es mayor en el poliéster muy teñido y sublimado y aumenta con la temperatura y el tiempo de permanencia. Las primeras palancas a las que recurren los decoradores son el extremo inferior del rango de temperatura indicado de la lámina, la permanencia más corta que aún dé una adhesión completa y un pre-prensado del soporte para expulsar la humedad.
Los problemas de tinta blanca y de generación de la impresión suelen ser visibles antes o inmediatamente después del prensado, mientras que la migración de tinte puede seguir desarrollándose durante horas después — y ninguna de estas dos causas responderá a un ajuste de densidad. Todo lo demás (fallos de adhesión, pelado, grietas, residuos de polvo, desprendimiento inconsistente) pertenece a una familia aparte de defectos con su propia lógica: los problemas de transferencia DTF y sus causas reales.
Cómo construir una referencia de tinta blanca en tu propio equipo
Las configuraciones de tinta blanca publicadas no coinciden entre sí, y no van a hacerlo. La cifra viable depende del límite de tinta de tu lámina, de tu cabezal de impresión y su estado, del modo de generación de blanco que usa tu RIP y de la tela subyacente. Una cifra reportada bajo un conjunto de esas condiciones es un dato, no un objetivo.
| Ajuste | Rango visto en las guías publicadas | Por qué varía |
|---|---|---|
| Densidad de tinta blanca | Habitualmente citada entre el 70–80 % y el 120 %+, con algunas descripciones de flujo llegando considerablemente más alto para trabajos muy saturados sobre sustratos oscuros | Límite de tinta de la lámina, oscuridad del sustrato y si el RIP está generando una capa de subbase o de brillo |
| Ajuste de la subbase (choke) | Descrito con mayor frecuencia en el rango de 1–5 píxeles | Suavidad del borde del color, resolución de salida y cuánto halo de borde es tolerable en la tela |
| Temperatura y tiempo de prensado | Las bandas publicadas se sitúan aproximadamente entre 130 °C y 165 °C durante 10–20 segundos | Especificación de la lámina, grado de polvo y sensibilidad de la tela: el poliéster y las telas sensibles al calor pertenecen al extremo inferior |
Dado que ninguna de esas cifras es transferible, el producto útil no es un número sino una referencia. Toma la lámina que piensas usar, imprime un bloque solo de blanco y un diseño representativo en la tela que realmente vendes, y acota una única variable a la vez (primero la temperatura, o primero la densidad, pero no ambas). Anota en qué te quedas y por qué. Una vez que tienes ese registro, tus propios números están por encima de cualquier cifra publicada, incluido todo lo de la tabla anterior.
Incluso una referencia interna es una banda más que un punto. Nuestras prensas de muestra suelen funcionar en el rango de 250–300 °F, y esa banda es donde comienzan nuestras propias pruebas; no es una cifra que entreguemos a otro taller como objetivo, porque la misma lámina en otra prensa, con otra lectura de placa, pedirá otra cosa. Que una banda interna se sitúe en el extremo inferior de una publicada no es una contradicción; el poliéster y las mezclas sensibles al calor pertenecen ahí.
Los ajustes reales pueden variar dependiendo de la lámina, la tinta, el polvo, el equipo, la tela y otras variables.
Conclusión
Nada de esto saca a la prensa o al RIP de la lista de lugares donde se resuelve un problema de tela oscura. Cambia el orden en el que se tocan. Un cambio de densidad realizado después de que el bloque blanco ya haya descartado la lámina cuesta exactamente lo que habría costado antes: la diferencia es que esta vez sabes que fue el cambio lo que arregló el trabajo, y ese conocimiento es lo que te acompaña al siguiente pedido.
Si quieres realizar la comparación de dos láminas contra lo que imprimes hoy, solicita una muestra de lámina DTF a LorinTransfer y coloca el mismo diseño sobre tu propia tela, con tus propios ajustes.
FAQ
¿Por qué mis impresiones DTF se ven apagadas en camisetas negras pero bien en blancas?
¿Cómo sé si el problema es mi lámina o la configuración de mi impresora?
¿Qué densidad de tinta blanca debo usar para telas oscuras?
¿Por qué la tinta blanca DTF se ve desigual o irregular en telas oscuras?
Contáctenos
Cuéntenos sus requisitos y nuestro equipo le responderá en un plazo de 24 horas.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Transferencias DTF para Print on Demand: Guía de abastecimiento para vendedores POD
Hay un momento en la vida de casi todas las tiendas de ropa personalizada en el que los números dejan de cuadrar en silencio. Llegan los pedidos, se venden los diseños — y el recibo de cumplimiento sigue mostrando que te quedas con cinco a ocho dólares de una camiseta de veinticinco dólares.

¿Qué película DTF puede procesar su impresora? Cómo igualar las especificaciones según la clase de máquina
Pocas compras fracasan tan silenciosamente como el rollo de película DTF equivocado. Llega puntual, enrollado con cuidado en su núcleo, exactamente con la anchura que anunciaba la página del producto — y no encaja en la máquina para la que se compró.

Hot Peel vs Cold Peel DTF Film: Cómo fijar tu estándar de producción
Depende. Ahí es donde aterrizan la mayoría de las guías sobre hot peel frente a cold peel en film DTF, y no está mal — solo está incompleto.