Stampa DTF su tessuti scuri: isolare la causa prima di modificare le impostazioni

Un'impressione sbiadita su una maglietta nera viene di solito affrontata in uno di due punti: la pressa termica o le impostazioni dell'inchiostro bianco nel RIP. Si aumenta la densità, si aggiunge una seconda passata di bianco, la maglietta viene pressata di nuovo — e a volte il colore ritorna.
A volte è proprio il problema. Modificando due variabili contemporaneamente, l'officina non impara quale delle due sia stata la responsabile.
La stampa DTF su tessuti scuri ha quattro componenti in gioco, ciascuna in grado di produrre un risultato dall'aspetto simile: il sistema dell'inchiostro bianco, il RIP con la sua gestione del colore, il rivestimento del film e pressa e strappo. Un sintomo che viene letto come "bianco debole" può originarsi in un punto che nessuna impostazione riesce a raggiungere.
Quello che segue è l'ordine in cui verificarli, non un elenco di soluzioni: come viene realmente costruito il trasferimento, cosa governa ciascuna variabile e quattro test che ne escludono una alla volta. Dove i valori pubblicati non concordano, si mostra invece come costruire la propria base di riferimento. Due questioni vicine vengono lasciate fuori — la scelta del film e un catalogo generale dei difetti di trasferimento.
Perché il tessuto scuro ribalta l'intera equazione
Gli inchiostri CMYK sono pellicole pigmentate traslucide, non vernice opaca. Applicati direttamente su un fondo scuro, il tessuto assorbe la maggior parte della luce che lo raggiunge, così al colore rimane ben poco con cui lavorare. Non è un problema di taratura e nessuna quantità di inchiostro colorato lo risolve.
Un trasferimento DTF lo risolve portando con sé il proprio strato riflettente: uno strato bianco opaco posto dietro il colore, che blocca il capo e rimanda la luce attraverso la pellicola d'inchiostro. Tutto ciò che determina l'aspetto della stampa — luminosità, saturazione, se un rosso appare rosso o marrone — dipende da quello strato.
Il modo in cui lo stack viene costruito è il punto in cui la maggior parte delle spiegazioni sbaglia, quindi vale la pena essere precisi. Sul film la stampante deposita prima il CMYK e sopra il bianco. La walkthrough di produzione di Roland DGA lo dice chiaramente: "Dopo che i colori sono stati stampati con inchiostri CMYK, l'inchiostro bianco verrà stampato sopra il disegno come strato di base per il trasferimento e l'opacità." I produttori di film scrivono la stessa indicazione nella propria documentazione di prodotto, spesso semplicemente come CMYK >> Inchiostro bianco in un elenco di quattro righe su come stampare.
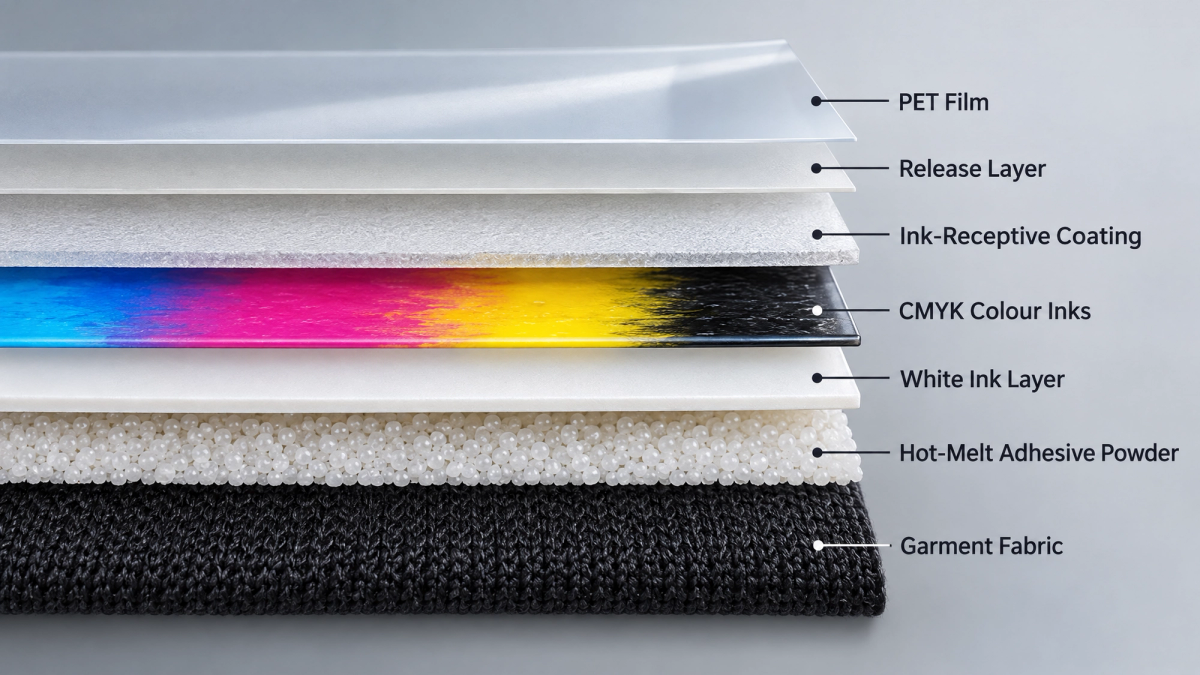
Il bianco viene stampato per ultimo anche per un secondo motivo, oltre all'ordine degli strati. La polvere hot-melt viene applicata mentre l'inchiostro è ancora umido e si lega alla superficie d'inchiostro esposta — che, nel flusso di lavoro standard CMYK-prima, è il bianco. Lo strato bianco svolge quindi due funzioni: la barriera opaca dietro il colore e la superficie a cui si lega l'adesivo.
Capovolgete il trasferimento, pressatelo a faccia in giù e l'ordine si inverte come previsto. Sul capo, dal tessuto verso l'esterno: tessuto, adesivo, bianco, colore.
È per questa inversione che molte guide dicono che lo strato bianco "scende per primo." Sul capo finito questo è vero — il bianco è quello più vicino al tessuto e il colore che vedete è lo strato più esterno. Nell'ordine di stampa della stampante non lo è. Due frasi diverse, abitualmente fuse in una sola.
L'inchiostro bianco è l'inchiostro più difficile degli altri quattro canali
L'inchiostro bianco è il materiale meno stabile della macchina, e per un motivo fisico. La sua opacità deriva dal pigmento — di solito biossido di titanio — e questo pigmento è molto più denso del liquido che lo trasporta. Ogni volta che l'inchiostro smette di muoversi, la gravità lo tira verso il basso.
I produttori di apparecchiature progettano attorno a questo fatto piuttosto che risolverlo. La documentazione della stampante DTF di Epson elenca la circolazione dell'inchiostro bianco tra i suoi sistemi di manutenzione e ne descrive direttamente lo scopo: prevenire intasamenti e sedimentazione. Le segnalazioni di settore sulle stesse macchine notano che, anche con la ricircolazione integrata, si consiglia comunque una agitazione giornaliera della riserva di inchiostro bianco, e che il design consente alla busta di giacere in piano per ridurre la profondità dello strato sedimentato. M&R, che produce sia apparecchiature sia consumabili, lo dice chiaramente nella propria guida di produzione: l'inchiostro bianco è il punto in cui iniziano la maggior parte dei problemi, e un inchiostro bianco instabile significa intasamenti, copertura irregolare e manutenzione costante.
Per un'officina che lavora capi scuri questo ha un peso diverso. Su una maglietta chiara il tessuto fornisce il bianco dietro il colore, quindi uno strato di bianco leggermente sottile è in gran parte invisibile. Sul tessuto scuro quello strato è l'unica cosa tra il colore e un fondo che assorbe la luce — e il lavoro su fondo scuro è quello in cui al canale bianco viene richiesta la maggiore quantità di inchiostro.
La conseguenza è quella più difficile da accettare: l'opacità del bianco non è una costante della macchina. Varia con il tempo di inattività e lo stato di manutenzione, così lo stesso file e lo stesso tessuto possono produrre due risultati diversi sulla stessa stampante nella stessa settimana.
Quattro variabili, quattro sintomi diversi
Le quattro variabili qui sotto possono lasciarvi ciascuna un bianco sbiadito, a chiazze o incompleto. I sintomi si sovrappongono. I meccanismi no.
Un principio governa l'intera tabella, ed è il motivo per cui vale la pena eseguire i test della prossima sezione: un'impostazione cambia quanto bianco il lavoro richiede. Non può cambiare dove, o con quale uniformità, quel bianco arriva. La densità del bianco nel RIP è un unico numero applicato all'intera immagine; può compensare una carenza di quantità ma non può compensare una carenza di distribuzione.
| Variabile | Cosa governa | Che aspetto ha quando è la causa |
|---|---|---|
| Sistema dell'inchiostro bianco — inchiostro, linee, smorzatori, testa di stampa | Quanto bianco raggiunge il film e se ogni ugello spara | Bianco uniformemente sottile o traslucido; bandeggio all'interno dello strato bianco; peggiore dopo un fine settimana o un lungo periodo di inattività |
| RIP e gestione del colore | Quanto bianco il file richiede, dove viene posizionato, quanto viene rientrato il bordo bianco e come viene interpretata la trasparenza dell'elaborato grafico | Bianco che si ferma prima del bordo del colore o che lo oltrepassa; un disegno morbido o sfumato che stampa con bianco sottile mentre le aree dal bordo netto appaiono a posto; un disegno debole, il successivo sullo stesso rotolo a posto |
| Rivestimento del film | Dove atterrano le gocce d'inchiostro e come vengono trattenute — posizionamento del punto, limite d'inchiostro e uniformità su tutta la superficie e lungo il rotolo | Bianco a chiazze o a macchie piuttosto che uniformemente sottile; due film, impostazioni identiche, risultati visibilmente diversi; variazioni lungo la larghezza di un singolo rotolo |
| Pressa e strappo | Con quale completezza il film si stacca e quanto si fondono gli strati | Una stampa che sembra accettabile e poi cambia dopo una seconda pressatura; dettaglio perso ai bordi; una superficie opaca piuttosto che debole |
Un termine in quella tabella va definito, perché è la causa più comune di un alone bianco. In un flusso di lavoro underbase, il RIP riduce leggermente lo strato bianco rispetto all'elaborato colorato — qualche pixel verso l'interno rispetto al bordo del colore — così che nessun frammento di bianco spunti fuori dopo la pressatura del trasferimento. La documentazione di Digital Factory di CADlink descrive l'impostazione come il serraggio dell'underbase "di una quantità di pixel specificata." Spinto troppo oltre, i dettagli sottili perdono del tutto il loro bianco; lasciato troppo poco profondo, il disegno acquista un contorno bianco.
Isolare prima di regolare — test che escludono una variabile
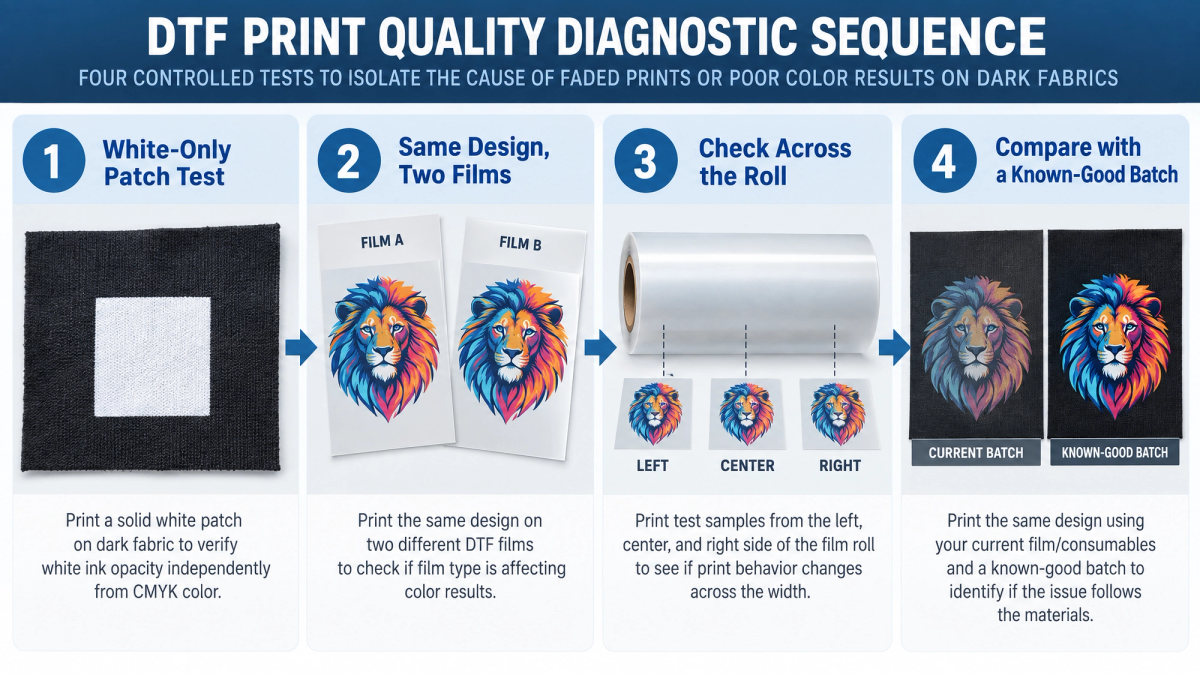
Questi quattro test hanno in comune una regola: cambiate una sola cosa e sappiate in anticipo cosa significa ogni esito possibile. Nessuno di essi è una soluzione. Il loro compito è rimuovere un sospetto così smettete di tirare a indovinare.
1. Stampate una patch di bianco pieno senza alcun colore. Un blocco pieno, nessun elaborato, nessuno strato di colore. Una patch uniforme significa che il sistema d'inchiostro sta erogando e il sospetto passa al RIP o al film. Una patch screziata, a bande o di luce irregolare significa che il problema sta a monte di qualunque cosa il vostro elaborato o l'impostazione di densità possano risolvere.
2. Eseguite impostazioni identiche su due film. Stesso file, stessa coda, stessa pressa, stesso tessuto — cambia solo il film. Se il secondo film produce un bianco visibilmente più forte o più uniforme, il rivestimento è stato isolato. I piccoli formati lo rendono conveniente, e i fogli di film DTF A3 e A4 costano poco per ogni test.
3. Campionate lungo tutto il rotolo, non solo in un punto. Il rivestimento viene applicato sull'intera banda, quindi la questione è se il vostro film sia uniforme — non se un singolo centimetro quadrato di esso sia buono. Stampate la stessa patch su campioni tagliati dal bordo sinistro, dal centro e dal bordo destro di uno stesso rotolo e confrontate.
4. Tenete da parte una lastra nota buona. Conservate una lastra datata di un lotto che ha prodotto un lavoro accettabile. Quando si presenta un problema, stampate lo stesso disegno su di essa alle impostazioni attuali. Questo è l'unico test che separa "il film è cambiato" da "qualcosa nella mia officina è cambiato", e costa un solo ciclo di pressatura.
Annotate cosa ha mostrato ciascun test — data, lotto del film, densità del bianco, temperatura e tempo di pressatura, risultato. L'obiettivo è concludere con un riferimento che possiate ancora confrontare tra tre mesi.
Cosa controlla realmente il comparto film
Se i test puntano al film, vale la pena capire perché il film possa influire affatto sulla copertura del bianco. Il film DTF è una base in PET con rivestimenti, e l'inchiostro pigmentato non vi affonda. La goccia atterra sulla superficie rivestita e deve restare dove atterra.
Angolo di contatto. Il fatto che una goccia se ne stia eretta o si allarghi è stabilito dall'energia superficiale del rivestimento. In Specialist Printing Worldwide, Zac Biberstine di M&R lo dichiara chiaramente: le gocce "devono posarsi con precisione e stare più alte per ottenere migliore opacità e bianchi più vivaci." Una goccia che si allarga più piatta copre più superficie con meno altezza, e uno strato di bianco più sottile riflette meno luce attraverso il colore sovrastante. Questa è la catena dalla superficie del film all'opacità del bianco, che scorre sotto ogni impostazione della vostra coda.
Uniformità. La stessa fonte è specifica sul perché la variabilità conti: uno spessore uniforme del rivestimento "garantisce un comportamento prevedibile dell'inchiostro", mentre "variazioni del rivestimento possono causare assorbimento differenziale, portando a bandeggio, spostamenti di colore o indurimento e rilascio incoerenti." L'assorbimento differenziale è il motivo per cui un problema di rivestimento raramente si presenta come una stampa uniformemente pallida: il deficit varia con la posizione, così lo strato bianco lo eredita come macchiature che seguono una banda o una zona.
Limite d'inchiostro. Il film di bassa qualità è descritto nella stessa discussione come produttore di stampe opache e incoerenti con una capacità limitata di abbinare i colori, mentre limiti d'inchiostro coerenti mantengono i bianchi brillanti. In termini di produzione, un film fissa un tetto alla quantità di inchiostro che il suo rivestimento può trattenere, e alzare la densità del bianco nel RIP non alza un tetto stabilito dal rivestimento. Questo è il meccanismo dietro un'impostazione che "funzionava" perfettamente bene su un altro film.
Rilascio. L'uniformità del rivestimento vale anche per lo strato di rilascio, e un rilascio incoerente può lasciare residui o trattenere parte del disegno sul film. Il comportamento dello strappo è una specifica del film, non una preferenza dell'operatore; il meccanismo dietro strappo a caldo vs strappo a freddo è trattato a parte.
Un rotolo di film DTF è rivestito su tutta la sua larghezza, motivo per cui il test 3 campiona sinistra, centro e destra piuttosto che una sola posizione: in produzione ciò che conta è la coerenza lungo il rotolo, non un singolo buon centimetro quadrato. Confermare il film come variabile è il punto in cui questo articolo si ferma; una volta che il film è la risposta, la domanda successiva è come scegliere il miglior film DTF per il vostro lavoro.
Due cose che sembrano problemi di inchiostro bianco ma non lo sono
Entrambe si presentano come bianco debole, ed entrambe stanno interamente fuori dalla catena produttiva. Riconoscerle vi fa risparmiare una giornata a regolare impostazioni che non hanno mai sbagliato.
La trasparenza dell'elaborato è un'istruzione al canale bianco. In un flusso di lavoro underbase il RIP genera il bianco dall'opacità del vostro elaborato: un'area completamente opaca riceve bianco pieno, e un pixel semi-trasparente viene letto come richiesta di bianco parziale. Ombreggiature, bagliori esterni, bordi sfumati ed effetti ad acquerello slavati si stampano quindi con meno bianco del resto del disegno e, su un capo scuro, appaiono sbiaditi mentre tutto ciò che li circonda appare corretto. Ciò che identifica questo caso è la sua forma — la debolezza traccia un elemento nel file, non una banda sul film. La correzione sta nell'elaborato: rendete l'effetto completamente opaco o rimuovetelo.
Migrazione del colorante sul poliestere. Il poliestere è tinto con coloranti dispersi trattenuti all'interno della fibra, e il calore della pressa può riattivarli: il colorante diventa gassoso e sale nella pellicola d'inchiostro, trasformando il bianco e le aree chiare in rosa, arancione, grigio o tinte fangose. È un trasferimento chimico, non un guasto meccanico o di adesione, e la sua firma sta tanto nei tempi quanto nell'aspetto. La stampa sembra corretta fuori dalla pressa e si sposta nelle ore successive — resoconti pubblicati descrivono cambiamenti che continuano ad apparire fino a 48 ore dopo — e la dominante segue il colore del capo piuttosto che il vostro disegno. Il rischio è massimo sul poliestere fortemente tinto e sublimato e cresce con temperatura e tempo di permanenza. Le leve a cui i decoratori ricorrono per primi sono l'estremità bassa dell'intervallo di temperatura dichiarato del film, la permanenza più breve che garantisca comunque piena adesione, e una pre-pressa del capo grezzo per espellerne l'umidità.
I problemi legati all'inchiostro bianco e alla generazione della stampa sono di solito visibili prima o immediatamente dopo la pressatura, mentre la migrazione del colorante può continuare a svilupparsi per ore dopo — e nessuna di queste due risponderà a un'impostazione di densità. Tutto il resto — cedimenti dell'adesione, scrostature, crepe, residui di polvere, rilascio incoerente — appartiene a una famiglia separata di difetti con una propria logica: problemi di trasferimento DTF e le loro cause reali.
Costruire una base di riferimento dell'inchiostro bianco sulla propria attrezzatura
Le impostazioni di inchiostro bianco pubblicate non concordano tra loro, e non concorderanno. Il valore utilizzabile dipende dal limite d'inchiostro del vostro film, dalla vostra testa di stampa e dalle sue condizioni, dalla modalità di generazione del bianco usata dal vostro RIP e dal tessuto sottostante. Una cifra riportata in un determinato insieme di condizioni è un dato, non un obiettivo.
| Impostazione | Intervallo osservato nelle guide pubblicate | Perché varia |
|---|---|---|
| Densità dell'inchiostro bianco | Comunemente citata all'incirca dal 70-80% fino al 120%+, con alcune descrizioni di flusso di lavoro che salgono considerevolmente più in alto per lavori intensamente saturati su substrati scuri | Limite d'inchiostro del film, oscurità del substrato e se il RIP genera un underbase o uno strato di luce |
| Choke underbase | Per lo più descritto nell'intervallo 1-5 px | Morbidezza del bordo del colore, risoluzione di uscita e quanto alone sul bordo è tollerabile sul tessuto |
| Temperatura e tempo di pressatura | Le fasce pubblicate stanno all'incirca tra 130 °C e 165 °C per 10-20 secondi | Specifica del film, grado della polvere e sensibilità del tessuto — poliestere e tessuti sensibili al calore stanno all'estremità bassa |
Poiché nessuna di queste cifre è trasportabile, il risultato utile non è un numero ma una base di riferimento. Prendete il film che intendete usare, stampate una patch solo bianca e un disegno rappresentativo sul tessuto che vendete davvero, e mettete in parentesi una singola variabile alla volta — prima la temperatura, o prima la densità, ma non entrambe. Registrate su cosa vi siete assestati e perché. Una volta che avete quella registrazione, i vostri numeri valgono più di qualsiasi cosa pubblicata, incluso tutto ciò che c'è nella tabella sopra.
Anche una base di riferimento aziendale è una fascia piuttosto che un punto. Le nostre presse di riferimento funzionano tipicamente nell'intervallo 250-300 °F, e quella fascia è il punto da cui partono i nostri test — non è una cifra che consegneremmo a un'altra officina come obiettivo, perché lo stesso film su una pressa diversa, con una lettura del piatto diversa, richiederà qualcos'altro. Una fascia aziendale che si trova all'estremità bassa di una pubblicata non è una contraddizione; le miscele di poliestere e di tessuti sensibili al calore appartengono lì.
Le impostazioni effettive possono variare a seconda di film, inchiostro, polvere, attrezzatura, tessuto e altre variabili.
Conclusione
Nulla di quanto qui descritto toglie la pressa o il RIP dall'elenco dei luoghi in cui un problema su tessuto scuro viene risolto. Cambia l'ordine in cui vengono toccati. Una modifica della densità effettuata dopo che la patch bianca ha già escluso il film costa esattamente quanto sarebbe costata prima — la differenza è che questa volta sapete che è stata la modifica a risolvere il lavoro, e questa conoscenza è ciò che si porta verso l'ordine successivo.
Se volete eseguire il confronto tra due film rispetto a ciò che stampate oggi, richiedete un campione di film DTF a LorinTransfer e impostate lo stesso disegno sul vostro tessuto, alle vostre impostazioni.
FAQ
Perché le mie stampe DTF appaiono opache sulle magliette nere ma perfette su quelle bianche?
Come capisco se il problema è il mio film o le impostazioni della stampante?
Quale densità di inchiostro bianco dovrei usare per i tessuti scuri?
Perché l'inchiostro bianco DTF appare irregolare o a chiazze sui tessuti scuri?
Contattaci
Comunicaci le tue esigenze e il nostro team ti risponderà entro 24 ore.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Trasferibili DTF per il Print on Demand: la guida all’approvvigionamento del venditore POD
C’è un momento nella vita di quasi ogni negozio di abbigliamento personalizzato in cui i numeri smettono silenziosamente di tornare. Gli ordini arrivano, i design si vendono — eppure la ricevuta di evasione mostra ancora che trattieni dai cinque agli otto dollari su una maglietta da venticinque dollari.

Quale film DTF può usare la tua stampante? Adattare le specifiche alla classe della macchina
Pochi acquisti falliscono con lo stesso silenziosità di un rotolo di film DTF sbagliato. Arriva puntuale, avvolto ordinatamente sul suo nucleo, esattamente della larghezza annunciata nella pagina di prodotto — e non entra nella macchina per cui è stato comprato.

Hot Peel vs Cold Peel DTF Film: come impostare lo standard di produzione
Dipende. È qui che approdano la maggior parte delle guide su hot peel vs cold peel per film DTF, e non è sbagliato — è solo incompleto.