Impression DTF sur tissus foncés : isolez la cause avant d'ajuster les réglages

Une impression délavée sur un t-shirt noir se traite généralement à deux endroits : la presse à chaud, ou la configuration de l'encre blanche dans le RIP. La densité augmente, une seconde passe d'encre blanche est ajoutée, le t-shirt est repressé — et parfois la couleur revient.
« Parfois » est justement le problème. Modifier deux variables à la fois et l'atelier n'apprend rien sur laquelle était responsable.
L'impression DTF sur tissus foncés comporte quatre éléments qui peuvent chacun produire un résultat d'apparence semblable : le système d'encre blanche, le RIP et sa gestion des couleurs, l'enduction du film, et la presse avec le pelage. Un symptôme perçu comme un « blanc faible » peut prendre naissance à un endroit qu'aucun réglage ne permet d'atteindre.
Ce qui suit est un ordre dans lequel les vérifier, et non une liste de solutions : comment le transfert est réellement construit, ce que régit chaque variable, et quatre tests qui en éliminent un à la fois. Lorsque les chiffres publiés se contredisent, le texte montre comment bâtir votre propre référence à la place. Deux questions voisines sont laissées de côté — le choix du film et un catalogue général des défauts de transfert.
Pourquoi le tissu foncé rebat toute l'équation
Les encres CMYK sont des films de pigment translucides, pas de la peinture opaque. Posées directement sur un fond foncé, le tissu absorbe l'essentiel de la lumière qui l'atteint, si bien que la couleur a très peu de matière sur laquelle s'appuyer. Ce n'est pas un problème de réglage et aucune quantité d'encre de couleur n'y remédie.
Un transfert DTF résout le problème en transportant sa propre couche réfléchissante : une couche de blanc opaque située derrière la couleur, qui masque le vêtement et renvoie la lumière à travers le film d'encre. Tout ce qui façonne le rendu de l'impression — luminosité, saturation, qu'un rouge paraisse rouge ou bordeaux — renvoie à cette couche.
C'est dans la construction de l'empilement que la plupart des explications se trompent, aussi vaut-il la peine d'être précis. Sur le film, l'imprimante pose d'abord le CMYK puis le blanc par-dessus. La présentation de production de Roland DGA le dit clairement : « Après impression des couleurs avec les encres CMYK, l'encre blanche sera imprimée par-dessus le motif comme couche de base pour le transfert et l'opacité. » Les fabricants de films écrivent la même consigne dans leur propre documentation produit, souvent simplement sous la forme CMYK >> Encre blanche dans une liste d'impression de quatre lignes.
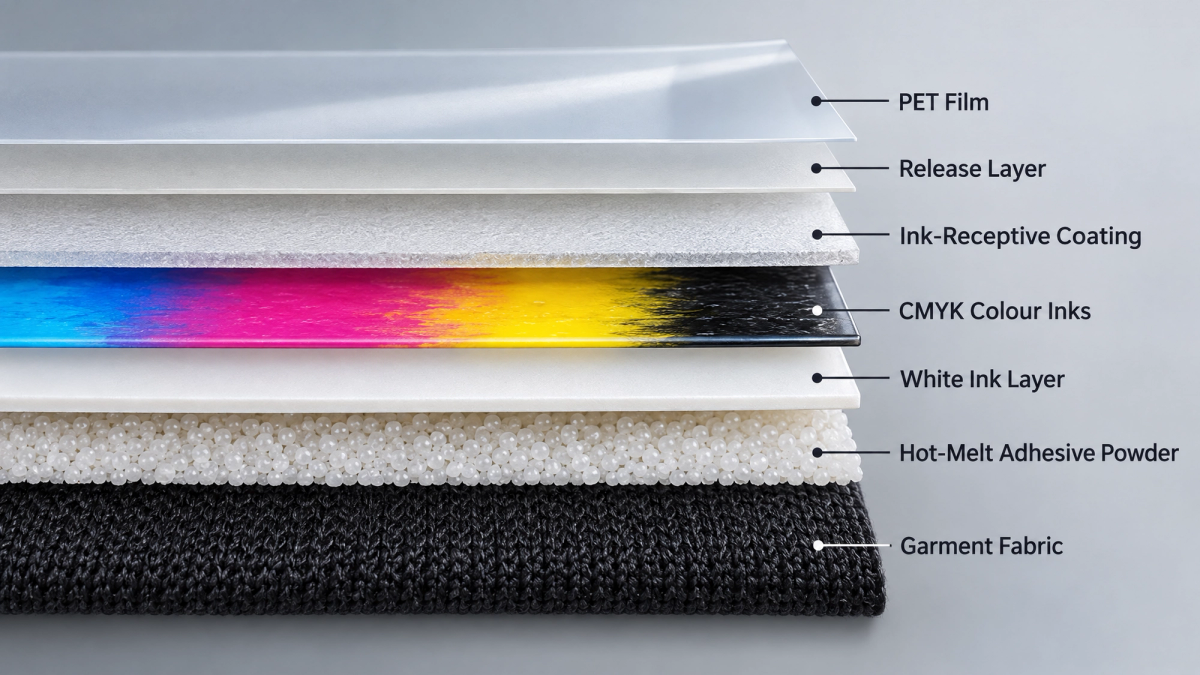
Le blanc est imprimé en dernier pour une seconde raison au-delà de l'ordre des couches. La poudre thermofusible est appliquée tant que l'encre est encore humide et adhère à la surface d'encre exposée — qui, dans le flux de travail standard CMYK d'abord, est le blanc. La couche de blanc assure donc deux fonctions : la barrière opaque derrière la couleur, et la surface sur laquelle l'adhésif se lie.
Retournez le transfert, pressez-le face contre le tissu, et l'ordre s'inverse comme prévu. Sur le vêtement, du tissu vers l'extérieur : tissu, adhésif, blanc, couleur.
C'est cette inversion qui explique pourquoi tant de guides disent que la couche de blanc « part en premier ». Sur le vêtement fini, c'est vrai — le blanc est au plus près du tissu, et la couleur que vous voyez est la couche la plus extérieure. Dans l'ordre de tir de l'imprimante, ce n'est pas le cas. Deux phrases différentes, couramment confondues en une seule.
L'encre blanche est une encre plus capricieuse que les quatre autres canaux
L'encre blanche est le matériau le moins stable de la machine, et cela pour une raison physique. Son opacité vient du pigment — le dioxyde de titane, le plus courant — et ce pigment est bien plus dense que le liquide qui le transporte. Dès que l'encre cesse de bouger, la gravité l'attire vers le bas.
Les fabricants d'équipements conçoivent autour de ce fait plutôt que de le résoudre. La documentation de l'imprimante DTF d'Epson mentionne la circulation de l'encre blanche parmi ses systèmes de maintenance et en décrit l'objectif directement : prévenir le colmatage et la sédimentation. Les comptes rendus de l'industrie sur les mêmes machines notent que même avec une recirculation intégrée, une agitation quotidienne de la réserve d'encre blanche reste conseillée, et que la conception permet à la poche de rester à plat pour limiter la profondeur d'une couche déposée. M&R, qui fabrique à la fois équipements et consommables, en énonce brutalement la conséquence dans son guide de production : c'est l'encre blanche qui est à l'origine de la plupart des problèmes, et une encre blanche instable signifie colmatage, couverture inégale et maintenance constante.
Pour un atelier qui imprime des vêtements foncés, cela se traduit différemment. Sur un t-shirt clair, le tissu fournit le blanc derrière la couleur, de sorte qu'une couche de blanc un peu fine est en grande partie invisible. Sur un tissu foncé, cette couche est le seul élément entre la couleur et un fond absorbant la lumière — et le travail sur tissu foncé est précisément là où l'on demande le plus d'encre au canal blanc.
La conséquence est la plus difficile à admettre : l'opacité du blanc n'est pas une constante de la machine. Elle dérive avec les temps d'inactivité et l'état de maintenance, si bien que le même fichier et le même tissu peuvent donner deux résultats différents sur la même imprimante au cours de la même semaine.
Quatre variables, quatre symptômes différents
Les quatre variables ci-dessous peuvent chacune laisser un blanc délavé, irrégulier ou incomplet. Les symptômes se chevauchent. Pas les mécanismes.
Un principe régit tout le tableau, et c'est la raison pour laquelle les tests de la section suivante valent la peine d'être menés : un réglage change la quantité de blanc demandée par la production. Il ne peut pas changer l'endroit où ce blanc se dépose, ni la régularité avec laquelle il le fait. La densité de blanc dans un RIP est un nombre unique appliqué à l'ensemble de l'image ; elle peut compenser un déficit de quantité mais ne peut pas compenser un déficit de répartition.
| Variable | Ce qu'elle régit | À quoi cela ressemble quand elle en est la cause |
|---|---|---|
| Le système d'encre blanche — encre, lignes, amortisseurs, tête d'impression | La quantité de blanc qui atteint le film et si chaque buse tire correctement | Du blanc uniformément fin ou translucide ; des bandes dans la couche de blanc ; pire après un week-end ou une longue période d'inactivité |
| RIP et gestion des couleurs | La quantité de blanc que le fichier demande, où il est placé, à quel point le bord blanc est rogné, et comment la transparence du dessin est interprétée | Du blanc qui s'arrête avant le bord de la couleur ou le dépasse ; un motif doux ou dégradé imprimant avec un blanc fin tandis que les zones à bords nets sont correctes ; un motif faible et le suivant sur le même rouleau correct |
| L'enduction du film | Où les gouttelettes d'encre se déposent et comment elles sont retenues — placement des points, limite d'encrage et uniformité sur la feuille et le long du rouleau | Du blanc irrégulier ou marbré plutôt qu'uniformément fin ; deux films, des réglages identiques, des résultats visiblement différents ; une variation sur la largeur d'un même rouleau |
| Presse et pelage | À quel point le film se libère complètement et à quel degré les couches fusionnent | Une impression qui semble acceptable puis change après une seconde presse ; des détails perdus sur les bords ; une surface terne plutôt que faible |
Un terme de ce tableau mérite d'être défini, car c'est la cause la plus courante d'un liseré blanc. Dans un flux de sous-couche, le RIP réduit légèrement la couche de blanc par rapport au dessin en couleur — de quelques pixels vers l'intérieur à partir du bord de la couleur — afin qu'aucune fine bande de blanc n'apparaisse une fois le transfert pressé. La documentation de Digital Factory de CADlink décrit ce réglage comme un resserrement de la sous-couche « d'un nombre de pixels spécifié ». Poussé trop loin, les détails fins perdent tout leur blanc ; trop faible, le dessin gagne un contour blanc.
Isolez avant d'ajuster — des tests qui éliminent une variable
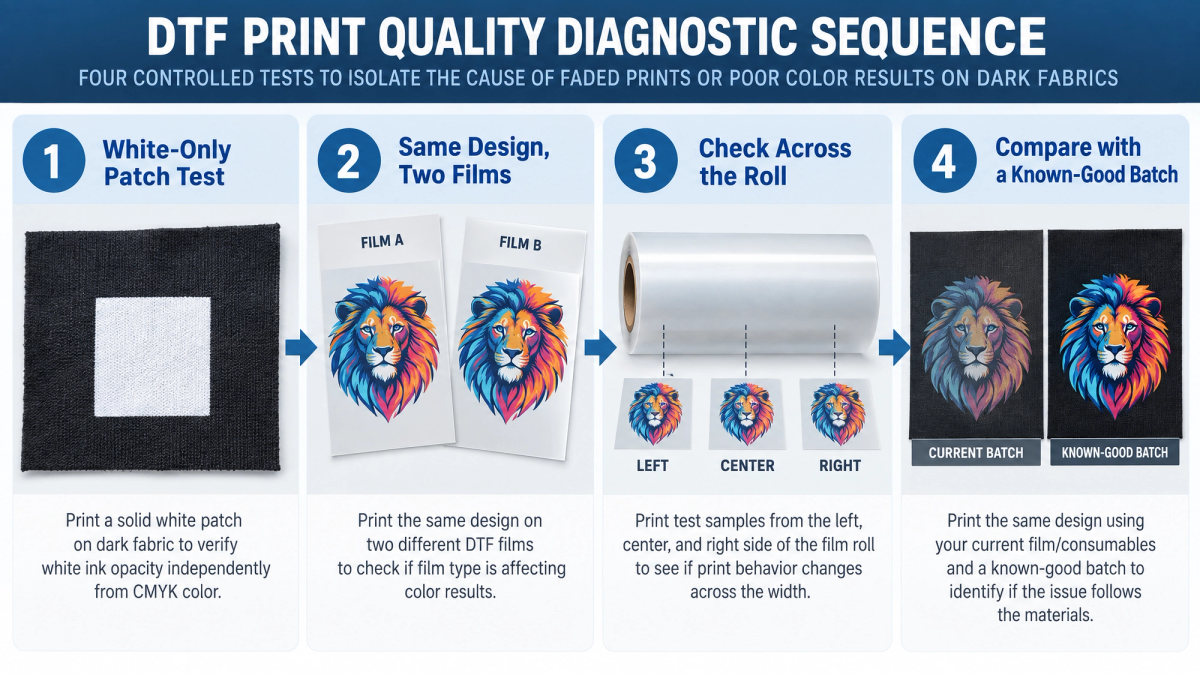
Ces quatre tests ont une règle en commun : ne modifier qu'une seule chose et savoir à l'avance ce que chaque résultat possible signifie. Aucun n'est une solution. Leur rôle est d'écarter un suspect pour que vous cessiez de deviner.
1. Imprimez un patch de blanc plein sans aucune couleur. Un bloc plein, sans dessin, sans couche de couleur. Un patch uniforme signifie que votre système d'encre fournit correctement et le suspect se déplace vers le RIP ou le film. Un patch marbré, strié ou inégalement clair signifie que le problème se situe en amont de tout ce que votre dessin ou votre réglage de densité peut corriger.
2. Exécutez les mêmes réglages sur deux films. Même fichier, même file d'attente, même presse, même tissu — seul le film change. Si le second film produit un blanc visiblement plus fort ou plus régulier, l'enduction est isolée. Les petits formats rendent cela abordable, et les feuilles de film DTF A3 et A4 coûtent peu par test.
3. Échantillonnez le long du rouleau, pas sur un seul point. L'enduction est appliquée sur toute la laize, donc la question est de savoir si votre film est uniforme — et non si un centimètre carré est bon. Imprimez le même patch sur des échantillons découpés au bord gauche, au centre et au bord droit d'un même rouleau, puis comparez.
4. Mettez de côté une feuille de référence connue. Conservez une feuille datée issue d'un lot qui a produit un travail acceptable. Quand un problème apparaît, imprimez le même dessin dessus avec vos réglages actuels. C'est le seul test qui distingue « le film a changé » de « quelque chose a changé dans mon atelier », et il coûte un cycle de presse.
Notez ce que chaque test a montré — date, lot de film, densité de blanc, température et durée de presse, résultat. L'objectif est de repartir avec une référence à laquelle vous pourrez encore vous comparer dans trois mois.
Ce que le côté film contrôle réellement
Si les tests désignent le film, il vaut la peine de comprendre pourquoi le film peut affecter la couverture du blanc. Le film DTF est une base PET enduite, et l'encre à pigment ne s'y enfonce pas. La gouttelette se dépose sur la surface enduite et doit rester là où elle se pose.
Angle de contact. Qu'une gouttelette se tienne en hauteur ou s'étale est déterminé par l'énergie de surface de l'enduction. Dans Specialist Printing Worldwide, Zac Biberstine de M&R énonce l'objectif clairement : les gouttes « doivent se poser avec précision et se tenir plus hautes pour obtenir une meilleure opacité et des blancs plus éclatants ». Une goutte qui s'étale plus à plat couvre davantage de surface avec moins de hauteur, et une couche de blanc plus fine réfléchit moins de lumière à travers la couleur au-dessus. C'est la chaîne qui va de la surface du film à l'opacité du blanc, à l'œuvre sous chaque réglage de votre file d'attente.
Uniformité. La même source précise pourquoi la variabilité compte : une épaisseur d'enduction uniforme « garantit un comportement d'encre prévisible », tandis que « les variations d'enduction peuvent provoquer une absorption différentielle, entraînant des bandes, des dérives de couleur ou un durcissement et un pelage incohérents ». L'absorption différentielle explique pourquoi un problème d'enduction se manifeste rarement par une impression uniformément pâle : le déficit varie selon la position, si bien que la couche de blanc l'hérite sous forme d'un marbré qui suit une bande ou une zone.
Limite d'encrage. Dans la même discussion, le film de faible qualité est décrit comme produisant des impressions ternes et irrégulières avec une capacité limitée à faire concorder les couleurs, tandis que des limites d'encrage constantes maintiennent des blancs éclatants. En termes de production, un film fixe un plafond à la quantité d'encre que son enduction peut retenir, et augmenter la densité de blanc dans le RIP ne relève pas un plafond posé par l'enduction. Voilà le mécanisme qui se cache derrière un réglage qui « fonctionnait » parfaitement sur un autre film.
Pelage. L'uniformité d'enduction s'applique aussi à la couche de démoulage, et un pelage incohérent peut soit laisser des résidus, soit retenir une partie du dessin sur le film. Le comportement au pelage est une spécification du film plutôt qu'une préférence de l'opérateur ; le mécanisme qui sous-tend le pelage à chaud et le pelage à froid est traité séparément.
Un rouleau de film DTF est enduit sur toute sa largeur, ce qui explique pourquoi le test 3 échantillonne la gauche, le centre et la droite plutôt qu'une seule position : en production, ce qui compte, c'est la constance le long du rouleau, pas un bon carré isolé. C'est à la confirmation du film comme variable que s'arrête cet article ; une fois que le film est la réponse, la question suivante est de savoir comment choisir le meilleur film DTF pour votre travail.
Deux problèmes d'apparence liés au blanc qui n'en sont pas un
Les deux se présentent comme un blanc faible, et les deux se situent entièrement hors de la chaîne de production. Les reconnaître évite une journée à ajuster des réglages qui n'étaient jamais en cause.
La transparence du dessin est une instruction adressée au canal blanc. Dans un flux de sous-couche, le RIP génère le blanc à partir de l'opacité de votre dessin : une zone totalement opaque reçoit du blanc plein, et un pixel semi-transparent est lu comme une demande de blanc partiel. Les ombres portées, les halos extérieurs, les bords fondus et les effets d'aquarelle délavés s'impriment donc avec moins de blanc que le reste du dessin, et sur un vêtement foncé ils paraissent délavés alors que tout autour semble correct. Ce qui permet de l'identifier, c'est sa forme — la faiblesse suit un élément du fichier, pas une bande sur le film. La correction se trouve dans le dessin : rendez l'effet totalement opaque ou supprimez-le.
Migration des colorants sur le polyester. Le polyester est teint avec des colorants dispersés retenus dans la fibre, et la chaleur de la presse peut les réactiver : le colorant se vaporise et remonte dans le film d'encre, transformant les zones blanches et claires en rose, orange, gris ou boueux. C'est une saignée chimique, pas une défaillance mécanique ou d'adhérence, et sa signature tient autant au moment qu'à l'apparence. L'impression semble correcte à la sortie de la presse puis évolue au fil des heures — les comptes rendus publiés décrivent des changements qui apparaissent encore jusqu'à 48 heures plus tard — et la teinte suit la couleur propre du vêtement plutôt que votre dessin. Le risque est maximal sur le polyester fortement teint et sublimé, et il augmente avec la température et le temps de maintien. Les leviers auxquels les décorateurs pensent d'abord sont le bas de la plage de température indiquée du film, le maintien le plus court tout en assurant une adhérence complète, et une pré-presse du support vierge pour chasser l'humidité.
Les problèmes d'encre blanche et de génération de l'impression sont généralement visibles avant ou immédiatement après la presse, tandis que la migration des colorants peut continuer d'évoluer pendant des heures ensuite — et aucun des deux ne réagira à un réglage de densité. Tout le reste — défaillances d'adhérence, pelage, fissuration, résidus de poudre, pelage incohérent — appartient à une famille distincte de défauts ayant sa propre logique : les problèmes de transfert DTF et leurs causes réelles.
Construire une référence d'encre blanche sur votre propre équipement
Les réglages d'encre blanche publiés ne concordent pas entre eux, et ils ne le feront jamais. Le chiffre exploitable dépend de la limite d'encrage de votre film, de votre tête d'impression et de son état, du mode de génération du blanc utilisé par votre RIP, et du tissu situé dessous. Une valeur rapportée dans un ensemble donné de ces conditions est un point de données, pas un objectif.
| Réglage | Plage observée dans les consignes publiées | Pourquoi elle varie |
|---|---|---|
| Densité d'encre blanche | Communément citée d'environ 70–80 % jusqu'à 120 % et plus, certaines descriptions de flux montant nettement plus haut pour les travaux fortement saturés sur supports foncés | La limite d'encrage du film, l'opacité du support, et si le RIP génère une sous-couche ou une couche de surbrillance |
| Réduction de la sous-couche | Le plus souvent décrite dans la plage de 1 à 5 px | La douceur des bords de couleur, la résolution de sortie et la tolérance au liseré de bord sur le tissu |
| Température et durée de presse | Les plages publiées se situent environ entre 130 °C et 165 °C pour 10 à 20 secondes | La spécification du film, la finesse de la poudre et la sensibilité du tissu — le polyester et les tissus sensibles à la chaleur relèvent de la fourchette basse |
Comme aucun de ces chiffres n'est transférable, le livrable utile n'est pas un nombre mais une référence. Prenez le film que vous comptez utiliser, imprimez un patch de blanc pur et un dessin représentatif sur le tissu que vous vendez réellement, et serrez une seule variable à la fois — la température d'abord, ou la densité d'abord, mais pas les deux. Notez ce sur quoi vous vous arrêtez et pourquoi. Une fois cette trace en main, vos propres chiffres priment sur tout ce qui est publié, y compris tout ce qui figure dans le tableau ci-dessus.
Même une référence maison est une plage plutôt qu'un point. Nos presses d'échantillonnage tournent généralement dans la plage de 250 à 300 °F, et c'est là que notre propre test débute — ce n'est pas un chiffre que nous donnerions à un autre atelier comme objectif, car le même film sur une autre presse, avec un autre relevé de plateau, réclamera autre chose. Une plage maison située dans la fourchette basse d'une plage publiée n'est pas une contradiction ; le polyester et les mélanges sensibles à la chaleur s'y trouvent.
Les réglages réels peuvent varier selon le film, l'encre, la poudre, l'équipement, le tissu et d'autres variables.
Conclusion
Rien ici ne retire la presse ou le RIP de la liste des endroits où se règle un problème sur tissu foncé. Cela change l'ordre dans lequel ils sont touchés. Une modification de densité effectuée après que le patch blanc a déjà écarté le film coûte exactement ce qu'elle aurait coûté avant — la différence, c'est que cette fois vous savez que c'est cette modification qui a corrigé la production, et c'est ce savoir qui vous accompagne dans la commande suivante.
Si vous voulez effectuer la comparaison sur deux films par rapport à ce que vous imprimez aujourd'hui, demandez un échantillon de film DTF auprès de LorinTransfer et posez le même dessin sur votre propre tissu, avec vos propres réglages.
FAQ
Pourquoi mes impressions DTF paraissent-elles ternes sur les t-shirts noirs alors qu'elles sont correctes sur les blancs ?
Comment savoir si le problème vient de mon film ou de mes réglages d'imprimante ?
Quelle densité d'encre blanche devrais-je utiliser pour les tissus foncés ?
Pourquoi l'encre blanche DTF paraît-elle inégale ou irrégulière sur les tissus foncés ?
Contactez-nous
Dites-nous vos besoins et notre équipe vous répondra sous 24 heures.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Transfers DTF pour le Print on Demand : le guide d'approvisionnement d'un vendeur POD
Il arrive un moment, dans la vie de presque toutes les boutiques de vêtements personnalisés, où les chiffres cessent silencieusement de fonctionner. Les commandes arrivent, les designs se vendent — et la facture de traitement des commandes montre toujours que vous ne conservez que cinq à huit dollars sur un t-shirt à vingt-cinq dollars.

Quel film DTF votre imprimante peut-elle utiliser ? Adapter les spécifications à la classe de la machine
Peu d’achats échouent aussi silencieusement qu’un rouleau de film DTF mal choisi. Il arrive à l’heure, enroulé proprement sur son mandrin, exactement à la largeur annoncée sur la page produit — et il ne correspond pas à la machine pour laquelle il a été acheté.

Hot Peel vs Cold Peel DTF Film : Définir votre standard de production
Cela dépend. C'est là qu'atterrissent la plupart des guides sur le hot peel vs cold peel DTF film, et ce n'est pas faux — c'est simplement inachevé.