Film, inchiostro e polvere DTF: il problema che vedi non è quasi mai dove ha avuto inizio

Un'officina cambia fornitore della pellicola di martedì. Stesso inchiostro, stessa polvere, stessa pressa, stessi capi, stesso operatore. Per quattro giorni nulla sembra diverso. Poi, su una grande stampa posteriore, la polvere comincia ad aderire alle aree trasparenti fuori dal disegno, e un test di lavaggio rivela un distacco dei bordi che prima non c'era mai stato.
L'istinto è di sistemare il problema dove lo vedi. La polvere si comporta male, quindi l'attenzione va all'area della polvere: si pulisce la spargitrice, si setaccia la polvere, si apre una nuova confezione. Nulla cambia. Qualcuno prova a ridurre la pressione della pressa, poi ad aumentarla. Nient'altro. Due settimane dopo, la risposta si rivela essere stata per tutto il tempo nel rivestimento della pellicola: un lotto con una condizione superficiale leggermente diversa, che ha cambiato il punto in cui si posava l'inchiostro, che ha cambiato il punto in cui la polvere poteva aderire.
La parte frustrante non è che la risposta fosse difficile. È che la risposta era a monte di tutto ciò che veniva regolato.
Questo articolo spiega come pellicola, inchiostro e polvere si passano il testimone, quale anello è responsabile di quale risultato, perché "usare lo stesso fornitore" è un'abitudine sensata e non una legge fisica, e come validare una combinazione di marchi misti con un protocollo che puoi scrivere, ripetere e confrontare.
Tre cose sono volutamente fuori scope: non è una guida all'acquisto, non è un manuale di risoluzione dei problemi e non cita valori di temperatura, tempo o pressione. Questi dipendono dalla tua pellicola, dalla tua polvere, dalle tue attrezzature e dal tuo tessuto, e un numero preso dalla linea di qualcun altro non descriverà la tua.
La catena ha un ordine, e funziona in un solo senso
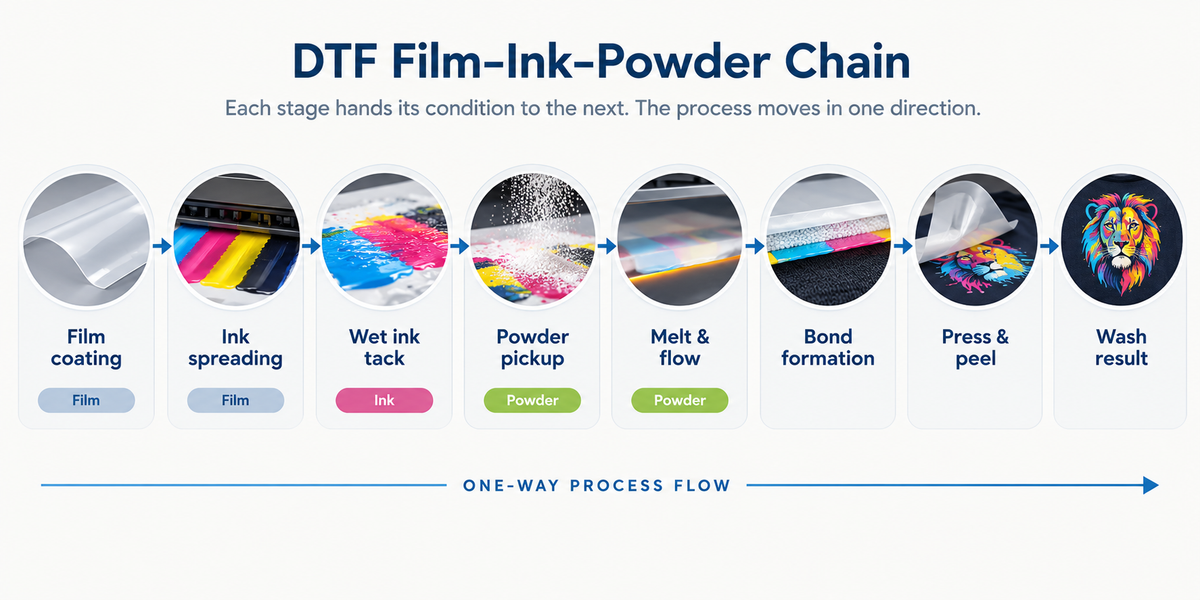
L'ordine non è una convenzione. È fissato dalla sequenza del processo stesso: la pellicola passa attraverso una stampante, l'inchiostro si deposita sul suo lato rivestito, la polvere viene applicata sull'inchiostro ancora umido, la polvere viene polimerizzata, la transfer viene pressata sul tessuto, la pellicola viene rimossa e il risultato viene lavato. Ogni stadio può agire solo su ciò che lo stadio precedente gli ha consegnato.
La catena funziona così:
Condizione superficiale del rivestimento della pellicola → diffusione e posizionamento della goccia di inchiostro → appiccicosità dell'inchiostro umido → cattura della polvere → fusione e scorrimento → formazione del legame → pressatura e rimozione → risultato del lavaggio.
Leggila come una frase sulla capacità, non come un elenco di passaggi. Il rivestimento determina la superficie che la goccia incontra. Quella superficie determina quanto la goccia si diffonde e quanto alta si mantiene. Come si dispone l'inchiostro determina l'area e la resistenza della superficie umida disponibile per catturare la polvere. Dove viene catturata la polvere determina a cosa può legare l'adesivo fuso. E il legame è ciò che sopravvive al lavaggio. Ogni stadio restringe ciò che lo stadio successivo può ottenere. Nessuno stadio può allargarlo di nuovo.
La diffusione è determinata dall'energia superficiale, non dall'intenzione. Quando una goccia incontra il rivestimento, l'equilibrio tra l'energia superficiale del rivestimento e la tensione superficiale dello stesso inchiostro decide l'angolo di contatto — l'angolo che la goccia forma nel punto in cui tocca la superficie. Un angolo di contatto basso significa che si assesta piatta e si diffonde ampiamente; uno alto che si mantiene più alta e resta contenuta. Se si diffonde troppo, i dettagli fini si ammorbidiscono; se si mantiene troppo alta, lo strato di inchiostro si assottiglia, cosa che conta soprattutto per lo strato bianco che porta l'opacità. Nessuno dei due è un'impostazione che puoi regolare dal RIP — entrambi sono decisi al momento del contatto. Le indicazioni pubblicate collocano l'intervallo di energia superficiale utilizzabile entro una fascia abbastanza ristretta, e le fonti descrivono quella fascia con valori leggermente diversi — un segno di quanto sia sensibile la finestra, non un numero da copiare.
L'assorbimento è un equilibrio, ed entrambe le direzioni hanno un costo. Il rivestimento deve trattenere l'inchiostro in superficie mentre assorbe abbastanza liquido da mantenere stabile lo strato stampato. Se assorbe troppo poco, l'inchiostro resta mobile, incline a diffondersi o ad accumularsi. Se assorbe troppo, il pigmento viene trascinato in profondità nella struttura del rivestimento invece di restare in superficie — e poiché ciò che vedi è la luce riflessa dal pigmento, meno pigmento in superficie significa meno colore che torna indietro. Ecco perché un rivestimento troppo assorbente si percepisce come spento piuttosto che debole, ed è per questo che opacità e accumulo sono fallimenti opposti della stessa variabile.
La finestra di lavoro dell'inchiostro umido è un orologio, e corre lungo tutta la superficie del foglio. La polvere lega all'inchiostro ancora appiccicoso, e dal momento in cui la stampa esce dalla stampante quella appiccicosità è in declino. Le fonti divergono sulla durata della finestra — una la descrive in secondi, un'altra in circa un minuto — un segnale del fatto che è breve e legata alle condizioni, piuttosto che un intervallo fisso. Ciò che conta per la diagnosi è la forma del decadimento: avviene ovunque sul foglio all'incirca alla stessa velocità. Un problema a chiazze, a bande o confinato a una sola zona del disegno non è stato causato dall'orologio. Un problema che colpisce uniformemente l'intera stampa invece potrebbe esserlo stato.
Di cosa è effettivamente responsabile ciascuno dei tre
La domanda utile non è quale materiale conti di più. È quale materiale sia responsabile di quale classe di risultato.
La pellicola è responsabile di dove va l'inchiostro e di quanto uniformemente. Il suo rivestimento governa il posizionamento delle gocce, il limite dell'inchiostro e la coerenza lungo tutto il foglio e lungo il rotolo. Produce anche la selettività che tiene la polvere sulle aree stampate — la condizione superficiale della stampa stessa, insieme al comportamento statico, è ciò che fa aderire la polvere dove c'è inchiostro e cadere dove non c'è. Anche il comportamento di distacco appartiene alla pellicola. La pellicola non è responsabile di quanto inchiostro richiede il lavoro — questa istruzione arriva dal file, dal RIP e dalla stampante. La pellicola determina cosa accade all'inchiostro che riceve.
L'inchiostro è responsabile della superficie che cattura la polvere e del trasporto del pigmento. Lo strato di inchiostro umido è la superficie di atterraggio dell'adesivo. Lo strato bianco ha una doppia funzione: è il fondo opaco che rende leggibile il colore su tessuti scuri, ed è la superficie a cui l'adesivo lega davvero. Poiché il bianco trasporta un carico di pigmento più pesante rispetto ai canali colore, è al contempo lo strato più impegnativo e quello più sensibile a come il rivestimento lo gestisce. L'inchiostro non è responsabile della copertura fisica dell'area stampata — un bianco debole in modo uniforme è una questione di quantità, mentre un bianco debole a chiazze è una questione di posizionamento, e il posizionamento appartiene a monte e al file.
La polvere è responsabile dello strato adesivo stesso — del suo spessore, della sua flessibilità e della sua durabilità. Una volta fusa, forma la fase continua che afferra la fibra e tiene la stampa in posizione. La granulometria entra in gioco in modo puramente meccanico: una polvere più fine sinterizza in uno strato più sottile, una più grossolana lascia uno strato più spesso, e quello spessore è in gran parte ciò che si percepisce al tatto sulla stampa finita. I gradi di polvere sono descritti in modo incoerente in tutto il settore — alcuni fornitori classificano per mesh, altri per intervallo in micron, e i due non si convertono in modo pulito — quindi i sistemi di classificazione sono una scorciatoia di denominazione che ogni fornitore applica diversamente, non una scala confrontabile tra marchi. La polvere non è responsabile di essere stata catturata in primo luogo: se manca da aree che avrebbe dovuto coprire, o è presente dove non c'è inchiostro, la causa è a monte della polvere.
Una nota su un presupposto comune. Il fatto che la polvere aderisca alle aree trasparenti e non stampate della pellicola viene di solito descritto come un problema statico, e la staticità ne è spesso una parte. Ma la superficie umida della stampa stessa è anche ciò che la polvere dovrebbe preferire. Quando la polvere comincia a scegliere lo sfondo invece del disegno, entrambe le cose sono in gioco, e una pellicola che gestisce la staticità affronta solo un lato della questione.
Perché "stesso fornitore" è un'abitudine, non una legge
Se cerchi indicazioni sulla miscelazione dei consumabili DTF troverai due posizioni sostenute con uguale sicurezza, e non concordano.
Una dice che pellicola e inchiostro devono essere abbinati e che materiali non abbinati falliranno. L'altra dice che pellicola e inchiostro non devono sempre provenire dallo stesso produttore e che molti materiali professionali funzionano tra diversi sistemi di fornitura — a condizione che la compatibilità non venga mai data per scontata.
Il modo per riconciliarle è chiedersi cosa ti compra davvero il lavoro di abbinamento di un fornitore. Perché usare un solo fornitore è una scelta di base razionale. Quando un produttore sviluppa pellicola e polvere come un set abbinato, ha già fatto i test che altrimenti dovresti fare tu. Ha verificato, per le sue formulazioni specifiche, come si comporta il rivestimento rispetto alla viscosità e al carico di pigmento del proprio inchiostro, come la propria polvere risponde al profilo termico della propria pellicola e come la combinazione si comporta attraverso pressatura e lavaggio. Sceglierli insieme è un modo per importare quel lavoro di test nella tua officina. Riduce il numero di incognite che porti con te e, per la maggior parte degli ambienti produttivi, è uno scambio chiaramente vantaggioso.
Si tratta di rischio e impegno, però, non di fisica.
Perché non è una legge. La compatibilità non è una proprietà dei marchi; è una proprietà di formulazioni specifiche che incontrano condizioni specifiche. I rivestimenti delle pellicole differiscono per chimica, l'inchiostro differisce per viscosità e concentrazione di pigmento, la polvere differisce per sistema resinico e comportamento di fusione. Due prodotti di produttori diversi possono allinearsi molto bene, e due prodotti con la stessa etichetta possono comportarsi in modo diverso da un lotto all'altro. Non esiste una regola che dica che materiali di aziende diverse non possano lavorare insieme, perché non c'è nulla nella chimica che imporrebbe una regola del genere.
Da questo non consegue che "mischiare va bene." È che la compatibilità è un presupposto non verificato finché non la verifichi — e che la verifica è qualcosa che sei in grado di fare.
Quando vale la pena provare a mischiare. Tre condizioni rendono una combinazione mista una cosa ragionevole da valutare piuttosto che un azzardo. I materiali dovrebbero essere della stessa famiglia chimica, così da testare una variazione piuttosto che un disallineamento di categoria. Dovrebbe esistere documentazione che puoi effettivamente leggere, così da sapere a cosa è stato progettato ogni componente. E dovresti essere disposto a eseguire un test a variabile singola, che è ciò di cui parlano le prossime due sezioni.
Se una di queste tre manca, la scelta di base è quella migliore — non perché mischiare sia proibito, ma perché assumeresti un rischio senza i mezzi per misurarlo.
Quando la catena si rompe, a quale anello punta il sintomo
I sintomi arrivano alla fine del processo, ma non necessariamente hanno lì la loro origine. Quello che segue è un modo per riportare un sintomo a un anello. È uno strumento di attribuzione, non un manuale di riparazione — ogni riga termina alla domanda a cui puoi rispondere con un test, non a una soluzione.
| Sintomo | A quale anello punta | Un test che lo distingue | Cosa esclude il test |
|---|---|---|---|
| La polvere cade ovunque con una leggera scossa — quasi nulla aderisce al disegno | Condizione superficiale dell'inchiostro (inchiostro / pellicola / staticità) | Stampa due immagini identiche su un solo foglio. Processa una con il tuo normale passaggio di polverizzazione. Spolvera l'altra a mano, sovraapplicando deliberatamente con una spazzola. Polimerizza e pressa entrambe in modo identico. | Se entrambe falliscono → il problema è a valle (polimerizzazione o pressatura). Se solo quella spolverata a mano regge → il problema è nel tuo passaggio di polverizzazione. |
| La polvere sembra applicata correttamente sulla pellicola, ma la stampa si stacca dopo la pressatura | Condizioni di polimerizzazione e pressatura (non pellicola o inchiostro) | Lo stesso confronto a due campioni descritto sopra. | Polvere e superficie della stampa sono scagionate; la colpa è nella polimerizzazione o nella pressatura, oppure nel tessuto. |
| La polvere aderisce alle aree trasparenti e non stampate della pellicola | Staticità e condizione superficiale della stampa stessa | Stampa un blocco pieno e intenso di solo bianco — niente grafica, niente colore — sulla stessa pellicola nelle stesse condizioni. | Se lo sfondo è pulito in questo file, sono implicati la grafica o le sue impostazioni di densità. Se è sporco anche in questo file, la causa è materiale o ambientale, non del disegno. |
| La polvere fusa appare granulosa, sabbiosa o irregolare invece che liscia e lucida | Condizioni di polimerizzazione o comportamento della polvere | Ispeziona la pellicola polimerizzata con luce radente prima della pressatura. | Polvere polimerizzata granulosa significa che la fusione non si è mai completata — una questione dal lato della polimerizzazione, non della pressione di pressatura. |
| Compaiono crepe dopo il lavaggio | Due cause distinte con firme diverse | Confronta la trama superficiale della stampa incrinata con un campione non incrinato. | Superficie ruvida e sabbiosa → l'adesivo non si è mai fuso completamente. Superficie liscia che si spacca sotto stiramento → lo strato stampato è troppo spesso o non abbastanza flessibile. Firme diverse, anelli diversi. |
| I bordi si sollevano o sezioni si staccano dopo il lavaggio mentre il centro regge | Continuità del legame lungo la stampa — un problema di distribuzione | Confronta la posizione del guasto con la disposizione della stampa. | Il guasto su bordi, cuciture e aree spesse punta a una pressione non uniforme o alla topografia del tessuto. Il guasto in chiazze sparse punta a cattura o polimerizzazione incoerenti. I problemi di distribuzione non possono essere corretti chiedendo più inchiostro o più calore. |
| La stampa finita risulta rigida e cartonata | Spessore dello strato adesivo, determinato dal grado di polvere | Tastare lo stesso disegno prodotto con due gradi di polvere diversi alle stesse impostazioni. | Se il tatto cambia con la polvere e con nient'altro, il grado di polvere è la variabile. Non è un problema della pellicola né un problema dell'inchiostro. |
| Un'area di un disegno è debole mentre il resto della stessa stampa è a posto, e il pattern si ripete lungo un ciclo di produzione | Coerenza del rivestimento della pellicola lungo il foglio o lungo il rotolo | Stampa lo stesso file e confronta campioni prelevati da posizioni diverse dello stesso rotolo. | Se la debolezza viaggia con la posizione sulla pellicola, la pellicola è implicata. Se resta con il file, la pellicola è stata esclusa. |
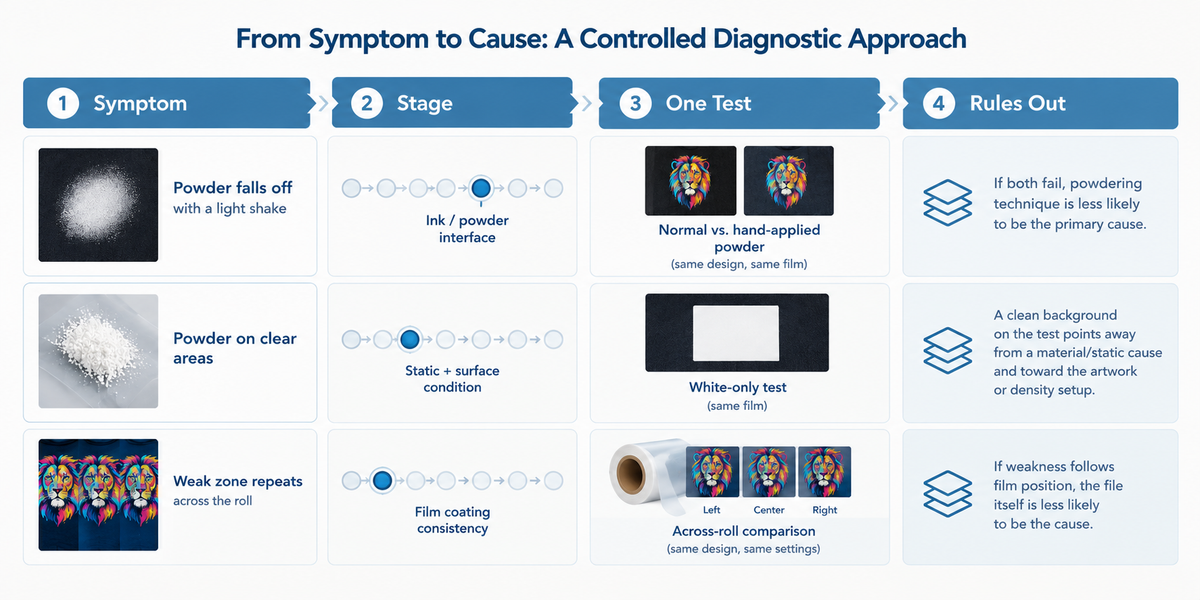
Due cose su questa tabella meritano di essere dette esplicitamente.
A più righe corrisponde lo stesso test, ed è il punto. Scarsa cattura della polvere, adesione debole e crepe possono essere tutte indagate con lo stesso confronto a due campioni — una stampa gestita nel tuo modo normale, una deliberatamente sovraspolverata a mano. Divide il processo a metà nel passaggio di polverizzazione: se il campione spolverato a mano regge e il tuo no, il problema è localizzato a una sola operazione; se entrambi sono ugualmente cattivi, nessuna tecnica di polverizzazione aiuterà. Questo confronto è descritto nelle indicazioni di risoluzione dei problemi dei fornitori, ed è l'abitudine di maggior valore da costruire.
Nulla qui ti dice di modificare un'impostazione. Sapere che un difetto ha avuto origine a monte ti impedisce di lavorare all'estremità sbagliata della linea. Ciò che fai dopo è una questione di riparazione, e la riparazione segue una logica diversa — quella passo-passo trattata nella nostra guida su come diagnosticare una transfer fallita, che esamina i sintomi uno alla volta anziché riportarli a una posizione sulla catena.
Testare una combinazione di marchi misti senza affidarsi al caso
L'unica regola che conta
Cambia una sola variabile alla volta.
Se introduci una nuova pellicola, un nuovo inchiostro, una nuova polvere e un nuovo capo nello stesso test e il risultato delude, finisci con quattro cause candidate e quasi nessuna informazione. Un test che cambia un materiale tenendo fissi gli altri risponde a una domanda reale: cosa è cambiato quando è cambiata la pellicola? Tieni inchiostro, polvere, grafica, processo di polimerizzazione, pressa e tipo di capo come sono, e il confronto diventa leggibile.
Crea un solo file di test e conservalo
Non giudicare una nuova combinazione su un lavoro che capita di essere in corso. Crea un piccolo file progettato per far emergere i punti deboli e usa sempre lo stesso, così i risultati restano confrontabili per mesi.
Deve contenere linee sottili, testo piccolo, un'area piena, un blocco bianco pesante, un gradiente e una grande regione fotografica. Ogni elemento interroga una parte diversa della catena: le linee sottili rivelano diffusione e definizione dei bordi, l'area piena rivela la coerenza della copertura, il blocco bianco pesante sollecita lo strato che porta l'opacità, e la grande area mostra se il comportamento regge su tutto il foglio piuttosto che su un angolo comodo.
Una procedura in sette fasi
Le fasi seguenti combinano procedure descritte nelle indicazioni di compatibilità dei fornitori. Ciascuna produce qualcosa che puoi registrare.
- Controllo degli ugelli. Conferma che ogni canale emette prima di valutare qualsiasi altra cosa. Ugelli mancanti producono bandeggio e copertura irregolare che verranno interpretati come un problema del materiale.Stampa il file di test standard. Stesso file, stesse impostazioni, ogni volta.Ispeziona la stampa ancora umida. Prima della polverizzazione, cerca diffusione oltre i bordi del disegno, accumuli nelle aree dense, fori, bianco non uniforme e contaminazione di colore. Bordi puliti e uno strato uniforme significano che l'inchiostro viene ricevuto bene. Questa è l'unica fase in cui puoi osservare direttamente l'interazione inchiostro-rivestimento, prima che l'adesivo la copra.Applica e polimerizza la polvere. Applica in modo uniforme, rimuovi l'eccesso e conferma che la polvere si sia fissata alla stampa senza contaminare pesantemente la pellicola circostante. L'adesivo polimerizzato deve fondere in modo uniforme e risultare liscio — se appare polveroso o granuloso, la fusione non si è completata e tutto ciò che segue misura un campione difettoso.Pressa e registra. Pressa un capo rappresentativo del tuo lavoro reale e registra ciò che hai usato.Controlla il distacco. Rimuovi la pellicola secondo il metodo specificato ed esamina per primi dettagli fini, angoli e linee sottili — è lì che i problemi di distacco compaiono prima.Stira e lava. Lascia raffreddare il campione, stira delicatamente l'area stampata, poi lavalo e ispezionalo di nuovo. Una combinazione che passa alla pressa ma fallisce qui non è passata.
Registra questi campi ogni volta
La procedura perde di valore se non puoi confrontare un ciclo con un altro. Registra, per ogni test:
- La temperatura di pressatura, il tempo di pressatura e il livello di pressione come impostatiIl materiale del capo e la sua costruzioneIl metodo di distacco e la condizione di temperatura del distacco (a caldo, a tiepido o a freddo)Eventuali seconde pressature e le loro impostazioniGli identificativi del lotto di pellicola, di inchiostro e di polvereLa temperatura e l'umidità ambientali al momento del testIl risultato, nei termini che hai definito tu stesso
L'ultimo elemento conta più di quanto sembri. "Migliore" e "peggiore" non sono risultati. Decidi in anticipo cosa conta come superato — cattura della polvere uniforme su tutta la stampa, superficie polimerizzata liscia e lucida, un legame che resiste a uno stiramento deciso e un tatto che accetteresti su un capo del cliente.
La matrice di validazione della combinazione
Una riga per test, una variabile modificata per riga.
| Esecuzione # | L'unica variabile modificata | Tutto ciò che è rimasto costante | Campi registrati | Risultato rispetto ai tuoi criteri di successo | Conclusione |
|---|---|---|---|---|---|
| 1 | (baseline — nulla è cambiato) | — | Riferimento stabilito | ||
| 2 | |||||
| 3 | |||||
| 4 |
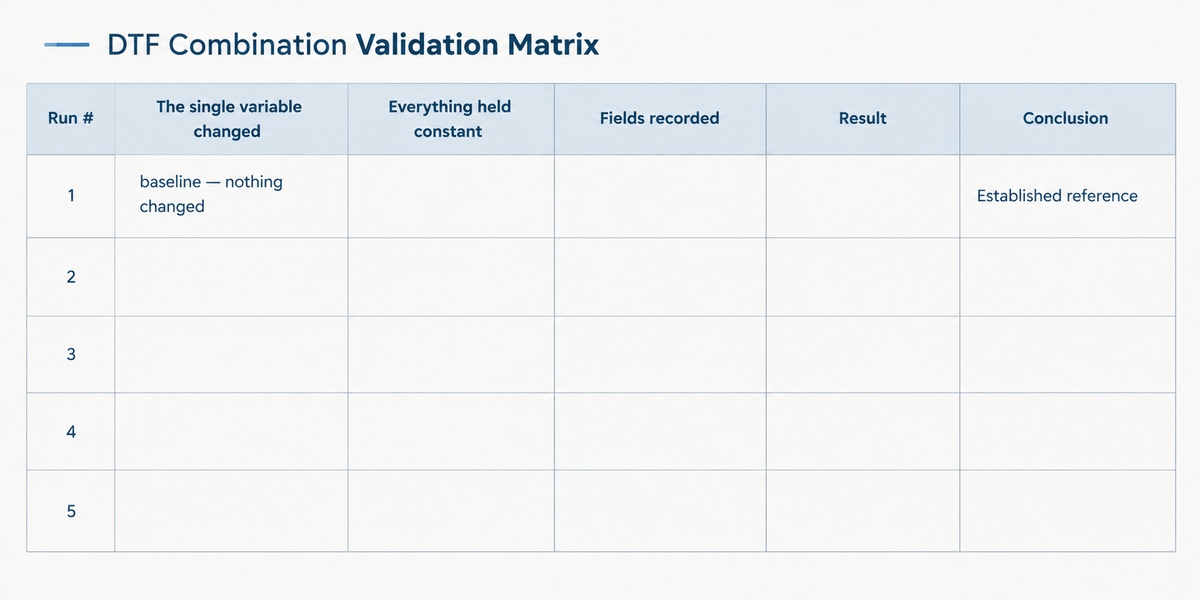
La disciplina è nella seconda colonna. Se una riga ha più di una voce lì, l'esecuzione non può rispondere alla domanda che le stai facendo. Compila prima la riga di base con ciò che produci oggi — è il riferimento rispetto a cui viene misurata ogni riga successiva, ed è la riga che la gente salta.
La procedura sopra è sintetizzata dalle indicazioni pubblicate su compatibilità e risoluzione dei problemi della polvere di diverse fonti di fornitori, piuttosto che inventata qui. Ciò che differisce tra le fonti è cosa registrare e come giudicare il risultato, ed è per questo che esiste la matrice — è il pezzo che i fornitori lasciano a te.
Le impostazioni effettive possono variare a seconda di pellicola, polvere, attrezzature, tessuto e altre variabili.
Cosa il lato della pellicola può e non può fare al riguardo
Tre proprietà della pellicola rientrano in questa discussione.
La ricezione dell'inchiostro del rivestimento determina dove atterrano le gocce e con quanta uniformità vengono trattenute, il che stabilisce quanta polvere può catturare la stampa e con quanta selettività. È la proprietà più direttamente collegata a tutto ciò che precede.
Il comportamento antistatico affronta un fallimento specifico: la raccolta di polvere sulle aree non stampate della pellicola. Vale la pena essere precisi sul confine, perché è una delle proprietà più fraintese in una scheda tecnica. Un trattamento antistatico riduce la carica statica sulla superficie della pellicola, il che riduce quanta polvere viene trattenuta sulle aree dove non c'è inchiostro. Ciò che non fa è cambiare l'appiccicosità dell'area stampata. Se la polvere non riesce ad attaccarsi dove c'è il disegno, il comportamento antistatico non è la variabile in gioco — agisce sullo sfondo, non sulla stampa. Una pellicola può essere eccellente sia in questo sia nella cattura della polvere, ma attraverso meccanismi diversi, e confondere i due porta a comprare la soluzione sbagliata.
Il comportamento di distacco determina con quanta pulizia il vettore si separa dopo la pressatura, motivo per cui le caratteristiche di distacco si manifestano nel cestino dei rifiuti tanto quanto sul capo finito.
Ciò che il lato della pellicola fondamentalmente non può fare è compensare un problema di distribuzione quando gli si chiede di più:
Un'impostazione cambia quanto inchiostro richiede il lavoro. Non può cambiare dove, o con quanta uniformità, quell'inchiostro si deposita.
La densità dell'inchiostro in un RIP è un numero applicato all'intera immagine. Aumentarla aggiunge quantità ovunque. L'uniformità del rivestimento, al contrario, è una proprietà di distribuzione — ossia se la superficie presenta le stesse condizioni sul bordo sinistro del rotolo come su quello destro, e all'inizio di un ciclo come alla fine. Se il rivestimento varia, l'inchiostro si deposita in modo diverso sull'intera immagine, e nessuna densità d'inchiostro farà sì che una superficie non uniforme si comporti come una uniforme. Un'impostazione della pressa applica la stessa logica: più calore o più pressione è un'istruzione uniforme a una situazione non uniforme.
È per questo che "basta aggiungere più bianco" risolve alcuni problemi e fallisce silenziosamente su altri. Risponde alla quantità. La distribuzione va sistemata alla fonte, o aggirata cambiando fornitore — e l'unico modo per sapere con quale delle due hai a che fare è testare nel modo descritto sopra.
Ogni pellicola porta con sé una specifica e un insieme di capacità dichiarate, ed è ragionevole chiederle per iscritto prima di costruirci sopra un processo. Ciò che una specifica può darti è una descrizione della superficie che il tuo inchiostro sta per incontrare. Non può sostituire il test che esegui sulla tua attrezzatura, perché il test è l'unica cosa che descrive la tua linea. Se vuoi un punto di riferimento per valutare le pellicole in base alla loro costruzione piuttosto che al loro marketing, la nostra guida su come scegliere la migliore pellicola DTF copre i criteri in maggiore dettaglio, e la specifica della pellicola DTF a rotolo mostra come quelle proprietà vengono documentate per un formato di rotolo produttivo.
Se stai lavorando su una combinazione tutta tua e vuoi un secondo paio di occhi sui dati — le note di lotto, il file di test, i risultati che non si sono comportati come previsto — inviaci i dettagli della combinazione che stai valutando e ti aiuteremo a interpretare ciò che le esecuzioni stanno mostrando. La pellicola è ciò che produciamo e stocchiamo, e l'inchiostro DTF e la polvere hot-melt sono disponibili per abbinarvisi su richiesta, così una combinazione può essere assemblata e testata come un set piuttosto che reperita da quattro posti.
Conclusione
FAQ
Posso usare pellicola, inchiostro e polvere DTF di marchi diversi?
Perché la polvere si attacca allo sfondo della pellicola invece che alla stampa?
Quanto tempo posso aspettare prima di applicare la polvere dopo la stampa?
La pellicola antistatica migliora l'adesione della polvere sulla stampa stessa?
Contattaci
Comunicaci le tue esigenze e il nostro team ti risponderà entro 24 ore.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Stampa DTF su tessuti scuri: isolare la causa prima di modificare le impostazioni
Una stampa sbiadita su una maglietta nera viene di solito affrontata in uno di due punti: la pressa termica o le impostazioni dell'inchiostro bianco nel RIP.
Trasferibili DTF per il Print on Demand: la guida all’approvvigionamento del venditore POD
C’è un momento nella vita di quasi ogni negozio di abbigliamento personalizzato in cui i numeri smettono silenziosamente di tornare. Gli ordini arrivano, i design si vendono — eppure la ricevuta di evasione mostra ancora che trattieni dai cinque agli otto dollari su una maglietta da venticinque dollari.

Quale film DTF può usare la tua stampante? Adattare le specifiche alla classe della macchina
Pochi acquisti falliscono con lo stesso silenziosità di un rotolo di film DTF sbagliato. Arriva puntuale, avvolto ordinatamente sul suo nucleo, esattamente della larghezza annunciata nella pagina di prodotto — e non entra nella macchina per cui è stato comprato.