DTF-Film, Tinte und Pulver: Warum das Problem, das Sie sehen, fast nie dort beginnt, wo es begann

Eine Werkstatt wechselt an einem Dienstag den Filmlieferanten. Dieselbe Tinte, dasselbe Pulver, dieselbe Presse, dieselben Textilien, derselbe Bediener. Vier Tage lang sieht nichts anders aus. Dann beginnt bei einem großen Rückendruck das Pulver an den klaren Bereichen außerhalb des Motivs zu haften, und ein Waschtest zeigt an den Rändern Ablöseerscheinungen, die es vorher nie gegeben hat.
Der Instinkt ist, dort zu reparieren, wo man es sieht. Das Pulver verhält sich schlecht, also wird dem Pulverbereich Aufmerksamkeit geschenkt – der Schüttler wird gereinigt, das Pulver wird gesiebt, ein neuer Beutel wird geöffnet. Nichts ändert sich. Jemand versucht, den Pressdruck zu senken, dann zu erhöhen. Auch nichts. Zwei Wochen später stellt sich heraus, dass die Antwort die ganze Zeit in der Beschichtung des Films steckte: eine Charge mit einer etwas anderen Oberflächenbeschaffenheit, die veränderte, wo die Tinte lag, was wiederum veränderte, wo das Pulver haften konnte.
Das Frustrierende ist nicht, dass die Antwort schwer zu finden war. Es ist, dass die Antwort flussaufwärts von allem lag, was angepasst wurde.
Dieser Artikel behandelt, wie Film, Tinte und Pulver nacheinander übergeben werden, welches Glied für welches Ergebnis verantwortlich ist, warum „den gleichen Lieferanten verwenden“ eine vernünftige Gewohnheit und kein physikalisches Gesetz ist, und wie man eine Kombination verschiedener Marken mit einem Protokoll validiert, das man aufschreiben, wiederholen und vergleichen kann.
Drei Dinge fallen bewusst aus dem Rahmen: Dies ist kein Kaufratgeber, kein Handbuch zur Störungsbehebung, und es werden keine Temperatur-, Zeit- oder Druckwerte genannt. Diese hängen von Ihrem Film, Ihrem Pulver, Ihrer Ausrüstung und Ihrem Textil ab, und eine Zahl, die von einer anderen Linie übernommen wurde, beschreibt nicht Ihre.
Die Kette hat eine Reihenfolge, und sie läuft nur in eine Richtung
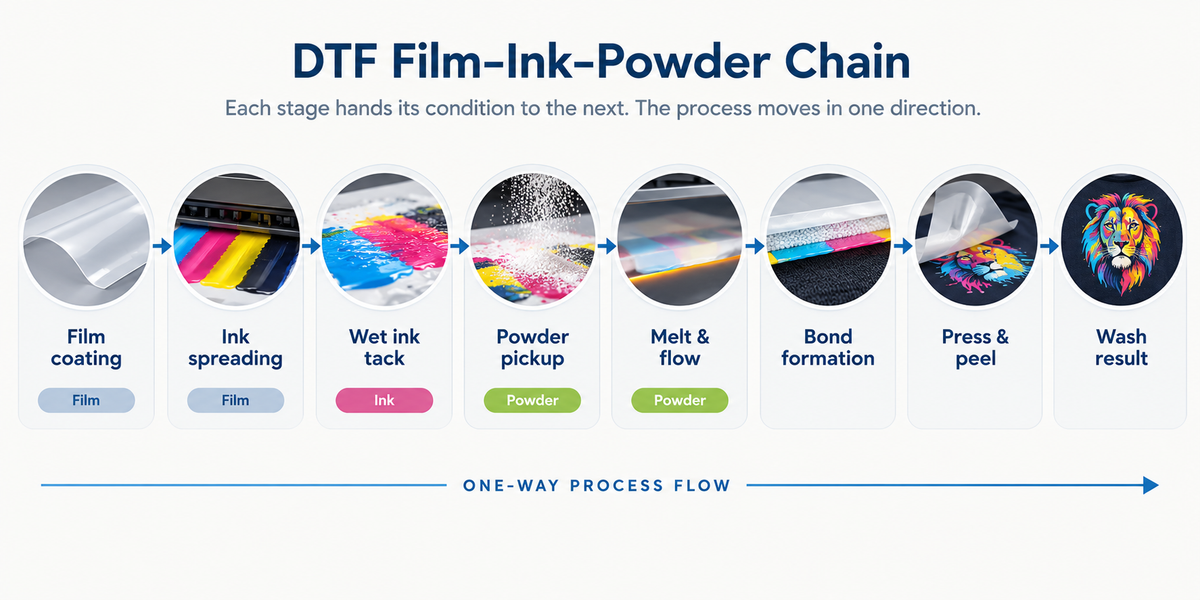
Die Reihenfolge ist keine Konvention. Sie wird durch die Abfolge des Prozesses selbst festgelegt: Der Film läuft durch einen Drucker, die Tinte landet auf seiner beschichteten Seite, das Pulver wird auf die noch feuchte Tinte aufgetragen, das Pulver wird ausgehärtet, der Transfer wird gegen das Textil gepresst, der Film wird abgezogen, und das Ergebnis wird gewaschen. Jede Stufe kann nur auf das einwirken, was die vorherige Stufe ihr übergeben hat.
Die Kette läuft wie folgt:
Oberflächenbeschaffenheit der Filmbeschichtung → Ausbreitung und Platzierung des Tintentropfens → Klebrigkeit der feuchten Tinte → Pulveraufnahme → Schmelzen und Fließen → Bindungsbildung → Pressen und Abziehen → Waschergebnis.
Lesen Sie das als Aussage über die Fähigkeit, nicht als Liste von Schritten. Die Beschichtung bestimmt die Oberfläche, auf die der Tropfen trifft. Diese Oberfläche bestimmt, wie weit sich der Tropfen ausbreitet und wie hoch er steht. Wie die Tinte liegt, bestimmt, welche Fläche und Festigkeit der feuchten Oberfläche zur Aufnahme von Pulver zur Verfügung steht. Wo Pulver aufgenommen wird, bestimmt, was der geschmolzene Klebstoff binden kann. Und die Bindung ist das, was der Wäsche standhält. Jede Stufe schränkt ein, was die nächste Stufe erreichen kann. Keine Stufe kann es wieder erweitern.
Die Ausbreitung wird durch die Oberflächenenergie bestimmt, nicht durch die Absicht. Wenn ein Tropfen auf die Beschichtung trifft, entscheidet das Gleichgewicht zwischen der Oberflächenenergie der Beschichtung und der eigenen Oberflächenspannung der Tinte über den Kontaktwinkel – den Winkel, den der Tropfen an der Berührungsfläche bildet. Ein niedriger Kontaktwinkel bedeutet, dass er flach liegt und sich weit ausbreitet; ein hoher bedeutet, dass er höher steht und eingegrenzt bleibt. Breitet er sich zu weit aus, werden feine Details weicher; steht er zu hoch, wird die Tintenschicht dünner, was vor allem für die weiße Schicht wichtig ist, die die Deckkraft trägt. Beides ist keine Einstellung, die Sie im RIP einstellen können – beides wird im Moment des Kontakts entschieden. Veröffentlichte Angaben setzen den brauchbaren Bereich der Oberflächenenergie in ein recht schmales Band, und die Quellen beschreiben dieses Band mit leicht unterschiedlichen Werten – ein Zeichen dafür, wie empfindlich dieses Fenster ist, keine Zahl zum Übernehmen.
Die Absorption ist ein Gleichgewicht, und beide Richtungen kosten Sie etwas. Die Beschichtung muss die Tinte an der Oberfläche halten und gleichzeitig genug Flüssigkeit aufnehmen, um die Druckschicht stabil zu halten. Zu wenig Absorption und die Tinte bleibt beweglich und neigt zum Verlaufen oder zur Ansammlung. Zu viel Absorption und das Pigment wird in die Beschichtungsstruktur hineingezogen, statt an der Oberfläche zu bleiben – und da das, was Sie sehen, Licht ist, das vom Pigment reflektiert wird, bedeutet weniger Pigment an der Oberfläche weniger Farbe, die zurückkommt. Deshalb wirkt eine überabsorbierende Beschichtung eher matt als schwach, und deshalb sind Mattigkeit und Ansammlung gegensätzliche Ausfälle derselben Variablen.
Das feuchte Zeitfenster ist eine Uhr, und sie läuft über das gesamte Blatt. Pulver bindet an Tinte, die noch klebrig ist, und sobald der Druck den Drucker verlässt, nimmt diese Klebrigkeit ab. Die Quellen unterscheiden sich darin, wie lang das Zeitfenster ist – eine beschreibt es in Sekunden, eine andere in etwa einer Minute – ein Zeichen dafür, dass es kurz und zustandsabhängig ist und kein festes Intervall. Für die Diagnose zählt die Form des Abklingens: Es geschieht überall auf dem Blatt ungefähr gleich schnell. Ein Problem, das fleckig, streifig oder auf eine Zone des Motivs beschränkt ist, wurde nicht durch die Uhr verursacht. Ein Problem, das den gesamten Druck gleichmäßig betrifft, könnte es gewesen sein.
Wofür jedes der drei Werkstoffe tatsächlich verantwortlich ist
Die nützliche Frage ist nicht, welcher Werkstoff am wichtigsten ist. Es ist, welcher Werkstoff für welche Klasse von Ergebnissen verantwortlich ist.
Der Film ist dafür verantwortlich, wohin die Tinte geht und wie gleichmäßig. Seine Beschichtung regelt die Tropfenplatzierung, das Tintenlimit und die Konsistenz über das Blatt und entlang der Rolle. Sie erzeugt auch die Selektivität, die das Pulver auf den bedruckten Flächen hält – die eigene Oberflächenbeschaffenheit des Drucks sorgt zusammen mit dem statischen Verhalten dafür, dass Pulver dort haftet, wo Tinte ist, und dort abfällt, wo keine ist. Auch das Ablöseverhalten gehört zum Film. Der Film ist nicht dafür verantwortlich, wie viel Tinte der Auftrag verlangt – diese Anweisung kommt aus der Datei, dem RIP und dem Drucker. Der Film bestimmt, was mit der Tinte geschieht, die ihm gegeben wird.
Die Tinte ist für die Oberfläche verantwortlich, die das Pulver aufnimmt, und für den Transport des Pigments. Der feuchte Tintenfilm ist die Landefläche des Klebstoffs. Die weiße Schicht erfüllt eine doppelte Aufgabe: Sie ist der deckende Untergrund, der Farbe auf dunklen Textilien lesbar macht, und sie ist die Oberfläche, an die der Klebstoff tatsächlich bindet. Da Weiß eine höhere Pigmentlast trägt als die Farbkanäle, ist es sowohl die anspruchsvollste Schicht als auch diejenige, die am empfindlichsten darauf reagiert, wie gut die Beschichtung sie verarbeitet. Die Tinte ist nicht für die physische Abdeckung der bedruckten Fläche verantwortlich – ein gleichmäßig schwaches Weiß ist eine Mengenfrage, während ein fleckiges schwaches Weiß eine Frage der Platzierung ist, und die Platzierung liegt flussaufwärts und in der Datei.
Das Pulver ist für die Klebstoffschicht selbst verantwortlich – für ihre Dicke, Flexibilität und Haltbarkeit. Einmal geschmolzen, bildet es die durchgehende Phase, die die Faser greift und den Druck an Ort und Stelle hält. Die Partikelgröße spielt rein mechanisch eine Rolle: Feineres Pulver sintert zu einer dünneren Schicht, gröberes Pulver hinterlässt eine dickere, und diese Dicke ist ein großer Teil dessen, wie sich der fertige Druck auf der Hand anfühlt. Pulverkörnungen werden in der Branche uneinheitlich beschrieben – einige Lieferanten klassifizieren nach Maschenweite, andere nach Mikron-Bereich, und die beiden lassen sich nicht sauber umrechnen – daher sind die Einstufungen eine Kurzbezeichnung, die jeder Lieferant anders anwendet, keine Skala, die Sie über Marken hinweg vergleichen können. Das Pulver ist nicht dafür verantwortlich, ob es überhaupt aufgenommen wurde: Wenn es in Bereichen fehlt, die es hätte abdecken sollen, oder dort vorhanden ist, wo keine Tinte ist, liegt die Ursache flussaufwärts vom Pulver.
Ein Hinweis zu einer häufigen Annahme. Dass Pulver an den klaren, unbedruckten Bereichen des Films haftet, wird meist als statisches Problem beschrieben, und Statik ist oft ein Teil davon. Aber die eigene feuchte Oberfläche des Drucks ist auch das, was das Pulver bevorzugen soll. Wenn Pulver beginnt, den Hintergrund statt des Motivs zu wählen, sind beide im Spiel, und ein Film, der die Statik in den Griff bekommt, behandelt nur eine Seite davon.
Warum „gleicher Lieferant“ eine Gewohnheit und kein Gesetz ist
Wenn man nach Rat zum Mischen von DTF-Verbrauchsmaterialien sucht, findet man zwei Positionen, die mit gleicher Überzeugung vertreten werden, und sie stimmen nicht überein.
Die eine sagt, Film und Tinte müssten aufeinander abgestimmt sein und nicht zusammenpassende Werkstoffe würden versagen. Die andere sagt, Film und Tinte müssten nicht immer vom selben Hersteller stammen, und viele professionelle Werkstoffe funktionierten über verschiedene Versorgungssysteme hinweg – vorausgesetzt, die Kompatibilität wird nie vorausgesetzt.
Der Weg, sie zu versöhnen, besteht darin zu fragen, was die Abstimmungsarbeit eines Lieferanten Ihnen tatsächlich einbringt. Warum die Verwendung eines Lieferanten eine vernünftige Voreinstellung ist. Wenn ein Hersteller Film und Pulver als aufeinander abgestimmtes Set entwickelt, hat er bereits die Prüfungen durchgeführt, die Sie sonst selbst durchführen müssten. Er hat für seine spezifischen Formulierungen geprüft, wie sich die Beschichtung gegenüber der Viskosität und Pigmentlast seiner Tinte verhält, wie sein Pulver auf das thermische Profil seines Films reagiert und wie sich die Kombination beim Pressen und Waschen verhält. Beides gemeinsam zu wählen, ist eine Möglichkeit, diese Prüfarbeit in Ihre Werkstatt zu importieren. Es verringert die Zahl der Unbekannten, die Sie mit sich führen, und für die meisten Produktionsumgebungen ist das ein klar guter Tausch.
Es geht jedoch um Risiko und Aufwand, nicht um Physik.
Warum es kein Gesetz ist. Kompatibilität ist keine Eigenschaft von Marken; sie ist eine Eigenschaft bestimmter Formulierungen, die auf bestimmte Bedingungen treffen. Filmbeschichtungen unterscheiden sich in der Chemie, Tinte in Viskosität und Pigmentkonzentration, Pulver in Harzsystem und Schmelzverhalten. Zwei Produkte verschiedener Hersteller können sehr gut zusammenpassen, und zwei Produkte mit demselben Etikett können sich von Charge zu Charge unterschiedlich verhalten. Es gibt keine Regel, die besagt, dass Werkstoffe verschiedener Firmen nicht zusammenarbeiten können, denn in der Chemie gibt es nichts, das eine solche Regel erzwingen würde.
Was daraus folgt, ist nicht „Mischen ist in Ordnung“. Es ist, dass Kompatibilität eine ungeprüfte Annahme ist, bis Sie sie geprüft haben – und dass die Prüfung etwas ist, das Sie selbst leisten können.
Wann ein Mischversuch sinnvoll ist. Drei Bedingungen machen eine gemischte Kombination zu einer vernünftigen Sache, die es zu bewerten lohnt, statt zu einem Glücksspiel. Die Werkstoffe sollten in derselben chemischen Familie liegen, sodass Sie eine Variation testen und keine Kategorienfehlanpassung. Es sollte Dokumentation geben, die Sie tatsächlich lesen können, damit Sie wissen, wofür jede Komponente entwickelt wurde. Und Sie sollten bereit sein, einen Test mit einer einzigen Variablen durchzuführen – darum geht es in den nächsten beiden Abschnitten.
Wenn eine dieser drei Bedingungen fehlt, ist die Voreinstellung die bessere Wahl – nicht weil Mischen verboten ist, sondern weil Sie ein Risiko eingehen würden, ohne es messen zu können.
Wenn die Kette bricht: Auf welches Glied verweist das Symptom?
Symptome treten am Ende des Prozesses auf, aber sie stammen nicht unbedingt von dort. Es folgt eine Möglichkeit, ein Symptom auf ein Glied zurückzulesen. Es ist ein Werkzeug zur Zuschreibung, kein Reparaturhandbuch – jede Zeile endet bei der Frage, die Sie mit einem Test beantworten können, nicht bei einer Reparatur.
| Symptom | Auf welches Glied es verweist | Ein Test, der es unterscheidet | Was der Test ausschließt |
|---|---|---|---|
| Pulver fällt überall bei leichtem Schütteln ab – kaum etwas haftet am Motiv | Oberflächenbeschaffenheit der Tinte (Tinte / Film / Statik) | Drucken Sie zwei identische Bilder auf ein Blatt. Verarbeiten Sie das eine mit Ihrem üblichen Pulverschritt. Bestäuben Sie das andere von Hand, indem Sie bewusst mit einem Pinsel überdosieren. Härten und pressen Sie beide identisch. | Versagen beide → liegt das Problem flussabwärts (Härten oder Pressen). Hält nur das von Hand bestäubte → liegt das Problem in Ihrem Pulverschritt. |
| Das Pulver sieht auf dem Film korrekt aufgetragen aus, aber der Druck hebt sich nach dem Pressen ab | Härtungs- und Pressbedingungen (nicht Film oder Tinte) | Dieselbe Zwei-Proben-Vergleichsmethode wie oben. | Das Pulver und die Druckoberfläche sind entlastet; der Fehler liegt in der Härtung oder im Pressen oder im Textil. |
| Pulver haftet an den klaren, unbedruckten Bereichen des Films | Statik und die eigene Oberflächenbeschaffenheit des Drucks | Drucken Sie nur einen satten, schweren Block in Weiß – kein Motiv, keine Farbe – auf denselben Film unter denselben Bedingungen. | Ist der Hintergrund bei dieser Datei sauber, sind das Motiv oder seine Dichteeinstellungen betroffen. Ist er auch bei dieser Datei verschmutzt, liegt die Ursache am Werkstoff oder an der Umgebung, nicht am Motiv. |
| Geschmolzenes Pulver wirkt körnig, sandig oder ungleichmäßig statt glatt und glänzend | Härtungsbedingungen oder das Verhalten des Pulvers | Untersuchen Sie den gehärteten Film vor dem Pressen unter Streiflicht. | Körniges gehärtetes Pulver bedeutet, dass das Schmelzen nie abgeschlossen wurde – eine Frage der Härtung, nicht des Pressdrucks. |
| Nach dem Waschen entstehen Risse | Zwei unterschiedliche Ursachen mit verschiedenen Merkmalen | Vergleichen Sie die Oberflächenstruktur des gerissenen Drucks mit einer rissfreien Probe. | Raue, sandige Oberfläche → der Klebstoff ist nie vollständig geschmolzen. Glatte Oberfläche, die unter Dehnung reißt → die Druckschicht ist zu dick oder nicht flexibel genug. Andere Merkmale, andere Glieder. |
| Ränder heben sich ab oder Abschnitte lösen sich nach dem Waschen, während die Mitte hält | Kontinuität der Bindung über den Druck – ein Verteilungsproblem | Vergleichen Sie die Stelle des Ausfalls mit dem Layout des Drucks. | Ausfall an Rändern, Nähten und dicken Bereichen deutet auf ungleichmäßigen Druck oder die Textiltopografie hin. Ausfall in verstreuten Flecken deutet auf uneinheitliche Aufnahme oder Härtung hin. Verteilungsfehler lassen sich nicht beheben, indem man mehr Tinte oder mehr Wärme verlangt. |
| Der fertige Druck fühlt sich steif und kartonartig an | Dicke der Klebstoffschicht, gesteuert durch die Pulverkörnung | Fühlen Sie dasselbe Motiv, das mit zwei verschiedenen Pulverkörnungen bei identischen Einstellungen erzeugt wurde. | Wenn sich das Griffgefühl mit dem Pulver ändert und mit sonst nichts, ist die Pulverkörnung die Variable. Das ist kein Problem des Films und kein Problem der Tinte. |
| Ein Bereich eines Motivs ist schwach, während der Rest desselben Drucks in Ordnung ist, und das Muster wiederholt sich über eine Produktionsserie | Konsistenz der Filmbeschichtung über das Blatt oder entlang der Rolle | Drucken Sie dieselbe Datei und vergleichen Sie Proben, die an verschiedenen Positionen von derselben Rolle entnommen wurden. | Wenn die Schwäche mit der Position auf dem Film wandert, ist der Film betroffen. Bleibt sie bei der Datei, ist der Film ausgeschlossen. |
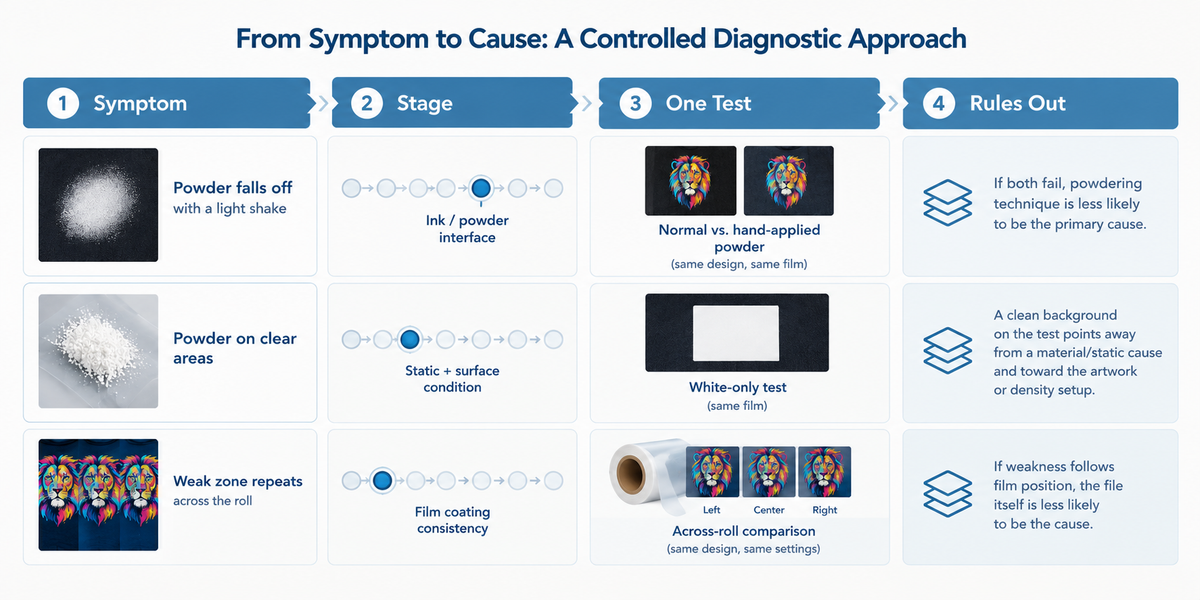
Zwei Dinge an dieser Tabelle sollten ausdrücklich festgehalten werden.
Mehrere Zeilen verwenden denselben Test, und genau das ist der Sinn. Schlechte Pulveraufnahme, schwache Haftung und Rissbildung lassen sich alle mit derselben Zwei-Proben-Vergleichsmethode untersuchen – ein Druck auf Ihre übliche Weise, einer bewusst von Hand überbestäubt. Sie teilt den Prozess am Pulverschritt in zwei Hälften: Wenn die von Hand bestäubte Probe hält und Ihre nicht, ist das Problem auf einen Arbeitsgang begrenzt; wenn beide gleich schlecht sind, hilft keine Pulvertechnik. Dieser Vergleich wird in der Fehlerbehebungs-Anleitung des Lieferanten beschrieben, und es ist die wertvollste Gewohnheit, die man aufbauen kann.
Hier wird Ihnen nirgends gesagt, eine Einstellung zu ändern. Zu wissen, dass ein Fehler flussaufwärts entstanden ist, hält Sie davon ab, am falschen Ende der Linie zu arbeiten. Was Sie als Nächstes tun, ist eine Reparaturfrage, und Reparatur folgt einer anderen Logik – der schrittweisen Art, die in unserem Ratgeber behandelt wird, wie man einen fehlgeschlagenen Transfer diagnostiziert, der die Symptome einzeln durcharbeitet, statt sie auf eine Position in der Kette zurückzuführen.
Kombinationen verschiedener Marken ohne Raten testen
Die eine Regel, die zählt
Ändern Sie jeweils nur eine Variable.
Wenn Sie in demselben Test einen neuen Film, eine neue Tinte, ein neues Pulver und ein neues Textil einführen und das Ergebnis enttäuscht, bleiben Ihnen vier mögliche Ursachen und fast keine Information. Ein Test, der einen Werkstoff ändert und das Übrige festhält, beantwortet eine echte Frage: Was hat sich geändert, als sich der Film geändert hat? Lassen Sie Tinte, Pulver, Motiv, Härtungsprozess, Presse und Textilart unverändert, und der Vergleich wird lesbar.
Erstellen Sie eine Testdatei und bewahren Sie sie auf
Urteilen Sie nicht über eine neue Kombination anhand eines Auftrags, der gerade läuft. Erstellen Sie eine kleine Datei, die darauf ausgelegt ist, Schwächen aufzudecken, und verwenden Sie jedes Mal dieselbe, damit die Ergebnisse über Monate hinweg vergleichbar bleiben.
Sie sollte feine Linien, kleinen Text, eine satte ausgefüllte Fläche, einen schweren weiß unterlegten Block, einen Verlauf und einen großen fotografischen Bereich enthalten. Jedes Element hinterfragt einen anderen Teil der Kette: Feine Linien offenbaren die Ausbreitung und Kantenschärfe, die satte Fläche die Gleichmäßigkeit der Abdeckung, der schwere weiße Block beansprucht die deckkrafttragende Schicht, und der große Bereich zeigt, ob sich das Verhalten über das gesamte Blatt hält statt nur in einer bequemen Ecke.
Ein Siebenstufen-Verfahren
Die Stufen unten bündeln Verfahren, die in den Kompatibilitäts-Anleitungen der Lieferanten beschrieben werden. Jede erzeugt etwas, das Sie aufzeichnen können.
- Düsenprüfung. Vergewissern Sie sich, dass jeder Kanal feuert, bevor Sie etwas anderes beurteilen. Fehlende Düsen erzeugen Streifen und uneinheitliche Abdeckung, die als Problem des Werkstoffs fehlgedeutet werden.Drucken der Standard-Testdatei. Gleiche Datei, gleiche Einstellungen, jedes Mal.Untersuchen des feuchten Drucks. Achten Sie vor dem Bestäuben auf Verlaufen über die Motivkanten hinaus, Ansammlung in dichten Bereichen, Nadellöcher, uneinheitliches Weiß und Farbverschmutzung. Saubere Kanten und eine gleichmäßige Schicht bedeuten, dass die Tinte gut aufgenommen wird. Dies ist die einzige Stufe, an der Sie die Wechselwirkung zwischen Tinte und Beschichtung direkt beobachten können, bevor der Klebstoff sie bedeckt.Auftragen und Aushärten des Pulvers. Tragen Sie gleichmäßig auf, entfernen Sie Überschuss und bestätigen Sie, dass das Pulver am Druck haftet, ohne den umliegenden Film stark zu verschmutzen. Gehärteter Klebstoff sollte gleichmäßig schmelzen und glatt herauskommen – wirkt er pudrig oder körnig, wurde das Schmelzen nicht abgeschlossen, und alles danach misst eine fehlerhafte Probe.Pressen und Aufzeichnen. Pressen Sie ein Textil, das für Ihre tatsächliche Arbeit repräsentativ ist, und zeichnen Sie auf, was Sie verwendet haben.Prüfen des Abziehens. Entfernen Sie den Film mit der dafür vorgesehenen Methode und untersuchen Sie zuerst feine Details, Ecken und dünne Linien – dort zeigen sich Ablöseprobleme am frühesten.Dehnen und Waschen. Lassen Sie die Probe abkühlen, dehnen Sie den bedruckten Bereich sanft, waschen Sie ihn anschließend und untersuchen Sie ihn erneut. Eine Kombination, die an der Presse besteht, aber hier versagt, hat den Test nicht bestanden.
Zeichnen Sie diese Felder jedes Mal auf
Das Verfahren verliert an Wert, wenn Sie einen Lauf nicht mit einem anderen vergleichen können. Zeichnen Sie für jeden Test auf:
- Pressdauer und Presszeit, Pressdruckniveau wie eingestelltMaterial und Konstruktion des TextilsAbziehmethode und Bedingung der Abziehtemperatur (heiß, warm oder kalt)Jeder zweite Pressvorgang und seine EinstellungenKennungen für Filmcharge, Tintencharge und PulverchargeUmgebungstemperatur und Luftfeuchtigkeit zum Zeitpunkt des TestsDas Ergebnis in den Begriffen, die Sie für sich selbst festgelegt haben
Dieser letzte Punkt ist wichtiger, als es scheint. „Besser“ und „schlechter“ sind keine Ergebnisse. Legen Sie im Voraus fest, was als bestanden gilt – gleichmäßige Pulveraufnahme über den gesamten Druck, eine glatte und glänzende gehärtete Oberfläche, eine Bindung, die einer kräftigen Dehnung widersteht, und ein Griffgefühl, das Sie an einem Kleidungsstück eines Kunden akzeptieren würden.
Die Matrix zur Validierung von Kombinationen
Eine Zeile pro Test, eine Variable pro Zeile geändert.
| Lauf-Nr. | Die eine geänderte Variable | Alles konstant gehalten | Erfasste Felder | Ergebnis gegenüber Ihren Bestehenskriterien | Schlussfolgerung |
|---|---|---|---|---|---|
| 1 | (Basis – nichts geändert) | — | Referenz etabliert | ||
| 2 | |||||
| 3 | |||||
| 4 |
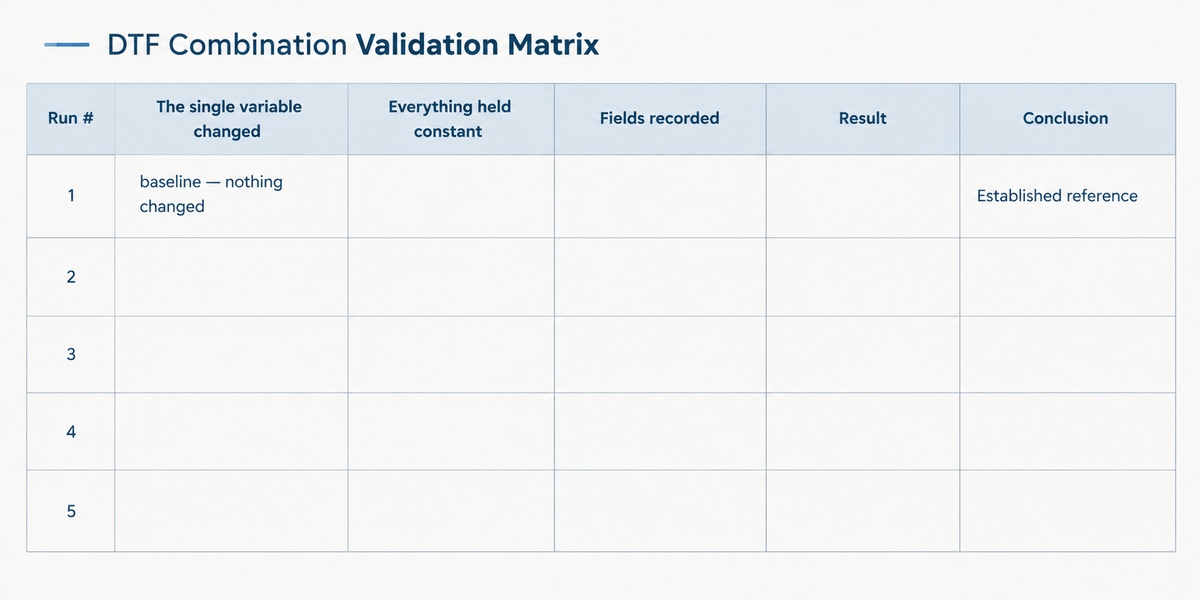
Die Disziplin liegt in Spalte zwei. Wenn eine Zeile dort mehr als einen Eintrag hat, kann der Lauf die Frage, die Sie an ihn stellen, nicht beantworten. Füllen Sie zuerst die Basiszeile mit dem, was Sie heute erzeugen – sie ist die Referenz, an der jede spätere Zeile gemessen wird, und sie ist die Zeile, die man überspringt.
Das oben beschriebene Verfahren ist aus veröffentlichten Kompatibilitäts- und Pulver-Fehlerbehebungs-Anleitungen mehrerer Lieferantenquellen zusammengeführt und wurde hier nicht erfunden. Was sich zwischen den Quellen unterscheidet, ist, was aufgezeichnet und wie das Ergebnis beurteilt werden soll – genau darum existiert die Matrix; sie ist das Stück, das die Lieferanten Ihnen überlassen.
Die tatsächlichen Einstellungen können je nach Film, Pulver, Ausrüstung, Textil und anderen Variablen abweichen.
Was die Filmseite dagegen tun kann und was nicht
Drei Filmeigenschaften stehen in diesem Zusammenhang.
Aufnahme der Tinte durch die Beschichtung bestimmt, wo Tropfen landen und wie gleichmäßig sie gehalten werden, was festlegt, wie viel Pulver der Druck aufnehmen kann und wie selektiv. Dies ist die Eigenschaft, die am direktesten mit allem oben Gesagten verbunden ist.
Antistatisches Verhalten begegnet einem konkreten Fehler: der Ansammlung von Pulver auf den unbedruckten Bereichen des Films. Es lohnt sich, bei der Abgrenzung genau zu sein, denn dies ist eine der am häufigsten falsch gelesenen Eigenschaften auf einem Datenblatt. Eine Antistatikbehandlung reduziert die statische Ladung auf der Filmoberfläche, wodurch sich weniger Pulver auf Flächen ohne Tinte hält. Was sie nicht tut, ist, die Klebrigkeit des bedruckten Bereichs zu verändern. Wenn Pulver dort, wo das Motiv ist, nicht haftet, ist das antistatische Verhalten nicht die Variable im Spiel – es wirkt auf den Hintergrund, nicht auf den Druck. Ein Film kann in beidem hervorragend sein, aber über unterschiedliche Mechanismen, und die Verwechslung der beiden führt zum Kauf der falschen Lösung.
Ablöseverhalten bestimmt, wie sauber sich der Träger nach dem Pressen trennt – deshalb zeigen sich die Ablöseeigenschaften genauso im Abfallbehälter wie im fertigen Kleidungsstück.
Was die Filmseite grundsätzlich nicht kann, ist, ein Verteilungsproblem zu kompensieren, indem man mehr von ihr verlangt:
Eine Einstellung ändert, wie viel Tinte der Auftrag verlangt. Sie kann nicht ändern, wo oder wie gleichmäßig diese Tinte landet.
Die Tintendichte in einem RIP ist eine Zahl, die auf das gesamte Bild angewendet wird. Sie zu erhöhen, fügt überall Menge hinzu. Die Gleichmäßigkeit der Beschichtung ist dagegen eine Verteilungseigenschaft – ob die Oberfläche am linken Rand der Rolle dieselben Bedingungen bietet wie am rechten und am Anfang eines Laufs wie an dessen Ende. Wenn die Beschichtung schwankt, landet die Tinte innerhalb desselben Bildes unterschiedlich, und keine Menge Tintendichte bringt eine uneinheitliche Oberfläche dazu, sich wie eine einheitliche zu verhalten. Eine Presseinstellung folgt derselben Logik: Mehr Wärme oder mehr Druck ist eine einheitliche Anweisung an eine uneinheitliche Situation.
Deshalb löst „einfach mehr Weiß“ einige Probleme und scheitert bei anderen stillschweigend. Es beantwortet die Frage der Menge. Verteilung muss an der Quelle behoben oder durch einen Lieferantenwechsel umgangen werden – und der einzige Weg zu wissen, womit Sie es zu tun haben, besteht darin, wie oben beschrieben zu testen.
Jeder Film trägt eine Spezifikation und eine Reihe angegebener Fähigkeiten, und es ist vernünftig, diese schriftlich zu verlangen, bevor Sie einen Prozess auf einem aufbauen. Was eine Spezifikation Ihnen geben kann, ist eine Beschreibung der Oberfläche, die Ihre Tinte gleich treffen wird. Sie kann den Test, den Sie auf Ihrer eigenen Ausrüstung durchführen, nicht ersetzen, denn der Test ist das Einzige, das Ihre Linie beschreibt. Wenn Sie einen Bezugspunkt zur Bewertung von Filmen nach ihrer Konstruktion statt nach ihrem Marketing wünschen, behandelt unser Ratgeber zur Auswahl des besten DTF-Films die Kriterien im Detail, und die Spezifikation für die DTF-Filmrolle zeigt, wie diese Eigenschaften für ein Produktionsrollenformat dokumentiert werden.
Wenn Sie selbst an einer Kombination arbeiten und eine zweite Meinung zu den Angaben wünschen – den Chargennotizen, der Testdatei, den Ergebnissen, die sich nicht wie erwartet verhalten haben – senden Sie uns die Details der Kombination, die Sie bewerten, und wir helfen Ihnen zu interpretieren, was die Läufe zeigen. Film ist das, was wir herstellen und lagern, und DTF-Tinte und Heißschmelzpulver sind auf Anfrage dazu erhältlich, sodass eine Kombination als Set zusammengestellt und getestet werden kann, statt aus vier Quellen beschafft zu werden.
Fazit
FAQ
Kann ich DTF-Film, DTF-Tinte und DTF-Pulver von verschiedenen Marken verwenden?
Warum haftet Pulver am Hintergrund meines Films statt am Druck?
Wie lange kann ich nach dem Drucken warten, bevor ich das Pulver auftrage?
Verbessert antistatischer Film die Pulverhaftung auf dem Druck selbst?
Kontaktieren Sie uns
Teilen Sie uns Ihre Anforderungen mit – unser Team meldet sich innerhalb von 24 Stunden bei Ihnen.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
DTF-Druck auf dunklen Stoffen: Ermitteln Sie die Ursache, bevor Sie Einstellungen ändern
Ein verblasster Druck auf einem schwarzen Shirt wird meist an einer von zwei Stellen angegangen: an der Wärmepresse oder an den Weißtinte-Einstellungen im RIP.
DTF-Transfers für Print on Demand: Ein Sourcing-Leitfaden für POD-Verkäufer
Es gibt einen Moment im Leben fast jedes Geschäfts für individuelle Kleidung, in dem die Zahlen leise aufhören zu stimmen. Bestellungen treffen ein, Designs verkaufen sich — und die Erfüllungsquittung zeigt Ihnen trotzdem, dass Ihnen bei einem T-Shirt für 25 Dollar nur fünf bis acht Dollar bleiben.

Welche DTF-Folie kann Ihr Drucker verarbeiten? Spezifikationen nach Maschinenklasse zuordnen
Kaum ein Kauf scheitert so still wie die falsche Rolle DTF-Folie. Sie trifft pünktlich ein, sauber auf ihren Kern gewickelt, exakt in der Breite, die die Produktseite beworben hatte — und sie passt nicht auf die Maschine, für die sie gekauft wurde.