Filme, Tinta e Pó DTF: por que o problema que você vê quase nunca é onde ele começou

Uma loja troca de fornecedor de filme numa terça-feira. Mesma tinta, mesmo pó, mesma prensa, mesmas peças de roupa, mesmo operador. Durante quatro dias nada parece diferente. Então, em uma grande estampa nas costas, o pó começa a grudar nas áreas transparentes fora do desenho, e um teste de lavagem volta com descolamento nas bordas, algo que nunca existia antes.
O instinto é consertar onde se vê. O pó está se comportando mal, então a área do pó recebe atenção — o aplicador é limpo, o pó é peneirado, um saco novo é aberto. Nada muda. Alguém tenta diminuir a pressão da prensa e depois aumentá-la. Também nada. Duas semanas depois a resposta acaba por estar no revestimento do filme o tempo todo: um lote com condição de superfície ligeiramente diferente, que mudou onde a tinta se assentava, o que mudou onde o pó podia grudar.
A parte frustrante não é que a resposta fosse difícil. É que a resposta estava a montante de tudo o que estava sendo ajustado.
Este artigo aborda como filme, tinta e pó se repassam entre si, qual elo é responsável por qual resultado, por que "usar o mesmo fornecedor" é um hábito sensato e não uma lei física, e como validar uma combinação de marcas mistas com um protocolo que você pode escrever, repetir e comparar.
Três coisas estão deliberadamente fora de escopo: isto não é um guia de compra, não é um manual de solução de problemas e não cita valores de temperatura, tempo ou pressão. Esses dependem do seu filme, do seu pó, do seu equipamento e do seu tecido, e um número tirado da linha de outra pessoa não descreverá a sua.
A Cadeia Tem uma Ordem, e Ela Só Funciona em um Sentido
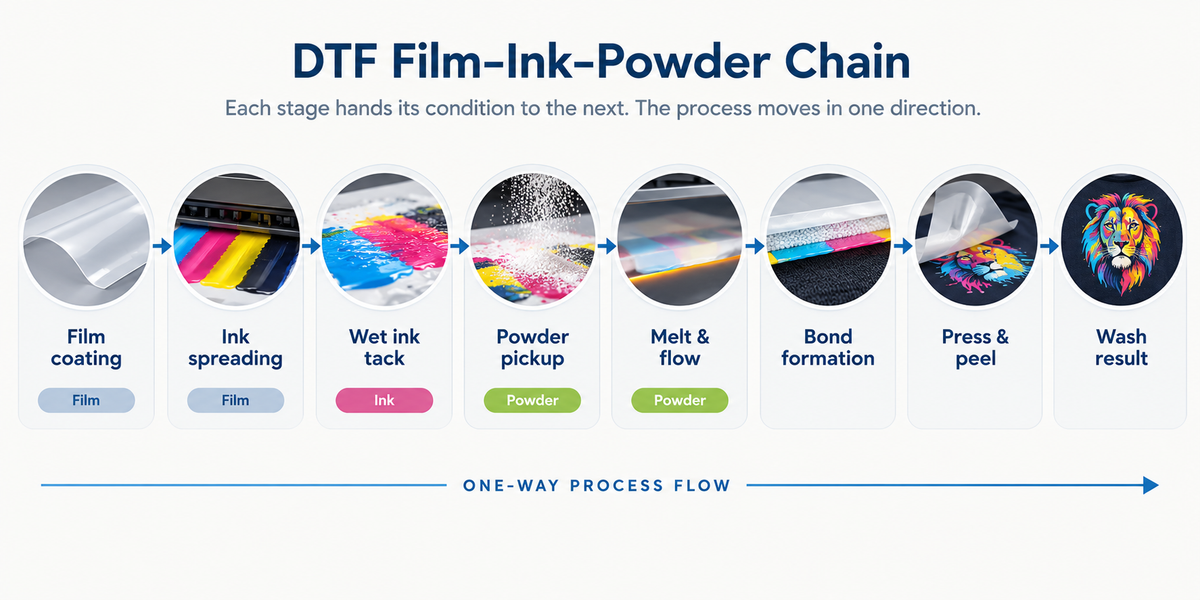
A ordem não é uma convenção. Ela é fixada pela própria sequência do processo: o filme passa por uma impressora, a tinta chega no seu lado revestido, o pó é aplicado sobre a tinta ainda úmida, o pó é curado, a transferência é prensada contra o tecido, o filme é descascado e o resultado é lavado. Cada etapa só pode agir sobre o que a etapa anterior lhe entregou.
A cadeia funciona assim:
Condição de superfície do revestimento do filme → espalhamento e posicionamento da gota de tinta → pegajosidade da tinta úmida → captura do pó → fusão e fluxo → formação da ligação → prensa e descascamento → resultado da lavagem.
Leia isso como uma frase sobre capacidade, não uma lista de etapas. O revestimento determina a superfície que a gota encontra. Essa superfície determina o quão longe a gota se espalha e o quão alta ela se levanta. Como a tinta se assenta determina a área e a força da superfície úmida disponível para capturar o pó. Onde o pó é capturado determina ao que o adesivo fundido pode se ligar. E a ligação é o que sobrevive à lavagem. Cada etapa estreita o que a próxima pode alcançar. Nenhuma etapa pode alargá-lo de volta.
O espalhamento é definido pela energia de superfície, não pela intenção. Quando uma gota encontra o revestimento, o equilíbrio entre a energia de superfície do revestimento e a própria tensão superficial da tinta decide o ângulo de contato — o ângulo que a gota faz onde encontra a superfície. Um ângulo de contato baixo significa que ela se acha plana e se espalha amplamente; um alto significa que ela fica mais alta e contida. Se espalhar demais, o detalhe fino amolece; se ficar alta demais, a camada de tinta afina, o que importa principalmente para a camada branca que carrega a opacidade. Nenhum dos dois é um ajuste que você pode definir no RIP — ambos são decididos no momento do contato. A orientação publicada coloca a faixa útil de energia de superfície em um intervalo bem estreito, e as fontes descrevem esse intervalo com valores ligeiramente diferentes — um sinal de o quanto a janela é sensível, não um número a copiar.
A absorção é um equilíbrio, e as duas direções custam caro. O revestimento tem de segurar a tinta na superfície enquanto extrai líquido suficiente para manter a camada impressa estável. Absorver de menos e a tinta permanece móvel, propensa a se espalhar ou a se acumular. Absorver demais e o pigmento é puxado para dentro da estrutura do revestimento em vez de permanecer na superfície — e como o que você vê é a luz refletida no pigmento, menos pigmento na superfície significa menos cor voltando. É por isso que um revestimento superabsorvente é lido como sem brilho em vez de fraco, e por que o sem brilho e o acúmulo são falhas opostas da mesma variável.
A janela úmida é um relógio, e ele roda por toda a folha. O pó se liga à tinta ainda pegajosa e, desde o momento em que a impressão sai da impressora, essa pegajosidade está em queda. As fontes divergem sobre quanto dura a janela — uma a descreve em segundos, outra em cerca de um minuto —, um sinal de que ela é curta e dependente da condição, não um intervalo fixo. O que importa para o diagnóstico é o formato do decaimento: ele acontece em toda a folha mais ou menos na mesma taxa. Um problema irregular, em faixas ou confinado a uma zona do desenho não foi causado pelo relógio. Um problema que afeta toda a impressão de forma uniforme pode ter sido.
Do Que Cada Um dos Três É Realmente Responsável
A pergunta útil não é qual material importa mais. É qual material é responsável por qual classe de resultado.
O filme é responsável por onde a tinta vai e com que uniformidade. Seu revestimento governa o posicionamento das gotas, o limite de tinta e a consistência ao longo da folha e do rolo. Ele também produz a seletividade que mantém o pó nas áreas impressas — a própria condição de superfície da impressão, junto com o comportamento estático, é o que faz o pó grudar onde há tinta e cair onde não há. O comportamento de liberação também pertence ao filme. O filme não é responsável por quanta tinta o trabalho pede — essa instrução vem do arquivo, do RIP e da impressora. O filme determina o que acontece com a tinta que recebe.
A tinta é responsável pela superfície que captura o pó e por carregar o pigmento. A camada de tinta úmida é a superfície de pouso do adesivo. A camada branca faz papel duplo: é o fundo opaco que torna a cor legível em tecido escuro e é a superfície à qual o adesivo realmente se liga. Como o branco carrega uma carga de pigmento mais pesada do que os canais de cor, ela é ao mesmo tempo a camada mais exigente e a mais sensível ao quão bem o revestimento a manuseia. A tinta não é responsável pela cobertura física da área impressa — um branco fraco uniformemente fraco é uma questão de quantidade, enquanto um branco fraco irregular é uma questão de posicionamento, e o posicionamento pertence a montante e ao arquivo.
O pó é responsável pela própria camada de adesivo — sua espessura, flexibilidade e durabilidade. Uma vez fundido, ele forma a fase contínua que agarra a fibra e segura a impressão no lugar. O tamanho das partículas entra de uma forma puramente mecânica: pó mais fino sinteriza em uma camada mais fina, pó mais grosso deixa uma mais espessa, e essa espessura é uma grande parte de como a impressão final se sente ao toque. As gradações de pó são descritas de forma inconsistente na indústria — alguns fornecedores classificam por mesh, outros por faixa de mícron, e os dois não convertem de forma limpa —, então os sistemas de gradação são uma abreviação de nomenclatura que cada fornecedor aplica de forma diferente, não uma escala que você possa comparar entre marcas. O pó não é responsável por ter sido capturado em primeiro lugar: se ele está faltando em áreas que deveria cobrir, ou presente onde não há tinta, a causa está a montante do pó.
Uma nota sobre uma suposição comum. Pó grudando nas áreas transparentes e não impressas do filme normalmente é descrito como um problema estático, e a estática costuma ser parte dele. Mas a própria superfície úmida da impressão também é o que o pó deveria preferir. Quando o pó começa a escolher o fundo em vez do desenho, ambos estão em jogo, e um filme que gerencia a estática aborda apenas um lado disso.
Por Que "Mesmo Fornecedor" É um Hábito, Não uma Lei
Ao procurar orientação sobre misturar consumíveis DTF, você encontrará duas posições afirmadas com igual confiança, e elas não concordam.
Uma diz que filme e tinta devem ser combinados e que materiais incompatíveis falharão. A outra diz que filme e tinta nem sempre precisam vir do mesmo fabricante e que muitos materiais profissionais funcionam em diferentes sistemas de fornecimento — desde que a compatibilidade nunca seja presumida.
A forma de reconciliá-las é perguntar o que o trabalho de combinação de um fornecedor realmente lhe compra. Por que usar um único fornecedor é um padrão racional. Quando um fabricante desenvolve filme e pó como um conjunto combinado, ele já fez o teste que você teria de fazer por conta própria. Ele verificou, para as suas formulações específicas, como o revestimento se comporta em relação à viscosidade e à carga de pigmento da sua tinta, como o seu pó responde ao perfil térmico do seu filme e como a combinação se sai através de prensagem e lavagem. Escolhê-los juntos é uma forma de importar esse trabalho de teste para a sua oficina. Isso reduz o número de incógnitas que você carrega e, para a maioria dos ambientes de produção, é uma troca francamente boa.
Trata-se, porém, de risco e esforço, não de física.
Por que não é uma lei. Compatibilidade não é uma propriedade de marcas; é uma propriedade de formulações específicas encontrando condições específicas. Os revestimentos de filme diferem em química, a tinta difere em viscosidade e concentração de pigmento, o pó difere em sistema de resina e comportamento de fusão. Dois produtos de fabricantes diferentes podem se alinhar muito bem, e dois produtos com o mesmo rótulo podem se comportar de forma diferente entre lotes. Não há regra que diga que materiais de empresas diferentes não podem funcionar juntos, porque não há nada na química que imponha essa regra.
O que se segue disso não é "misturar é tudo bem." É que a compatibilidade é uma suposição não verificada até você verificá-la — e que a verificação é algo que você é capaz de fazer.
Quando misturar vale a pena tentar. Três condições tornam uma combinação mista algo razoável de avaliar em vez de uma aposta. Os materiais devem estar na mesma família química, para que você esteja testando uma variação em vez de um desajuste de categoria. Deve haver documentação que você realmente possa ler, para saber para que cada componente foi projetado. E você deve estar disposto a rodar um teste de variável única, que é o que as duas próximas seções tratam.
Se qualquer uma das três falta, o padrão é a melhor escolha — não porque misturar seja proibido, mas porque você estaria assumindo risco sem meios de medi-lo.
Quando a Cadeia Quebra, Para Qual Elo o Sintoma Aponta
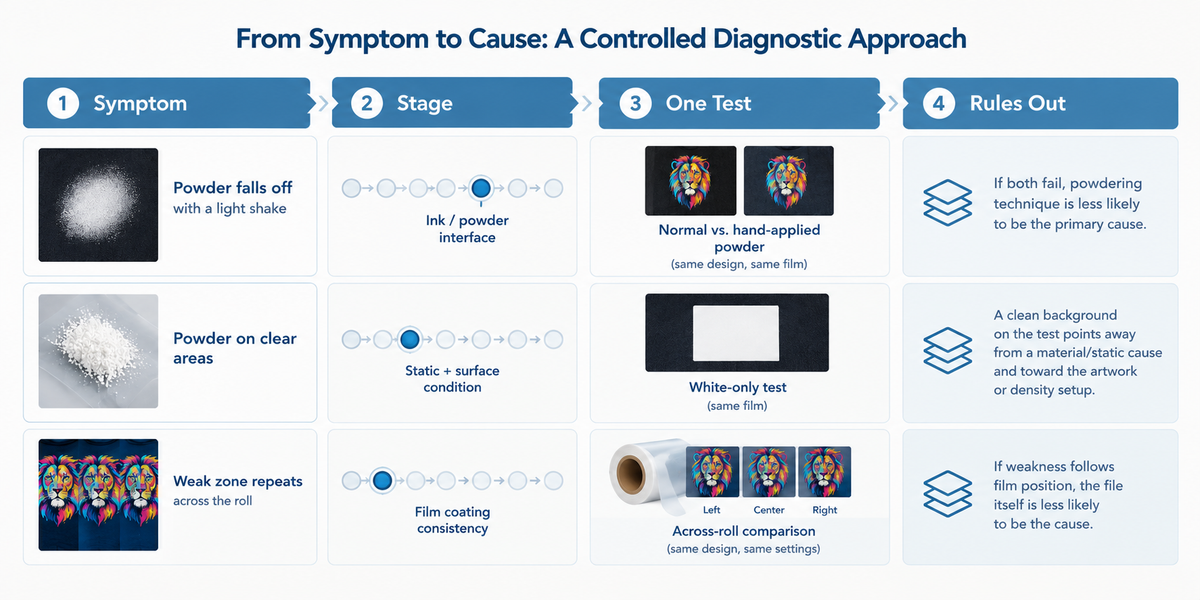
Os sintomas chegam no fim do processo, mas não necessariamente se originam lá. O que segue é uma forma de ler um sintoma de volta até um elo. É uma ferramenta de atribuição, não um manual de reparo — cada linha termina na pergunta que você pode responder com um teste, não num conserto.
| Sintoma | Elo para o qual aponta | Um teste que o separa | O que o teste descarta |
|---|---|---|---|
| O pó cai em tudo com um leve balanço — mal gruda no desenho | Condição de superfície da tinta (tinta / filme / estática) | Imprima duas imagens idênticas em uma folha. Processe uma pelo seu passo normal de polverização. Polverize a outra à mão, sobreaplicando deliberadamente com um pincel. Cure e prense as duas de forma idêntica. | Se ambas falharem → o problema está a jusante (cura ou prensagem). Se apenas a polverizada à mão segurar → o problema está no seu passo de polverização. |
| O pó parece corretamente aplicado no filme, mas a impressão descola após a prensagem | Condições de cura e prensagem (não filme ou tinta) | Mesma comparação de duas amostras acima. | O pó e a superfície da impressão são exonerados; a culpa está na cura ou na prensagem, ou no tecido. |
| O pó gruda nas áreas transparentes e não impressas do filme | Estática, e a condição de superfície da própria impressão | Imprima apenas um bloco sólido e pesado de branco — sem arte, sem cor — no mesmo filme sob as mesmas condições. | Se o fundo estiver limpo neste arquivo, a arte ou suas configurações de densidade são implicadas. Se estiver sujo também neste arquivo, a causa é de material ou ambiente, não de desenho. |
| O pó fundido parece granular, arenoso ou irregular em vez de liso e brilhante | Condições de cura, ou comportamento do pó | Inspecione o filme curado sob luz rasante antes de prensar. | Pó curado granular significa que a fusão nunca se completou — uma questão de cura, não de pressão de prensa. |
| Rachaduras aparecem após a lavagem | Duas causas distintas com assinaturas diferentes | Compare a textura da superfície da impressão rachada com uma amostra sem rachaduras. | Superfície áspera e arenosa → o adesivo nunca fundiu totalmente. Superfície lisa que se divide sob estiramento → a camada impressa é espessa demais ou insuficientemente flexível. Assinaturas diferentes, elos diferentes. |
| As bordas descolam ou seções soltam após a lavagem enquanto o centro segura | Continuidade da ligação pela impressão — um problema de distribuição | Compare a localização da falha com o layout da impressão. | Falha em bordas, costuras e áreas grossas aponta para pressão irregular ou topografia do tecido. Falha em manchas espalhadas aponta para captura ou cura inconsistentes. Falhas de distribuição não podem ser corrigidas pedindo mais tinta ou mais calor. |
| A impressão final parece rígida e engomada | Espessura da camada de adesivo, impulsionada pela gradação do pó | Sinta o mesmo desenho produzido com duas gradações de pó diferentes em configurações idênticas. | Se o toque muda com o pó e nada mais, a gradação do pó é a variável. Não é um problema de filme nem de tinta. |
| Uma área de um desenho é fraca enquanto o resto da mesma impressão está bem, e o padrão se repete ao longo de uma execução de produção | Consistência do revestimento do filme pela folha ou ao longo do rolo | Imprima o mesmo arquivo e compare amostras tiradas de posições diferentes do mesmo rolo. | Se a fraqueza acompanha a posição no filme, o filme é implicado. Se permanece com o arquivo, o filme foi descartado. |
Duas coisas sobre esta tabela valem ser ditas abertamente.
Várias linhas compartilham o mesmo teste, e esse é o ponto. Captura ruim de pó, adesão fraca e rachaduras podem todas ser interrogadas com a mesma comparação de duas amostras — uma impressão manuseada do seu jeito normal e uma deliberadamente sobre-polverizada à mão. Ela divide o processo ao meio na etapa de polverização: se a amostra polverizada à mão segura e a sua não, o problema está localizado em uma operação; se ambas são igualmente ruins, nenhuma técnica de polverização vai ajudar. Essa comparação é descrita na orientação dos fornecedores para solução de problemas, e é o hábito de maior valor para se construir.
Nada aqui lhe diz para mudar um ajuste. Saber que um defeito se originou a montante impede que você trabalhe na ponta errada da linha. O que você faz em seguida é uma questão de reparo, e o reparo segue uma lógica diferente — o tipo passo a passo abordado no nosso guia sobre como diagnosticar uma transferência com falha, que trabalha os sintomas um de cada vez em vez de rastreá-los até uma posição na cadeia.
Testando uma Combinação de Marcas Mistas Sem Adivinhar
A única regra que importa
Mude uma única variável por vez.
Se você introduz um filme novo, uma tinta nova, um pó novo e uma peça de roupa nova no mesmo teste e o resultado decepciona, você termina com quatro causas candidatas e quase nenhuma informação. Um teste que muda um material enquanto mantém o resto fixo responde a uma pergunta real: o que mudou quando o filme mudou? Mantenha a tinta, o pó, a arte, o processo de cura, a prensa e o tipo de peça como estão, e a comparação se torna legível.
Construa um arquivo de teste e guarde-o
Não julgue uma combinação nova com base em um trabalho que por acaso está rodando. Construa um arquivo pequeno projetado para expor fraquezas e use o mesmo todas as vezes para que os resultados permaneçam comparáveis ao longo dos meses.
Ele deve conter linhas finas, texto pequeno, uma área preenchida sólida, um bloco pesado com fundo branco, um gradiente e uma grande região fotográfica. Cada elemento interroga uma parte diferente da cadeia: as linhas finas revelam o espalhamento e a definição de bordas, a área sólida revela a consistência da cobertura, o bloco branco pesado estressa a camada que carrega a opacidade e a área grande mostra se o comportamento se sustenta por toda a folha em vez de num canto conveniente.
Um procedimento de sete etapas
As etapas abaixo combinam procedimentos descritos na orientação de compatibilidade dos fornecedores. Cada uma produz algo que você pode registrar.
- Verificação de injetores. Confirme que cada canal está disparando antes de avaliar qualquer outra coisa. Injetores faltando produzem faixas e cobertura irregular que serão lidos erroneamente como um problema de material.Imprima o arquivo de teste padrão. Mesmo arquivo, mesmas configurações, todas as vezes.Inspecione a impressão úmida. Antes da polverização, procure espalhamento além das bordas do desenho, acúmulo em áreas densas, pinholes, branco irregular e contaminação de cor. Bordas limpas e uma camada uniforme significam que a tinta está sendo bem recebida. Esta é a única etapa em que você pode observar diretamente a interação tinta-revestimento, antes de o adesivo a cobrir.Aplique e cure o pó. Aplique de forma uniforme, remova o excesso e confirme que o pó aderiu à impressão sem contaminar fortemente o filme ao redor. O adesivo curado deve fundir de forma uniforme e sair liso — se parecer pulverulento ou granular, a fusão não se completou e tudo depois deste ponto está medindo uma amostra com defeito.Prense e registre. Prensse uma peça representativa do seu trabalho real e registre o que você usou.Verifique a liberação. Remova o filme pelo método especificado e examine primeiro o detalhe fino, os cantos e as linhas finas — é onde os problemas de liberação aparecem mais cedo.Estique e lave. Deixe a amostra esfriar, estique suavemente a área impressa, depois lave-a e inspecione novamente. Uma combinação que passa na prensa, mas falha aqui, não passou.
Registre estes campos todas as vezes
O procedimento perde valor se você não puder comparar uma execução com outra. Registre, para cada teste:
- Temperatura da prensa, tempo de prensagem e nível de pressão conforme definidosMaterial da peça e construçãoMétodo de liberação e condição de temperatura da liberação (quente, morna ou fria)Qualquer segunda prensa e suas configuraçõesIdentificadores do lote de filme, do lote de tinta e do lote de póTemperatura e umidade ambiente no momento do testeO resultado, em termos que você definiu para si mesmo
Esse último item importa mais do que parece. "Melhor" e "pior" não são resultados. Decida com antecedência o que conta como aprovação — captura de pó uniforme em toda a impressão, uma superfície curada lisa e brilhante, uma ligação que resiste a um estiramento firme e um toque que você aceitaria numa peça do cliente.
A matriz de validação de combinação
Uma linha por teste, uma variável alterada por linha.
| Execução nº | A única variável alterada | Tudo o que foi mantido constante | Campos registrados | Resultado em relação aos seus critérios de aprovação | Conclusão |
|---|---|---|---|---|---|
| 1 | (referência — nada alterado) | — | Referência estabelecida | ||
| 2 | |||||
| 3 | |||||
| 4 |
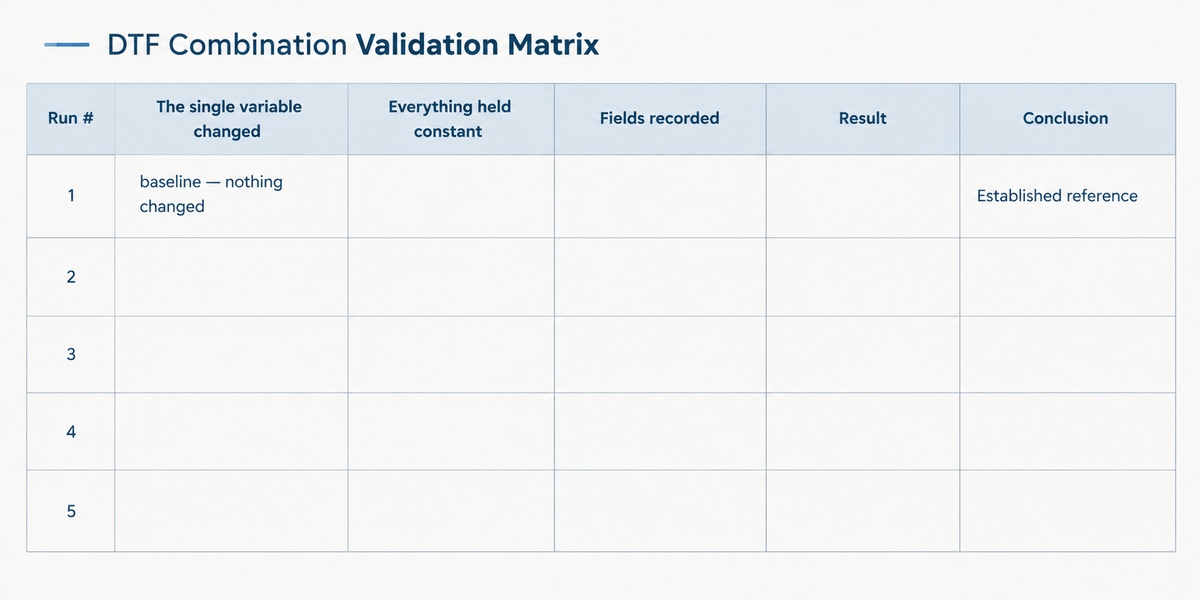
A disciplina está na segunda coluna. Se uma linha tem mais de uma entrada ali, a execução não pode responder à pergunta que você está fazendo a ela. Preencha primeiro a linha de referência com o que você produz hoje — ela é a referência contra a qual cada linha posterior é medida, e é a linha que as pessoas pulam.
O procedimento acima é sintetizado a partir de orientação publicada de compatibilidade e solução de problemas de pó de várias fontes de fornecedores, e não inventado aqui. O que difere entre as fontes é o que registrar e como julgar o resultado, que é por que a matriz existe — é a peça que os fornecedores deixam para você.
As configurações reais podem variar dependendo do filme, do pó, do equipamento, do tecido e de outras variáveis.
O Que o Lado do Filme Pode e Não Pode Fazer a Respeito
Três propriedades do filme fazem parte desta discussão.
Recepção de tinta do revestimento determina onde as gotas caem e com que uniformidade são retidas, o que define quanta pó a impressão pode capturar e com que seletividade. Esta é a propriedade mais diretamente conectada a tudo o que veio acima.
Comportamento antiestático aborda uma falha específica: pó se acumulando nas áreas não impressas do filme. Vale a pena ser preciso sobre o limite, porque esta é uma das propriedades mais frequentemente mal interpretadas numa ficha técnica. Um tratamento antiestático reduz a carga estática na superfície do filme, o que reduz o quanto de pó é retido nas áreas onde não há tinta. O que ele não faz é mudar a pegajosidade da área impressa. Se o pó está falhando em grudar onde o desenho está, o comportamento antiestático não é a variável em jogo — ele age sobre o fundo, não sobre a impressão. Um filme pode ser excelente tanto nisso quanto na captura de pó, mas por mecanismos diferentes, e confundir os dois leva a comprar a solução errada.
Comportamento de liberação determina com que limpeza a base de transporte se separa após a prensagem, que é por que as características de liberação aparecem tanto na lixeira quanto na peça acabada.
O que o lado do filme fundamentalmente não pode fazer é compensar um problema de distribuição ao se pedir mais por ele:
Um ajuste muda quanta tinta o trabalho pede. Ele não pode mudar onde, ou com que uniformidade, essa tinta se assenta.
A densidade da tinta em um RIP é um número aplicado a toda a imagem. Aumentá-la adiciona quantidade em todos os lugares. A uniformidade do revestimento, em contraste, é uma propriedade de distribuição — se a superfície apresenta as mesmas condições na borda esquerda do rolo e na direita, e no início de uma execução e no fim. Se o revestimento varia, a tinta se assenta de forma diferente sobre a mesma imagem, e nenhuma quantidade de densidade de tinta fará uma superfície irregular se comportar como uma regular. Um ajuste de prensa aplica a mesma lógica: mais calor ou mais pressão é uma instrução uniforme para uma situação não uniforme.
É por isso que "é só adicionar mais branco" resolve alguns problemas e fracassa silenciosamente em outros. Isso responde à quantidade. A distribuição tem de ser corrigida na fonte, ou contornada trocando de fornecedores — e a única forma de saber com qual você está lidando é testando do modo descrito acima.
Cada filme carrega uma especificação e um conjunto de capacidades declaradas, e é razoável pedir essas por escrito antes de construir um processo sobre um deles. O que uma especificação pode lhe dar é uma descrição da superfície que a sua tinta está prestes a encontrar. Ela não pode substituir o teste que você roda no seu próprio equipamento, porque o teste é a única coisa que descreve a sua linha. Se você quiser um ponto de referência para avaliar filmes pela construção em vez do marketing, o nosso guia sobre como escolher o melhor filme DTF aborda os critérios em mais detalhe, e a especificação DTF Film Roll mostra como essas propriedades são documentadas para um formato de rolo de produção.
Se você está trabalhando com uma combinação própria e quer um segundo par de olhos no que preencheu — as notas do lote, o arquivo de teste, os resultados que não se comportaram —, envie os detalhes da combinação que você está avaliando e nós o ajudaremos a interpretar o que as execuções estão mostrando. Filme é o que fabricamos e estocamos, e tinta DTF e pó de fusão a quente estão disponíveis para combinar com ele sob pedido, para que uma combinação possa ser montada e testada como um conjunto em vez de adquirida de quatro lugares.
Conclusão
FAQ
Posso usar filme, tinta e pó DTF de marcas diferentes?
Por que o pó gruda no fundo do meu filme em vez de na impressão?
Quanto tempo posso esperar para aplicar o pó depois de imprimir?
O filme antiestático melhora a adesão do pó na própria impressão?
Contacte-nos
Informe-nos os seus requisitos e a nossa equipa responderá dentro de 24 horas.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Impressão DTF em Tecidos Escuros: Isole a Causa Antes de Ajustar as Configurações
Uma impressão desbotada em uma camiseta preta normalmente é tratada em um de dois lugares: na prensa de calor ou nas configurações de tinta branca no RIP.
Transferências DTF para Print on Demand: um Guia de Sourcing para o Vendedor de POD
Existe um momento na vida de quase toda loja de roupas personalizadas em que os números param de bater silenciosamente. Os pedidos chegam, os designs vendem — e o recibo de fulfillment ainda mostra que você está ganhando de cinco a oito dólares em uma camiseta de vinte e cinco dólares.

Qual filme DTF a sua impressora consegue rodar? Alinhando as especificações por classe de máquina
Poucas compras dão errado de forma tão silenciosa quanto um rolo errado de filme DTF. Ele chega na data prevista, enrolado com precisão no seu núcleo, exatamente com a largura que a página do produto anunciava — e não se encaixa na máquina para a qual foi comprado.