¿Película DTF mate o brillante? El término cumple dos funciones

Dos personas piden lo mismo y ninguna de las dos se refiere a eso. Una le pide a su proveedor película DTF mate porque el último lote de transferencias salió más brillante que el mockup de la marca, y quiere que la decoración acabada quede plana y con poco brillo sobre la camiseta. La otra pide película DTF mate por la razón opuesta: su impresora de alimentación por rollo no deja de resbalar con el material brillante, y le han dicho que una película mate se alimenta mejor.
La misma solicitud. Las mismas dos palabras. Dos problemas distintos, con dos soluciones distintas, y ninguno de los dos compradores se confunde sobre lo que quiere: solo sobre a cuál de las dos cosas apunta la palabra.
Ese es todo el problema con mate y brillante en DTF. Cada uno cumple dos funciones a la vez. Una función es describir cómo se fabrica la película. La otra es describir cómo se ve la impresión acabada una vez que está sobre una prenda. No son la misma propiedad, no las determina lo mismo y no se mueven juntas. Una película puede fabricarse mate por ambos lados y aun así producir una impresión que se percibe como brillante; una película puede recubrirse solo por un lado y producir una impresión que se percibe como plana.
Todo lo que se deriva de esa ambigüedad — qué película comprar, qué poner en una ficha técnica, qué prometerle a un cliente — depende de separar primero las dos cosas. Así que por ahí empezamos.
Una palabra, dos funciones
Si despojamos el término de todo lo demás, las dos funciones son fáciles de nombrar.
Función uno — cómo se fabrica la película. Es una descripción de la estructura de recubrimiento de la película portadora de PET: si el lado de impresión lleva solo un recubrimiento absorbente de tinta, o si el reverso también lleva un recubrimiento funcional. En el suministro de DTF, la forma abreviada habitual para una película con tratamiento en ambos lados es una película de doble cara, y — como ese segundo tratamiento suele ser una capa funcional de textura mate — a menudo se la llama doble mate. Una película con recubrimiento solo en el lado de impresión se denomina, en consecuencia, de una sola cara.
Función dos — cómo se ve la impresión acabada. Es una descripción de la superficie de la decoración después de haber sido prensada sobre la prenda. Es una propiedad visual: cuánta luz devuelve la superficie al observador, cómo se percibe el color, cómo se siente la superficie bajo la yema del dedo. Sus láminas producen acabados de poco brillo o reflectantes; la industria habla de ello como mate frente a brillante en el resultado impreso.
Esos son los dos ejes. Ambos son legítimos, ambos se usan constantemente y ambos suelen abreviarse con la misma palabra. Impresos en una página uno junto al otro, nadie los confundiría. Dichos en voz alta en un correo a un proveedor, se derrumban.
Mantenlos separados y el resto de la conversación sobre la película DTF se vuelve más simple, porque ahora puedes preguntar a qué eje corresponde una afirmación dada antes de decidir si se aplica a tu caso.
El eje de fabricación: qué cambia en la línea
El eje de fabricación trata sobre el comportamiento durante la impresión, no sobre la apariencia posterior. La estructura de recubrimiento de una película se manifiesta en cómo se desplaza por la máquina, en cuánta estática acumula y en la fiabilidad con la que se comporta a lo largo de una tirada larga.
El lado de impresión de cualquier película DTF lleva un recubrimiento diseñado para absorber y retener una carga pesada de tinta: eso es lo que permite que una película reciba tinta blanca sin que la tinta se corra. Algunas películas tratan solo ese lado. Otras añaden un segundo recubrimiento funcional al reverso, y esa es la capa a la que la palabra mate suele referirse en el sentido de fabricación. Los proveedores de películas de doble recubrimiento describen esa capa trasera como si cumpliera varias funciones a la vez: reducir la acumulación de estática, dar más agarre a los rodillos de la impresora para que la película se alimente sin resbalar, y evitar que la película se pegue o se adhiera a sí misma mientras permanece en un rollo.
La cuestión de la estática importa más de lo que parece. Cuando una película acumula una carga estática, el polvo termofusible se adhiere a las zonas sin imprimir y puede quedar prensado sobre la prenda como una leve neblina adhesiva: el tipo de defecto que se nota más en las telas oscuras. Un tratamiento antiestático en el reverso lo reduce. En un sistema de alimentación por rollo, ese mismo tratamiento también estabiliza la alimentación, que es de donde venía el segundo comprador del párrafo inicial: lo que quiere no es un aspecto, sino una máquina que deje de resbalar.
La propia guía de selección del sitio cubre este eje con más detalle — la trayectoria de alimentación, el comportamiento estático, la coincidencia de formato —, así que vale la pena leer cómo elegir una película DTF si la fabricación es lo que realmente estás eligiendo. Para este artículo, el punto es más acotado y más importante: cada uno de esos efectos es un efecto de producción. Ninguno de ellos es la apariencia de la impresión acabada. Una película puede fabricarse perfectamente para la alimentación y aun así salir de la prensa con la superficie que produzca el resto del proceso. La fabricación decide cómo se comporta la película. No decide cómo se ve la impresión.
Vale la pena enunciar esa distinción con claridad porque el nombre invita a la conclusión opuesta. Una película "doble mate" suena a una película que produce una impresión mate. No lo es: es una película cuyo reverso lleva un recubrimiento, y ese recubrimiento resulta tener una textura mate. Si lo que te importa es la fabricación del propio lado de impresión, el desajuste es relevante: un taller de alimentación por rodillo y un taller de escritorio pueden acabar comprando la misma descripción por razones distintas, y uno de ellos está comprando el eje equivocado.
Las películas fabricadas para producción con alimentación por rollo suelen venderse exactamente sobre esta base: estructura de recubrimiento y tratamiento del reverso, no aspecto acabado. La gama de DTF Film Roll, por ejemplo, se especifica en torno a una construcción de doble cara mate y antiestática, lo cual es una afirmación sobre cómo se alimenta la película y cómo gestiona la estática, no sobre cómo se fotografiará una transferencia acabada. Ese es el eje donde suelen escribirse las especificaciones de producto, y es la razón por la que leer una ficha técnica de película no te dirá cómo va a verse tu impresión.
El eje de la apariencia: qué determina realmente cómo se ve una impresión
Ahora el segundo eje, que es el que la mayoría de los compradores realmente busca.
Empecemos por lo que mate y brillo significan como descripciones físicas, porque el término es más antiguo que el DTF y se definió mucho antes de que alguien imprimiera una película de transferencia. El brillo es una propiedad óptica de una superficie: describe cuánta luz refleja esa superficie en la dirección especular, similar a un espejo. Una superficie lisa devuelve la luz en un ángulo coincidente y se percibe como brillante; una superficie microscópicamente rugosa dispersa esa luz en muchas direcciones, y el ojo percibe el resultado como mate. Las normas de ensayo lo tratan así: un brillómetro dispara un haz en un ángulo fijo y mide la luz reflejada, y las superficies se clasifican en rangos como brillo alto, semibrillo y mate según cuánta luz vuelve. El mate y el brillo de un recubrimiento industrial describen la microrrugosidad de la superficie, y punto; no designan una familia de productos.
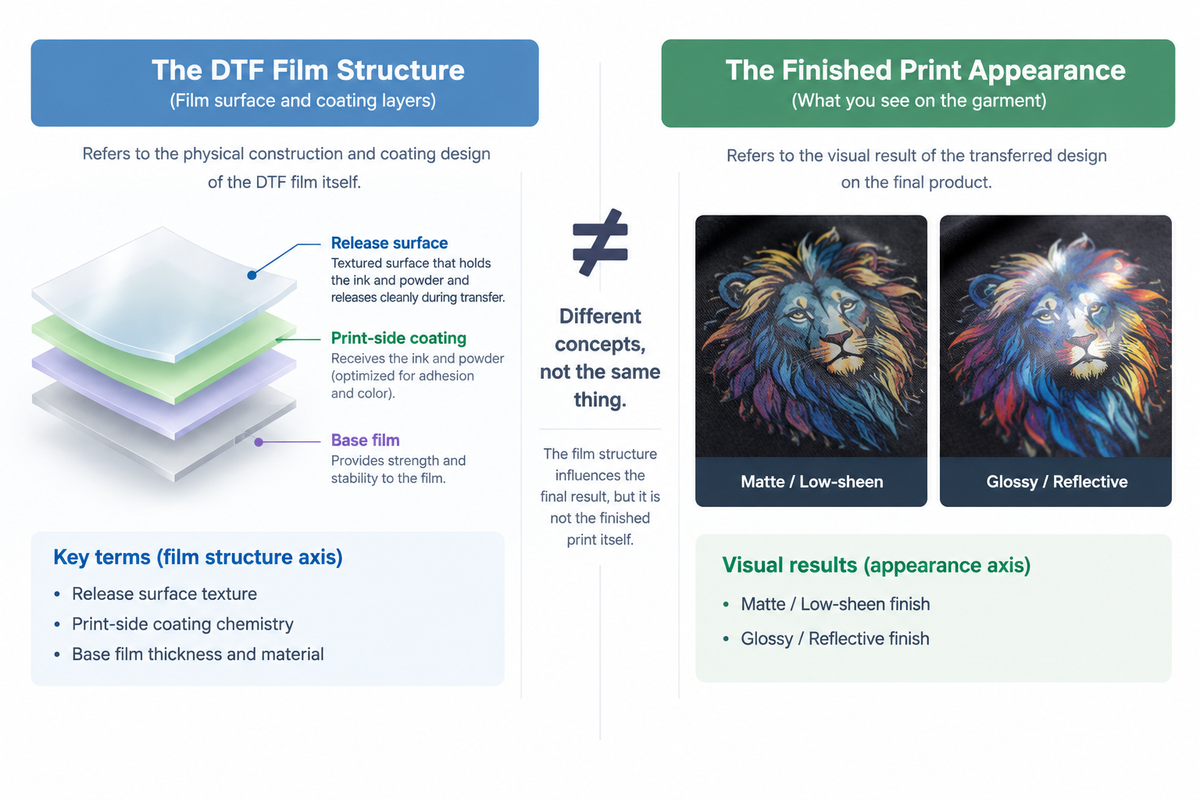
Así que cuando alguien dice que una impresión "se ve brillante", quiere decir que la superficie es lo bastante lisa como para reflejar la luz de forma nítida. Cuando dice que "se ve mate", quiere decir que esa superficie es lo bastante texturizada como para dispersarla. Esa propiedad proviene de la capa superior de la transferencia acabada — la superficie que la luz realmente golpea —, y esa capa no es la película portadora. Cuando la decoración ya está sobre una prenda, la película de PET que la transportaba se ha retirado. Lo que queda es una capa de tinta curada y polvo adhesivo, y su superficie es lo que ve cualquiera que evalúe la impresión.
¿Desempeña la película algún papel? Alguno, y vale la pena conocer el mecanismo, porque es el único puente real entre los dos ejes. Durante la transferencia, la capa de tinta y polvo se fusiona mientras todavía está en contacto con el recubrimiento de liberación de la película. Ese recubrimiento tiene su propia textura superficial a nivel microscópico, y la capa caliente se adapta a ella: una superficie de liberación lisa deja una impresión lisa, y una texturizada deja una impresión texturizada. Es el mismo principio que se describe en la tecnología de liberación de transferencia térmica, donde el brillo de un acabado transferido lo determina lo lisa o texturizada que sea la superficie de liberación contra la que se moldeó: la superficie acabada es, en efecto, la inversa del soporte de liberación. También es la razón por la que los proveedores de medios de transferencia definen un grado mate de recubrimiento de liberación por su microrrugosidad y por cómo dispersa la luz, no por el color ni la tinta que hay debajo.
Así que el lado de la película es real, pero es un solo factor dentro de una sola capa: las pocas micras más externas de una estructura apilada. Y es solo uno de varios elementos que compiten por decidir cómo acaba viéndose la superficie de esa capa.
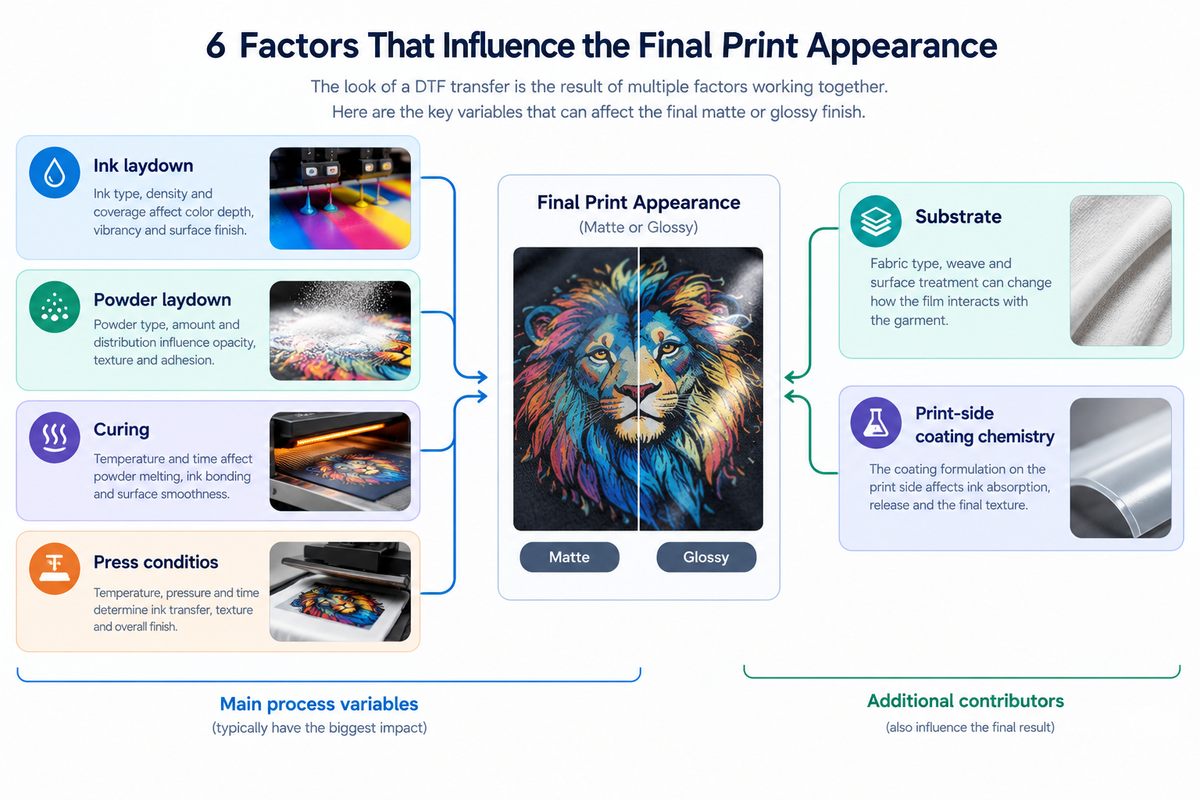
Esto es lo demás que hay en esa pila, más o menos en el orden en que suelen importar:
- Depósito de tinta. Cuánta tinta — sobre todo blanca — se deposita, y con qué uniformidad, cambia el grosor y la regularidad superficial de la capa impresa. Un depósito abundante y desigual produce una superficie más grumosa que dispersa la luz; un depósito ajustado y uniforme se percibe más liso.Depósito de polvo. El polvo adhesivo que queda sobre la tinta húmeda pasa a formar parte de la capa curada. Donde el polvo se aplica de forma desigual o en exceso, la superficie acabada lo refleja.Curado. Un curado insuficiente o excesivo cambia cuán completamente se funde y se nivela el polvo en la tinta. Una capa totalmente fundida queda más plana; una parcialmente curada conserva más de su estructura granular.Condiciones de la prensa. La temperatura, la presión y el tiempo de permanencia remodelan la superficie mientras está blanda. Una prensa más caliente y con más presión alisa la capa; una prensa suave y fría conserva más de la textura con la que llegó.Sustrato. La textura de la tela se transmite hacia arriba. La misma transferencia prensada sobre un tejido fino y sobre un punto abierto grueso no compartirá superficie, porque la capa superior se adapta a lo que hay debajo.Química del recubrimiento del lado de impresión. La formulación del lado de impresión de la película influye en el depósito y en cómo se asienta la tinta sobre él, lo cual es un efecto distinto del de la textura de liberación, y más indirecto.
Si sumamos todo eso, la clasificación honesta es la inversa de lo que sugiere la etiqueta de una película. La fabricación y la textura de liberación son contribuyentes reales, pero se sitúan cerca del final de la lista. Lo que domina cómo se ve una impresión acabada es la tinta, el polvo, el curado y las condiciones de la prensa: el proceso, no la película.
Por eso una película mate de doble cara no produce automáticamente una impresión mate. Tampoco produce automáticamente una impresión más suave, ni más rica. La parte de la palabra que sugeriría lo contrario es la parte que apunta al eje equivocado. La literatura técnica del sector es inusualmente directa al respecto: una nota sobre películas mate de una cara frente a doble cara de un fabricante de equipos DTF lo expresa así: "La diferencia entre mate de una cara y doble cara cambia principalmente cómo se comporta la película al pasar por la producción, no automáticamente cómo se ve la transferencia acabada", y añade que el segundo tratamiento superficial hace que la producción sea más controlable, no que la impresión sea más suave o más brillante. Cualquier apariencia que se derive de ello viene del proceso, a través del mecanismo de conformidad con la liberación descrito antes, no de la etiqueta.
La ventaja práctica: todo lo que realmente decide el aspecto es una variable que controlas en tu propia línea. No tienes que comprar la película correcta para obtener el acabado correcto. Tienes que configurar el proceso para que la contribución de liberación de la película caiga donde tú quieres. Si quieres profundizar en cómo la tinta, el polvo y el recubrimiento de la película actúan entre sí como un solo sistema, esa cadena se trata en la cadena película-tinta-polvo: vale la pena leerlo una vez que tengas ordenados los dos ejes, porque da por sentado que ya sabes cuál estás ajustando.
Por qué se confunden las dos cosas
Nada de esto es una conspiración, y no se trata solo de proveedores imprecisos. Hay una razón estructural evidente por la que los términos se deslizan uno hacia el otro.
La palabra película en DTF está sobrecargada de la misma manera que mate. A veces significa el soporte: la lámina de PET que sostiene la impresión hasta que se prensa. A veces significa el medio recubierto en su conjunto, incluidas las capas funcionales que hacen que se comporte de cierta manera en la línea. Una frase como "usa película mate" puede, por tanto, significar "usa una película cuyo recubrimiento trasero se alimentará mejor" o "usa una película que te dará una impresión de aspecto plano", y la frase no te dice cuál. La mayoría de las descripciones de catálogo están redactadas para cubrir ambas lecturas sin comprometerse, lo cual es un marketing razonable y una especificación poco útil.
Hay una segunda confusión, más acotada, que vale la pena nombrar porque parece un patrón. A menudo se dice que el pelado en caliente produce un acabado más brillante y el pelado en frío uno mate; en efecto, que el momento del pelado decide el aspecto. Hay una razón mecánica por la que existe esta correlación: la capa de liberación de una película debe diseñarse para la ventana de pelado a la que está destinada, las películas fabricadas para pelado en frío suelen usar una capa de liberación con textura mate, y la textura de liberación es la única parte de la película que sí se transfiere a la superficie acabada, como se describió antes. Así que el tipo de pelado y la apariencia están genuinamente relacionados en el mercado tal como se vende realmente.
Pero estar relacionado no es lo mismo que ser causal, y se escribe sobre las dos como si pelado en frío = mate fuera una regla del proceso. No lo es. Es una correlación dentro del catálogo de películas de un solo proveedor. Una película de pelado en frío con un recubrimiento de liberación liso no produciría una impresión mate solo porque se pele en frío, y una película de pelado en caliente con una capa de liberación texturizada no produciría una brillante. Mientras tanto, la propia guía de pelado del sitio considera que el acabado proviene de la superficie de liberación de la película y no de la velocidad de pelado, lo cual es coherente con el mecanismo; pero también encontrarás tablas publicadas en otros sitios que indican la correspondencia directamente, y la lectura honesta es que el sector sostiene dos versiones de esta historia a la vez. Este artículo no va a resolver cuál gana. Lo que importa aquí es más acotado: si alguna vez ves mate usado para significar "pele de esta manera", estás otra vez ante el eje de fabricación, tomado prestado para explicar una afirmación sobre la apariencia. Esa es la confusión en miniatura. El tema del pelado se cubre por completo en pelado en caliente frente a pelado en frío de la película DTF, que es donde corresponde.
Dónde va realmente el estándar de apariencia
Aquí está la decisión a la que conduce todo esto, y no es una elección entre dos películas.
Si la apariencia de una impresión acabada la determinan la tinta, el polvo, el curado y las condiciones de la prensa — con una contribución menor de la textura de liberación —, entonces un estándar de apariencia escrito dentro de una especificación de película está escrito en el lugar equivocado. Una especificación que dice "película mate" especifica un factor que influye en una fracción del resultado y deja sin declarar las variables dominantes. Quien revise el trabajo no tendrá entonces nada con qué compararlo.
El estándar corresponde, en cambio, a tres lugares, y solo uno de ellos tiene que ver con la película:
| Dónde vive el estándar | Qué establece | Por qué va ahí |
|---|---|---|
| Especificación de la película | Estructura del recubrimiento (una o doble cara), tratamiento del reverso, formato y ancho | Esto es lo que la película realmente controla: cómo se comporta. Especifícala para la alimentación y la estática, no para el aspecto. |
| Parámetros del proceso | Depósito de tinta, aplicación de polvo, programa de curado, temperatura, presión y tiempo de permanencia de la prensa | Aquí es donde se decide realmente la apariencia. Un número puede anotarse, repetirse y auditarse. |
| Muestra de aceptación | Una muestra física prensada, aprobada contra una referencia definida | El único artefacto que captura toda la pila de una vez. Es contra lo que un cliente acepta, y contra lo que vuelves a verificar un nuevo lote de película. |
El orden importa. La mayoría de los talleres escribe la primera fila y hereda lo que resulte ser la última. La apariencia que acaban entregando es un accidente de los ajustes de proceso que nadie anotó.
Hay una razón más por la que la primera fila es más corta de lo que la gente espera. Una especificación de película es, por diseño, un documento acotado: puede nombrar una estructura de recubrimiento, un tratamiento del reverso, un ancho y un formato. No puede nombrar la tinta, el polvo, el curado ni la prensa, porque no son propiedades de la película. Si quieres el conjunto completo de opciones de fabricación y formato que un proveedor realmente tiene en stock, las especificaciones completas de película DTF muestran el mismo límite: la especificación te dice cómo se comporta la película y ahí se detiene.
Hay una pequeña prueba práctica que pertenece a esta conversación, porque la variante más común de la confusión es real: cuando una película está tratada por ambos lados, es fácil suponer que se puede distinguir el lado de impresión al tacto, ya que "mate" suena a que debería ser fácil de identificar. No se puede distinguir de forma fiable al tacto, y que ninguno de los dos lados sea mate no significa que cualquiera de ellos sea imprimible. El lado de impresión es el que lleva el recubrimiento absorbente de tinta más grueso — normalmente el más rugoso de los dos —, y una comprobación rápida es pasar una gota de agua por la superficie: el lado de impresión se moja y se extiende, el reverso tratado no la recibe de la misma manera. Si eso falla, el borde de un rollo marcado o una nota en la caja es más rápido que adivinar: las láminas de película DTF dicen lo mismo para el material precortado, donde la cara más rugosa y especialmente recubierta es la que hay que imprimir. Si estás configurando una máquina y no sabes qué lado mira hacia el cabezal, ese es otro artículo: compatibilidad de la película DTF con la impresora cubre la configuración.
Si estás en plena redacción de esa especificación y no sabes con certeza si la película que tienes en stock se comporta como la construcción con la que se vendió, el siguiente paso útil es probar un tramo con tu proceso actual en lugar de confiar en la etiqueta. Una muestra que prenses tú mismo, con tus ajustes, te dirá más sobre la apariencia que vas a entregar que cualquier descripción de catálogo. Si esa es tu situación, la vía práctica es solicitar una muestra, lo que resuelve el lado de la película de la cuestión dentro de tu propio flujo de trabajo en lugar de en una tabla comparativa.
Cuando la elección no existe
Un último límite, porque no todos los talleres se enfrentan alguna vez a la confusión de las dos palabras.
Si usas una sola película en todo tu trabajo — una construcción, un conjunto de parámetros de proceso, una muestra de aceptación —, la ambigüedad nunca muerde. No hay una segunda opción con la que confundir la primera, y el estándar vive donde debe porque solo hay un lugar para escribirlo. Un taller que se ha estandarizado con una sola película mate de doble cara y ha ajustado su proceso en torno a ella ha disuelto el problema en la práctica al negarse a tratar la etiqueta como una decisión.
La confusión llega cuando un taller empieza a manejar más de una película, o empieza a comprar según la descripción verbal de un cliente, o entrega una ficha técnica a un nuevo proveedor. Es entonces cuando una palabra que cumple dos funciones se convierte en un costo real. Hasta entonces, es una definición, no una decisión.
Tres líneas para anotar
Esto no es una decisión entre dos películas. Es una decisión sobre en qué documento vive tu estándar de apariencia.
Así que anota estas tres líneas y colócalas donde tu equipo de producción pueda encontrarlas:
- En la especificación de la película — estructura del recubrimiento, tratamiento del reverso, ancho y formato. Una fila, que describe cómo se comporta la película.En la ficha de proceso — depósito de tinta, aplicación de polvo, programa de curado, temperatura, presión y tiempo de permanencia de la prensa. Esta es la fila que decide el aspecto.En la muestra de aceptación — la referencia prensada contra la que el cliente da su aprobación, y el artefacto con el que se compara cada nuevo lote de película.
Una película llamada mate no promete una impresión mate. Tu proceso sí. Anótalo en el lugar al que le corresponde, y la próxima vez que alguien te pida "película DTF mate", sabrás a cuál de las dos cosas se refiere, y si es siquiera lo que necesita.
FAQ
¿El acabado de la película decide el aspecto de la impresión acabada?
¿La película doble mate imprime más suave o más mate?
Si ambos lados son mates, ¿cómo sé en cuál imprimir?
¿Es mejor el mate que el brillante para prendas oscuras?
¿Dura más en el lavado una película más brillante?
¿Puedo cambiar el aspecto después de prensar?
Contáctenos
Cuéntenos sus requisitos y nuestro equipo le responderá en un plazo de 24 horas.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
¿Se puede usar film DTF en una impresora de sublimación? Respuesta honesta
Ya tienes una impresora de sublimación. Un cliente quiere un estampado vivo sobre una camiseta de algodón negra y quieres saber si el film directo a film (DTF) puede conseguirlo sin una segunda máquina.
Film PET para DTF explicado: estructura, tipos y guía de compra
Casi todas las fichas de film DTF que abre dicen lo mismo en la línea de especificaciones: PET.
Films DTF con purpurina y especiales: tipos, usos y guía de compra
El film DTF con purpurina genera unas 170 búsquedas al mes en EE. UU. El que brilla en la oscuridad le sigue con 90, y el reflectante con 50 (investigación de palabras clave de Lorin Transfer, datos de Google Ads, oct. 2026).