Матовая или глянцевая DTF-плёнка? Один термин выполняет две задачи

Два человека заказывают одно и то же, но вкладывают в это разный смысл. Один просит у поставщика матовую DTF-плёнку, потому что последняя партия трансферов получилась глянцевее, чем макет бренда, и он хочет, чтобы готовая аппликация лежала на футболке ровно и с низким блеском. Другой просит матовую DTF-плёнку по противоположной причине: его рулонный принтер постоянно проскальзывает на глянцевом материале, и ему сказали, что матовая плёнка подаётся лучше.
Один и тот же запрос. Одни и те же два слова. Две разные проблемы с двумя разными решениями, и ни один из покупателей не путается в том, что ему нужно, — только в том, на что указывает это слово.
В этом и заключается вся сложность с матовым и глянцевым в DTF. Каждое из этих слов выполняет сразу две задачи. Одна задача — описать, как изготовлена плёнка. Другая — описать, как выглядит готовый отпечаток, оказавшись на изделии. Это не одно и то же свойство, они определяются не одним и тем же и не изменяются вместе. Плёнка может быть сделана матовой с обеих сторон и всё равно давать отпечаток, который воспринимается как глянцевый; плёнка может иметь покрытие только с одной стороны и давать отпечаток, который воспринимается как матовый.
Всё, что следует из этой неоднозначности, — какую плёнку покупать, что указывать в спецификации, что обещать клиенту, — зависит от того, удастся ли сначала разделить эти две вещи. С этого и начнём.
Одно слово — две задачи
Если разобрать термин по сути, обе задачи легко назвать.
Задача первая — как изготовлена плёнка. Это описание структуры покрытия плёнки-носителя из PET: несёт ли печатная сторона только впитывающее чернила покрытие или же обратная сторона тоже имеет функциональное покрытие. В поставках DTF распространённое сокращение для плёнки с обработкой с обеих сторон — двусторонняя плёнка, и, поскольку вторая обработка обычно представляет собой функциональный слой с матовой текстурой, её часто называют двойная матовая. Плёнка с покрытием только на печатной стороне соответственно называется односторонней.
Задача вторая — как выглядит готовый отпечаток. Это описание поверхности аппликации после того, как её припрессовали к изделию. Это визуальное свойство: сколько света поверхность отражает обратно к наблюдателю, как воспринимается цвет, какая поверхность на ощупь. Готовые отпечатки выходят либо с низким блеском, либо отражающими; в отрасли об этом говорят как о матовом или глянцевом результате печати.
Это две оси. Обе законны, обе используются постоянно, и обе обычно сводят к одному слову. Написанные на странице рядом друг с другом, они никого не запутают. Произнесённые вслух в письме поставщику — они сливаются.
Разделяйте их — и весь остальной разговор о DTF-плёнке станет проще, потому что теперь вы можете спросить, к какой оси относится то или иное утверждение, прежде чем решать, применимо ли оно к вам.
Ось конструкции: что меняется на линии
Ось конструкции — это про поведение во время печати, а не про внешний вид после неё. Структура покрытия плёнки проявляется в том, как она движется через машину, сколько статического заряда накапливает и насколько стабильно ведёт себя на длинных прогонах.
Печатная сторона любой DTF-плёнки несёт покрытие, рассчитанное на то, чтобы впитывать и удерживать большой объём чернил, — именно это позволяет плёнке принимать белые чернила без растекания. Некоторые плёнки обрабатывают только эту сторону. Другие добавляют второе функциональное покрытие на обратную сторону, и именно этот слой обычно имеется в виду под словом матовая в смысле конструкции. Поставщики плёнок с двусторонним покрытием описывают этот обратный слой как выполняющий сразу несколько задач: снижение накопления статики, лучшее сцепление с роликами принтера, чтобы плёнка подавалась без проскальзывания, и предотвращение слипания плёнки с самой собой, пока она находится в рулоне.
Вопрос статики значит больше, чем кажется. Когда на плёнке накапливается статический заряд, порошок горячего расплава прилипает к непропечатанным участкам и может припрессоваться к изделию в виде слабого клеевого налёта — дефект, который хуже всего проявляется на тёмной ткани. Антистатическая обработка обратной стороны это уменьшает. В рулонной системе та же обработка ещё и стабилизирует подачу — именно это имел в виду второй покупатель из первого абзаца: ему нужен не внешний вид, а машина, которая перестаёт проскальзывать.
Собственные рекомендации по выбору на сайте рассматривают эту ось подробнее — путь подачи, поведение статики, соответствие форматов, — поэтому стоит прочитать как выбрать DTF-плёнку, если вы на самом деле выбираете именно конструкцию. Для этой статьи вывод уже и важнее: все эти эффекты — производственные. Ни один из них не является внешним видом готового отпечатка. Плёнка может быть идеально сделана для подачи и всё равно выйти из-под пресса с той поверхностью, которую даёт остальной процесс. Конструкция определяет, как плёнка проходит. Она не определяет, как выглядит отпечаток.
Это различие стоит сформулировать прямо, потому что название подталкивает к обратному выводу. Плёнка «двойная матовая» звучит как плёнка, которая даёт матовый отпечаток. Это не так: это плёнка, обратная сторона которой несёт покрытие, и это покрытие имеет матовую текстуру. Если вам важна именно конструкция печатной стороны, несоответствие существенно: рулонный цех и настольный цех могут купить по одному и тому же описанию по разным причинам, и один из них покупает не ту ось.
Плёнки, созданные для рулонного производства, обычно продаются именно на этом основании — структура покрытия и обработка обратной стороны, а не готовый вид. Ассортимент DTF-плёнка в рулоне, например, специфицирован вокруг двусторонней матовой антистатической конструкции, а это утверждение о том, как плёнка подаётся и управляет статикой, а не о том, как готовая аппликация будет смотреться на снимке. Именно по этой оси обычно пишутся спецификации продуктов, и поэтому чтение спецификации плёнки не скажет вам, как будет выглядеть ваш отпечаток.
Ось внешнего вида: что на самом деле определяет вид отпечатка
Теперь вторая ось — та, ради которой большинство покупателей на самом деле и выбирает.
Начнём с того, что означают матовый и глянцевый как физические описания, потому что этот термин старше DTF и был определён задолго до того, как кто-либо напечатал трансферную плёнку. Глянец — это оптическое свойство поверхности: он описывает, сколько света поверхность отражает обратно в зеркальном, направленном направлении. Гладкая поверхность отражает свет под соответствующим углом и воспринимается как глянцевая; микроскопически шероховатая поверхность рассеивает этот свет во многих направлениях, и глаз воспринимает результат как матовый. Стандарты испытаний трактуют это именно так: глянцемер посылает луч под фиксированным углом и измеряет отражённый свет, а поверхности классифицируют по диапазонам — например, высокий глянец, полуглянец и матовый — в зависимости от того, сколько света возвращается. Матовость и глянец промышленного покрытия описывают микрошероховатость поверхности — вот и всё; это не название семейства продуктов.
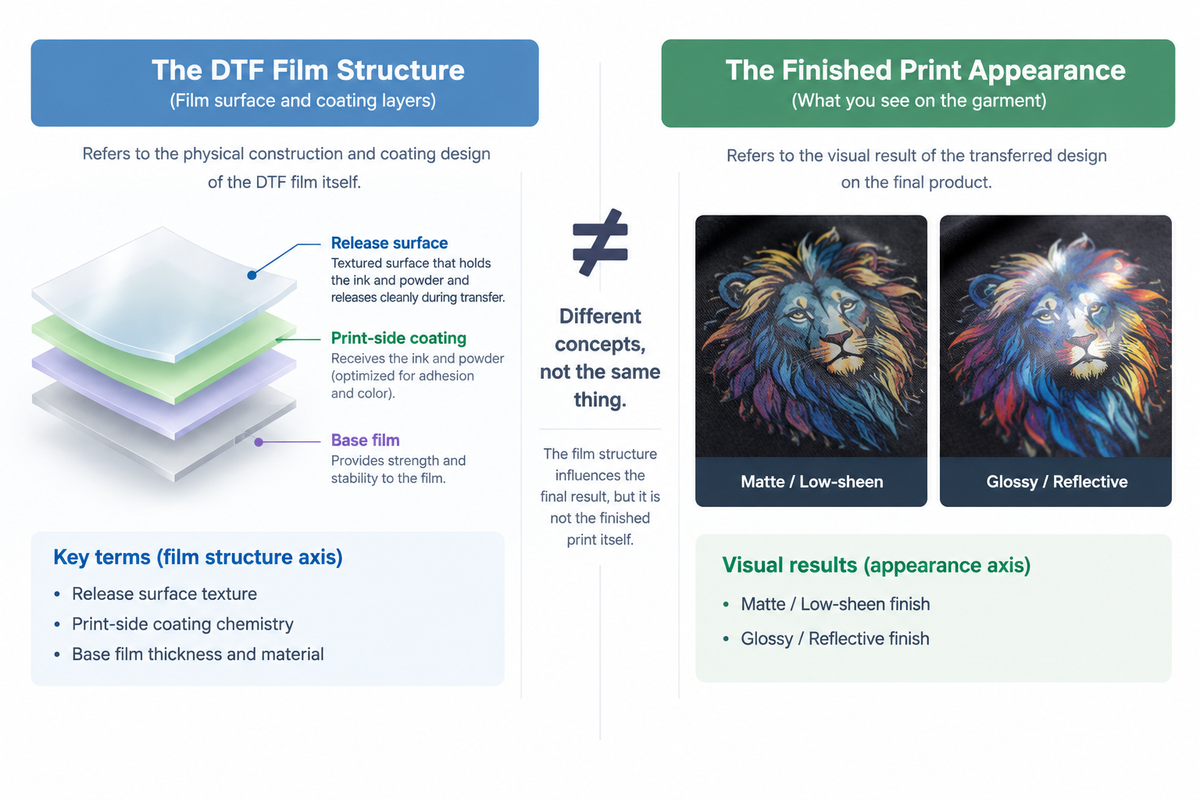
Так что когда кто-то говорит, что отпечаток «выглядит глянцевым», он имеет в виду, что поверхность достаточно гладкая, чтобы чисто отражать свет. Когда говорят «выглядит матовым» — что поверхность достаточно шероховата, чтобы его рассеивать. Это свойство исходит от верхнего слоя готовой аппликации — той поверхности, на которую свет и попадает, — а этот слой не является плёнкой-носителем. К моменту, когда аппликация оказывается на изделии, PET-плёнка, которая её несла, уже удалена. Остаётся слой из отверждённых чернил и клеевого порошка, и его поверхность — это то, на что смотрит любой, кто оценивает отпечаток.
Играет ли плёнка вообще какую-то роль? Некоторую — и механизм стоит знать, потому что это единственный настоящий мост между двумя осями. Во время переноса слой чернил и порошка сплавляется, пока ещё соприкасается с разделительным покрытием плёнки. У этого покрытия есть собственная текстура поверхности на микроскопическом уровне, и горячий слой повторяет её: гладкая разделительная поверхность оставляет гладкий отпечаток, текстурированная — текстурированный. Это тот же принцип, что описан в технологии разделительных покрытий для термопереноса, где глянец перенесённой отделки задаётся тем, насколько гладкой или текстурированной была разделительная поверхность, с которой её формовали, — готовая поверхность фактически является обратным оттиском разделительного полотна. Именно поэтому поставщики материалов для переноса определяют матовый класс разделительного покрытия по его микрошероховатости и по тому, как оно рассеивает свет, а не по цвету или чернилам под ним.
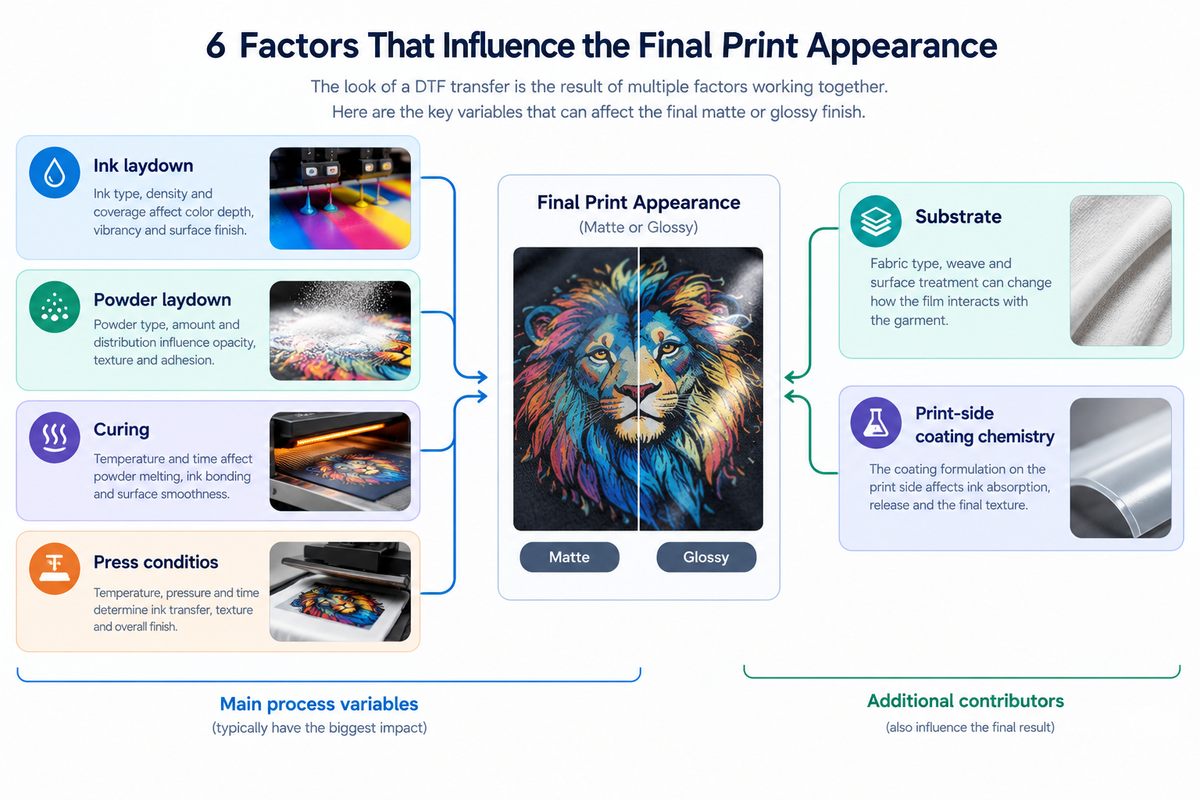
Итак, сторона плёнки реальна, но это лишь один входной фактор для одного слоя — самых внешних нескольких микрон многослойной структуры. И это лишь один из нескольких факторов, конкурирующих за то, каким в итоге будет вид поверхности этого слоя.
Вот что ещё входит в этот стек, примерно в порядке их значимости:
- Нанесение чернил. Сколько чернил — особенно белых — наносится и насколько равномерно, меняет толщину и регулярность поверхности печатного слоя. Обильное неравномерное нанесение даёт более бугристую поверхность, рассеивающую свет; ровное, однородное нанесение воспринимается как более гладкое.Нанесение порошка. Клеевой порошок, который ложится поверх влажных чернил, становится частью отверждённого слоя. Там, где порошок нанесён неравномерно или в избытке, это отражается на готовой поверхности.Отверждение. Недостаточное или чрезмерное отверждение меняет то, насколько полно порошок плавится и разравнивается в чернилах. Полностью расплавленный слой лежит ровнее; частично отверждённый сохраняет больше зернистой структуры.Условия прессования. Температура, давление и время выдержки формируют поверхность, пока она мягкая. Более горячий и сильный пресс разглаживает слой; лёгкий и прохладный пресс сохраняет больше той текстуры, с которой слой пришёл.Основа. Текстура ткани передаётся вверх. Одна и та же аппликация, припрессованная к тонкому тканому полотну и к грубому крупноячеистому трикотажу, не будет иметь одинаковой поверхности, потому что верхний слой повторяет то, что под ним.Химия покрытия печатной стороны. Состав покрытия плёнки на печатной стороне влияет на нанесение и на то, как чернила ложатся на неё, — это иной эффект, нежели текстура разделительного слоя, и более косвенный.
Сложите всё это — и честный рейтинг окажется обратным тому, что подразумевает этикетка плёнки. Конструкция и текстура разделительного слоя действительно вносят вклад, но находятся ближе к концу списка. То, что в первую очередь определяет вид готового отпечатка, — это чернила, порошок, отверждение и условия прессования, то есть процесс, а не плёнка.
Именно поэтому двусторонняя матовая плёнка не даёт автоматически матовый отпечаток. Она также не даёт автоматически более мягкий или более насыщенный отпечаток. Та часть слова, что наводит на обратную мысль, и указывает не на ту ось. Техническая отраслевая литература говорит об этом на удивление прямо: замечание производителя оборудования для DTF об односторонних и двусторонних матовых плёнках формулирует это так: «Односторонняя против двусторонней матовой плёнки в первую очередь меняет то, как плёнка ведёт себя в процессе производства, а не то, как автоматически выглядит готовая аппликация», и далее говорится, что вторая обработка поверхности делает производство более контролируемым, а не отпечаток более мягким или блестящим. Любой внешний вид, который из этого следует, исходит от процесса через описанный выше механизм соответствия разделительному слою, а не от этикетки.
Практический плюс: всё, что действительно определяет внешний вид, — это переменные, которыми вы управляете на своей собственной линии. Вам не нужно купить «правильную» плёнку, чтобы получить нужную отделку. Нужно настроить процесс так, чтобы вклад разделительного слоя плёнки оказался там, где вы хотите. Если хотите глубже разобраться, как чернила, порошок и покрытие плёнки действуют друг на друга как единая система, эта цепочка разобрана в статье цепочка «плёнка — чернила — порошок» — стоит прочитать, когда вы уже разобрались с двумя осями, потому что она предполагает, что вы знаете, какую из них настраиваете.
Почему их путают
Всё это не заговор, и дело не только в неточных поставщиках. Есть простая структурная причина, по которой эти термины скользят друг в друга.
Слово «плёнка» в DTF перегружено так же, как и «матовая». Иногда оно означает носитель — PET-лист, который удерживает отпечаток до прессования. Иногда — носитель с покрытием в целом, включая функциональные слои, которые заставляют его вести себя определённым образом на линии. Поэтому фраза «используйте матовую плёнку» может означать «используйте плёнку, обратное покрытие которой будет лучше подаваться» или «используйте плёнку, которая даст вам отпечаток с матовым видом», и сама фраза не говорит, что именно имеется в виду. Большинство описаний в каталогах написаны так, чтобы охватить оба прочтения, не связывая себя обязательством, — это разумный маркетинг и бесполезная спецификация.
Есть и вторая, более узкая путаница, которую стоит назвать, потому что она выглядит как закономерность. Часто говорят, что горячее отделение даёт более глянцевую отделку, а холодное — матовую, то есть что момент отделения определяет внешний вид. У этой корреляции есть механическая причина: разделительный слой плёнки должен быть рассчитан на то окно отделения, для которого он предназначен; плёнки, созданные для холодного отделения, обычно используют разделительный слой с матовой текстурой, а текстура разделительного слоя — это та единственная часть плёнки, которая, как описано выше, действительно переносится в готовую поверхность. Так что тип отделения и внешний вид действительно связаны на рынке в его нынешнем виде.
Но связанность — не то же самое, что причинность, а об этих двух пишут так, будто «холодное отделение = матовый» — правило процесса. Это не так. Это корреляция внутри каталога плёнок одного поставщика. Плёнка для холодного отделения с гладким разделительным покрытием не даст матовый отпечаток только потому, что отделяется холодной, а плёнка для горячего отделения с текстурированным разделительным слоем не даст глянцевый. При этом собственные рекомендации сайта по отделению трактуют отделку как исходящую от разделительной поверхности плёнки, а не от скорости отделения, что согласуется с механизмом, — но вы также найдёте в других местах опубликованные таблицы, где это соответствие указано напрямую, и честный вывод таков: отрасль несёт две версии этой истории одновременно. Эта статья не собирается решать, какая из них победит. Здесь важно более узкое: если вы когда-нибудь увидите, что «матовая» используется в значении «отделяйте так», вы снова смотрите на ось конструкции, позаимствованную для объяснения утверждения о внешнем виде. Это путаница в миниатюре. Тема отделения полностью раскрыта в статье горячее и холодное отделение DTF-плёнки, где ей и место.
Где на самом деле должен находиться стандарт внешнего вида
Вот решение, к которому всё это ведёт, и это не выбор между двумя плёнками.
Если внешний вид готового отпечатка задаётся чернилами, порошком, отверждением и условиями прессования — при меньшем вкладе текстуры разделительного слоя, — то стандарт внешнего вида, вписанный в спецификацию плёнки, вписан не туда. Спецификация, где сказано «матовая плёнка», задаёт входной параметр, влияющий лишь на долю результата, и оставляет главные переменные неуказанными. Тогда тому, кто проверяет работу, не с чем сверяться.
Стандарт должен находиться в трёх местах, и только одно из них касается плёнки:
| Где находится стандарт | Что он указывает | Почему именно там |
|---|---|---|
| Спецификация плёнки | Структура покрытия (одно- или двусторонняя), обработка обратной стороны, формат и ширина | Это то, чем плёнка действительно управляет: как она проходит. Задавайте её для подачи и статики, а не для внешнего вида. |
| Параметры процесса | Нанесение чернил, нанесение порошка, режим отверждения, температура прессования, давление и выдержка | Именно здесь на самом деле определяется внешний вид. Число можно записать, повторить и проверить. |
| Приёмочный образец | Физический припрессованный образец, утверждённый относительно заданного эталона | Единственный артефакт, который охватывает весь стек сразу. Это то, относительно чего клиент принимает работу и относительно чего вы перепроверяете новую партию плёнки. |
Порядок важен. Большинство цехов записывают первую строку и наследуют то, что случайно оказывается в последней. Внешний вид, который они в итоге отгружают, — случайность настроек процесса, которые никто не записал.
Есть ещё одна причина, по которой первая строка короче, чем ожидают. Спецификация плёнки по своему замыслу — узкий документ: она может назвать структуру покрытия, обработку обратной стороны, ширину и формат. Она не может назвать чернила, порошок, отверждение или пресс, потому что это не свойства плёнки. Если вам нужен полный набор вариантов конструкции и форматов, которые поставщик действительно держит на складе, полные спецификации DTF-плёнки показывают тот же предел: спецификация говорит, как ведёт себя плёнка, и на этом останавливается.
В этот разговор стоит включить один небольшой практический тест, потому что самый распространённый вариант путаницы — вполне реальный: когда плёнка обработана с обеих сторон, легко предположить, что печатную сторону можно определить на ощупь, ведь «матовая» звучит так, будто её легко распознать. Надёжно определить на ощупь нельзя, и то, что обе стороны матовые, не значит, что на любой из них можно печатать. Печатная сторона — та, что несёт более плотное впитывающее чернила покрытие, обычно более шероховатая из двух, — и быстрая проверка состоит в том, чтобы провести каплю воды по поверхности: печатная сторона смачивается и растекается, обработанная обратная сторона так её не принимает. Если это не помогает, край маркированного рулона или пометка на коробке быстрее, чем догадки, — листы DTF-плёнки говорят то же самое для нарезанного материала, где печатать следует на более шероховатой, специально покрытой стороне. Если вы настраиваете машину и не уверены, какая сторона обращена к печатающей головке, это другая статья — совместимость DTF-плёнки и принтера охватывает настройку.
Если вы как раз пишете эту спецификацию и не уверены, ведёт ли себя имеющаяся у вас на складе плёнка так, как заявлено в её конструкции, полезный следующий шаг — протестировать участок в вашем текущем процессе, а не доверять этикетке. Образец, который вы припрессуете сами на своих настройках, расскажет о внешнем виде, который вы отгрузите, больше, чем любое описание в каталоге. Если это ваш случай, практический путь — запросить образец, что решает вопрос со стороны плёнки в вашем собственном рабочем процессе, а не в таблице сравнения.
Когда выбора не существует
И последняя граница: ведь не каждый цех вообще сталкивается с путаницей этих двух слов.
Если вы используете одну плёнку для всей работы — одна конструкция, один набор параметров процесса, один приёмочный образец, — то эта неоднозначность никогда не укусит. Нет второго варианта, с которым можно спутать первый, и стандарт находится там, где и должен, потому что есть только одно место, куда его записать. Цех, который стандартизировался на одной двусторонней матовой плёнке и настроил вокруг неё процесс, фактически растворил проблему, отказавшись считать этикетку решением.
Путаница появляется, когда цех начинает держать больше одной плёнки, или покупать по словесному описанию клиента, или передавать спецификацию новому поставщику. Вот тогда слово, выполняющее две задачи, становится реальной статьёй затрат. До этого оно — определение, а не решение.
Три строки, которые нужно записать
Это не решение между двумя плёнками. Это решение о том, в каком документе живёт ваш стандарт внешнего вида.
Итак, запишите эти три строки и разместите их там, где ваша производственная команда сможет их найти:
- В спецификации плёнки — структура покрытия, обработка обратной стороны, ширина и формат. Одна строка, описывающая, как плёнка проходит.В карте процесса — нанесение чернил, нанесение порошка, режим отверждения, температура прессования, давление и выдержка. Именно эта строка определяет внешний вид.В приёмочном образце — припрессованный эталон, относительно которого клиент утверждает работу, и артефакт, с которым сравнивают каждую новую партию плёнки.
Плёнка, названная матовой, не обещает матовый отпечаток. Это делает ваш процесс. Запишите его там, где ему и место, — и в следующий раз, когда кто-то попросит у вас «матовую DTF-плёнку», вы будете знать, какое из двух они имеют в виду и нужно ли им вообще именно это.
FAQ
Определяет ли отделка плёнки внешний вид готового отпечатка?
Двусторонняя матовая плёнка печатает мягче или матовее?
Если обе стороны матовые, как понять, на какой стороне печатать?
Матовый лучше глянцевого для тёмных изделий?
Более глянцевая плёнка дольше держится при стирке?
Можно ли изменить внешний вид после прессования?
Свяжитесь с нами
Сообщите нам ваши требования, и наша команда ответит в течение 24 часов.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Можно ли использовать DTF-пленку в сублимационном принтере? Честный ответ
У вас уже есть сублимационный принтер. Клиент хочет получить яркую печать на черной хлопковой футболке, и вы хотите понять, можно ли добиться этого с помощью пленки direct-to-film (DTF), не покупая вторую машину.
DTF PET-плёнка: структура, виды и руководство по выбору
Почти в каждом описании DTF-плёнки в строке характеристик указано одно и то же: PET.
Глиттерные и специальные DTF-пленки: виды, применение и руководство по покупке
Глиттерная DTF-пленка набирает около 170 поисковых запросов в месяц в США. За ней следуют светящаяся в темноте — 90 и светоотражающая — 50 (исследование ключевых слов Lorin Transfer, данные Google Ads, октябрь 2026 г.).