Filme DTF Fosco ou Brilhante? O Termo Está Fazendo Dois Trabalhos

Duas pessoas pedem a mesma coisa e nenhuma delas quer dizer isso. Uma pede ao fornecedor filme DTF fosco porque o último lote de transferências saiu mais brilhante do que o mockup da marca, e ela quer que a decoração final fique plana e com pouco brilho na camiseta. A outra pede filme DTF fosco pelo motivo oposto: sua impressora de alimentação por rolo vive escorregando em mídia brilhante, e lhe disseram que um filme fosco se alimenta melhor.
Mesmo pedido. As mesmas duas palavras. Dois problemas diferentes, com duas soluções diferentes, e nenhum dos compradores está confuso sobre o que quer — apenas sobre a qual dessas coisas a palavra se refere.
É aí que está todo o problema com fosco e brilhante no DTF. Cada um deles faz dois trabalhos ao mesmo tempo. Um trabalho é descrever como o filme é fabricado. O outro é descrever como a impressão final fica depois de aplicada na peça. Não são a mesma propriedade, não são decididos pela mesma coisa e não andam juntos. Um filme pode ser fabricado fosco nos dois lados e ainda assim produzir uma impressão que parece brilhante; um filme pode ser revestido em apenas um lado e produzir uma impressão que parece plana.
Tudo o que vem depois dessa ambiguidade — qual filme comprar, o que colocar numa ficha técnica, o que prometer a um cliente — depende de primeiro separar as duas coisas. Então é por aí que começamos.
Uma palavra, dois trabalhos
Se desmontarmos o termo, os dois trabalhos são fáceis de nomear.
Trabalho um — como o filme é construído. É uma descrição da estrutura de revestimento do filme-suporte de PET: se o lado de impressão leva apenas um revestimento absorvente de tinta, ou se o verso também leva um revestimento funcional. No mercado de DTF, a forma abreviada comum para um filme com tratamento nos dois lados é filme dupla face e — como esse segundo tratamento costuma ser uma camada funcional de textura fosca — ele frequentemente é chamado de duplo fosco. Um filme com revestimento apenas no lado de impressão é chamado, por correspondência, de face única.
Trabalho dois — como a impressão final se parece. É uma descrição da superfície da decoração depois de prensada na peça. É uma propriedade visual: quanta luz a superfície devolve ao observador, como a cor se apresenta, como a superfície se sente sob a ponta do dedo. O resultado pode apresentar acabamento de pouco brilho ou refletivo; o setor fala disso como fosco versus brilhante no resultado impresso.
Esses são os dois eixos. Ambos são legítimos, ambos são usados o tempo todo e ambos costumam ser reduzidos à mesma palavra. Escritos um ao lado do outro numa página, ninguém os confundiria. Ditados em voz alta num e-mail ao fornecedor, eles se colapsam.
Mantenha-os separados e o resto da conversa sobre filme DTF fica mais simples, porque agora você pode perguntar em qual eixo uma dada afirmação está antes de decidir se ela se aplica a você.
O eixo da construção: o que muda na linha
O eixo da construção trata do comportamento durante a impressão, não da aparência depois. A estrutura de revestimento de um filme aparece em como ele se movimenta pela máquina, em quanta estática ele carrega e em quão confiável ele se comporta ao longo de uma produção longa.
O lado de impressão de qualquer filme DTF leva um revestimento projetado para absorver e reter uma carga pesada de tinta — é isso que permite ao filme receber tinta branca sem que a tinta escorra. Alguns filmes tratam apenas esse lado. Outros acrescentam um segundo revestimento funcional ao verso, e é a essa camada que a palavra fosco costuma se referir no sentido de construção. Fornecedores de filmes de revestimento duplo descrevem essa camada de verso como fazendo vários trabalhos ao mesmo tempo: reduzir o acúmulo de estática, dar mais aderência aos roletes da impressora para que o filme se alimente sem escorregar e impedir que o filme bloqueie ou grude em si mesmo enquanto fica no rolo.
A questão da estática importa mais do que parece. Quando um filme acumula carga estática, o pó hot-melt gruda nas áreas não impressas e pode ser prensado na peça como uma leve névoa de adesivo — o tipo de defeito que aparece pior em tecido escuro. Um tratamento antiestático no verso reduz isso. Num sistema de alimentação por rolo, o mesmo tratamento também estabiliza a alimentação, que é de onde vinha o segundo comprador do parágrafo de abertura: o que ele quer não é uma aparência, é uma máquina que pare de escorregar.
O próprio guia de seleção do site cobre esse eixo com mais profundidade — o caminho de alimentação, o comportamento da estática, a compatibilidade de formatos —, por isso vale a pena ler como escolher um filme DTF se a construção for de fato o que você está escolhendo. Para este artigo, o ponto é mais estreito e mais importante: cada um desses efeitos é um efeito de produção. Nenhum deles é a aparência da impressão final. Um filme pode ser construído perfeitamente para alimentar e ainda sair da prensa com qualquer superfície que o restante do processo produzir. A construção decide como o filme roda. Não decide como a impressão se parece.
Vale enunciar essa distinção com clareza porque a nomenclatura convida à conclusão oposta. Um filme "duplo fosco" soa como um filme que produz uma impressão fosca. Não é — é um filme cujo verso leva um revestimento, e esse revestimento por acaso tem textura fosca. Se o que importa para você é a própria construção do lado de impressão, a incompatibilidade importa: uma oficina de alimentação por rolo e uma oficina de bancada podem acabar comprando a mesma descrição por motivos diferentes, e uma delas está comprando o eixo errado.
Filmes construídos para produção de alimentação por rolo geralmente são vendidos exatamente com base nisso — estrutura de revestimento e tratamento do verso, não aparência final. A linha Rolo de Filme DTF, por exemplo, é especificada em torno de uma construção dupla face fosca e antiestática, o que é uma afirmação sobre como o filme se alimenta e administra a estática, não sobre como uma transferência final vai sair em foto. Esse é o eixo em que as especificações de produto costumam ser escritas, e é por isso que ler a ficha técnica de um filme não lhe dirá como sua impressão vai ficar.
O eixo da aparência: o que realmente faz uma impressão parecer como parece
Agora o segundo eixo, que é o que a maioria dos compradores de fato procura.
Comece pelo que fosco e brilhante significam como descrições físicas, porque o termo é mais antigo que o DTF e foi definido muito antes de alguém imprimir um filme de transferência. O brilho é uma propriedade óptica de uma superfície: descreve quanta luz essa superfície reflete de volta na direção especular, semelhante a um espelho. Uma superfície lisa devolve a luz num ângulo correspondente e é lida como brilhante; uma superfície microscopicamente rugosa espalha essa luz em muitas direções, e o olho lê o resultado como fosco. As normas de ensaio tratam disso assim — um medidor de brilho (glossmeter) dispara um feixe num ângulo fixo e mede a luz refletida, e as superfícies são classificadas em faixas como alto brilho, semibrilho e fosco conforme a quantidade que retorna. O fosco e o brilhante de um revestimento industrial descrevem a microrrugosidade da superfície, ponto final; não nomeiam uma família de produtos.
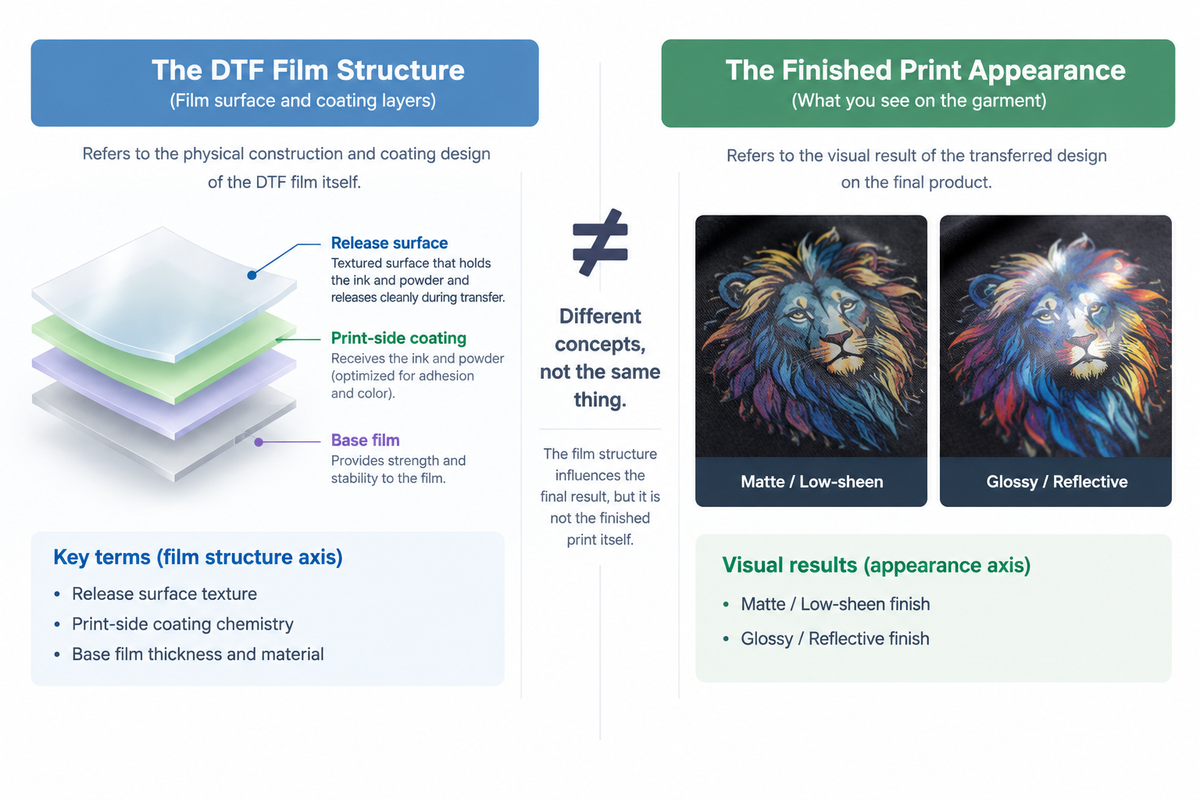
Então, quando alguém diz que uma impressão "parece brilhante", quer dizer que a superfície é lisa o suficiente para refletir a luz de forma limpa. Quando diz que "parece fosca", quer dizer que essa superfície é texturizada o suficiente para espalhá-la. Essa propriedade vem da camada superior da transferência final — a superfície que a luz de fato atinge — e essa camada não é o filme-suporte. Quando a decoração já está na peça, o filme de PET que a carregava já foi destacado. O que resta é uma camada feita de tinta curada e pó adesivo, e a superfície dela é o que qualquer um que avalie a impressão está olhando.
O filme desempenha algum papel, afinal? Algum — e vale conhecer o mecanismo, porque é a única ponte real entre os dois eixos. Durante a transferência, a camada de tinta e pó é fundida enquanto ainda está em contato com o revestimento de liberação do filme. Esse revestimento tem sua própria textura superficial em nível microscópico, e a camada quente se conforma a ela: uma superfície de liberação lisa deixa uma impressão lisa, uma texturizada deixa uma impressão texturizada. É o mesmo princípio descrito na tecnologia de liberação de transferência térmica, em que o brilho de um acabamento transferido é definido por quão lisa ou quão texturizada é a superfície de liberação contra a qual ele foi moldado — a superfície final é, na prática, o inverso da manta de liberação. É também por isso que os fornecedores de mídia de transferência definem um grau fosco de revestimento de liberação pela sua microrrugosidade e por como ele espalha a luz, não pela cor ou pela tinta por baixo.
Portanto, o lado do filme é real, mas é um insumo entre vários para uma única camada — os poucos mícrons mais externos de uma estrutura empilhada. E é apenas uma entre várias coisas que competem para decidir como a superfície dessa camada vai acabar parecendo.
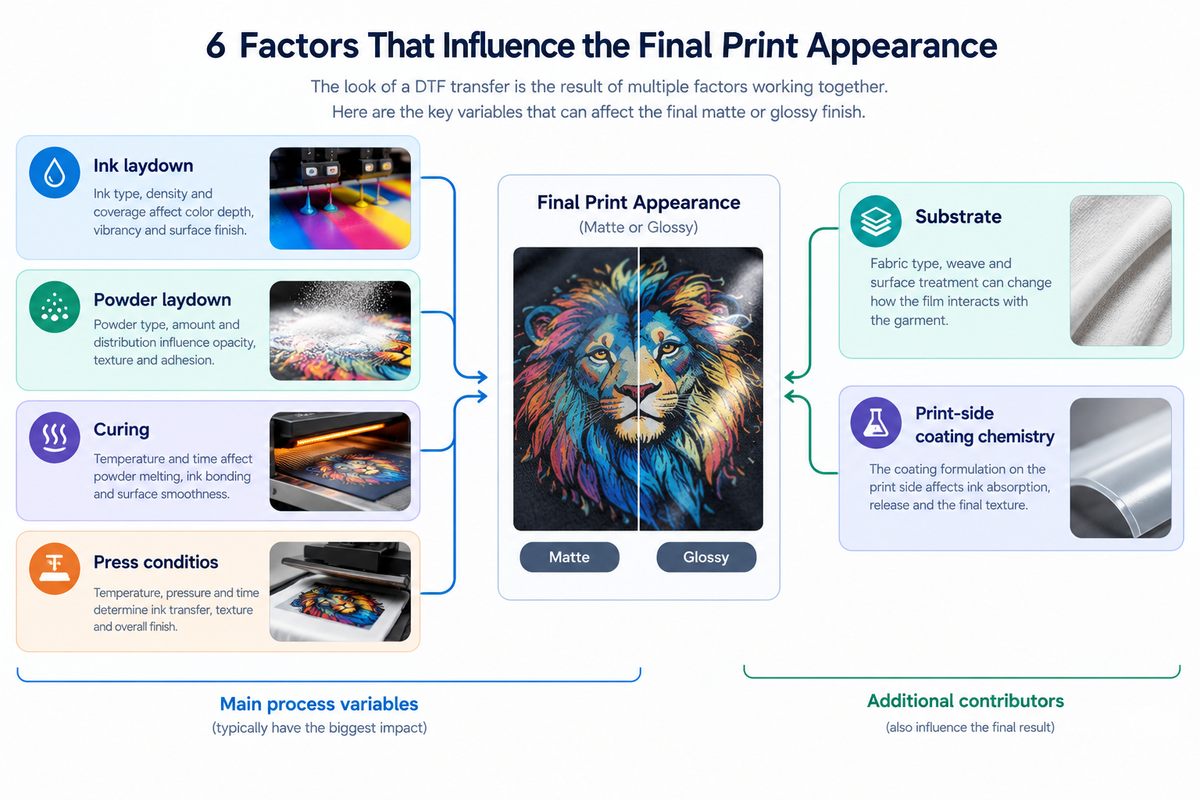
Aqui está o que mais existe nessa pilha, mais ou menos na ordem em que costumam importar:
- Deposição de tinta. Quanta tinta — especialmente branca — é aplicada, e com que uniformidade, altera a espessura e a regularidade superficial da camada impressa. Uma deposição pesada e irregular produz uma superfície mais grumosa que espalha a luz; uma deposição compacta e uniforme parece mais lisa.Deposição de pó. O pó adesivo que fica sobre a tinta úmida passa a fazer parte da camada curada. Onde o pó é aplicado de forma irregular ou em excesso, a superfície final reflete isso.Cura. Curar de menos ou de mais altera o quão completamente o pó derrete e se nivela na tinta. Uma camada totalmente derretida fica mais plana; uma parcialmente curada mantém mais da sua estrutura granular.Condições de prensagem. Temperatura, pressão e tempo de permanência remodelam a superfície enquanto ela está mole. Uma prensagem mais quente e mais forte alisa a camada; uma prensagem leve e fria preserva mais da textura com que ela chegou.Substrato. A textura do tecido se transmite para cima. A mesma transferência prensada sobre uma tela fina e sobre um tricô aberto e grosso não terão a mesma superfície, porque a camada acima se conforma ao que está embaixo.Química do revestimento do lado de impressão. A formulação do lado de impressão do filme influencia a deposição e como a tinta se assenta nele, o que é um efeito diferente da textura de liberação, e mais indireto.
Somando tudo, a classificação honesta é o inverso do que um rótulo de filme sugere. A construção e a textura de liberação são contribuintes reais, mas ficam perto do fim da lista. O que domina a aparência de uma impressão final são a tinta, o pó, a cura e as condições de prensagem — o processo, não o filme.
É por isso que um filme fosco dupla face não produz automaticamente uma impressão fosca. Também não produz automaticamente uma impressão mais macia, nem mais rica. A parte da palavra que sugeriria o contrário é justamente a parte que aponta para o eixo errado. A literatura técnica do setor sobre isso é incomumente direta — uma nota sobre filmes foscos de face única versus dupla, de um fabricante de equipamentos DTF, diz: "Fosco único vs. duplo muda principalmente como o filme se comporta ao passar pela produção — não automaticamente como a transferência final se parece", e prossegue dizendo que o segundo tratamento de superfície torna a produção mais controlável, e não a impressão mais macia ou mais brilhante. Qualquer aparência que decorra disso vem do processo, por meio do mecanismo de conformação à liberação descrito acima, e não do rótulo.
O lado prático positivo: tudo o que de fato decide a aparência é uma variável que você controla na sua própria linha. Você não precisa comprar o filme certo para obter o acabamento certo. Você precisa ajustar o processo para que a contribuição de liberação do filme caia onde você quer. Se quiser se aprofundar em como a tinta, o pó e o revestimento do filme agem uns sobre os outros como um único sistema, essa cadeia é abordada em a cadeia filme-tinta-pó — vale a leitura depois de organizar os dois eixos, porque ela pressupõe que você já sabe qual deles está ajustando.
Por que as duas coisas se misturam
Nada disso é conspiração, e não se trata apenas de fornecedores imprecisos. Há uma razão estrutural simples para os termos escorregarem um no outro.
A palavra filme no DTF está sobrecarregada da mesma forma que fosco. Às vezes significa o suporte — a chapa de PET que segura a impressão até a prensagem. Às vezes significa a mídia revestida como um todo, incluindo as camadas funcionais que a fazem se comportar de determinado jeito na linha. Uma frase como "use filme fosco" pode, portanto, significar "use um filme cujo revestimento de verso vai alimentar melhor" ou "use um filme que vai lhe dar uma impressão de aspecto plano", e a frase não diz qual das duas. A maioria das descrições de catálogo é escrita para cobrir as duas leituras sem se comprometer, o que é marketing razoável e especificação inútil.
Há uma segunda confusão, mais estreita, que vale nomear porque parece um padrão. Diz-se com frequência que o descolamento a quente (hot peel) produz um acabamento mais brilhante e o descolamento a frio (cold peel), um acabamento fosco — ou seja, que o momento do descolamento decide a aparência. Existe uma razão mecânica para essa correlação existir: a camada de liberação de um filme tem de ser projetada para a janela de descolamento a que se destina, filmes feitos para cold peel comumente usam uma camada de liberação com textura fosca, e a textura de liberação é a única parte do filme que de fato se transfere para a superfície final, como descrito acima. Então tipo de descolamento e aparência estão genuinamente relacionados no mercado como ele de fato é vendido.
Mas estar relacionado não é o mesmo que ser causal, e as pessoas escrevem sobre os dois como se cold peel = fosco fosse uma regra do processo. Não é. É uma correlação dentro do catálogo de filmes de um único fornecedor. Um filme de cold peel com revestimento de liberação liso não produziria uma impressão fosca só porque descola a frio, e um filme de hot peel com camada de liberação texturizada não produziria uma brilhante. Enquanto isso, o próprio guia de descolamento do site trata o acabamento como vindo da superfície de liberação do filme, e não da velocidade de descolamento, o que é coerente com o mecanismo — mas você também encontrará tabelas publicadas por aí que afirmam o mapeamento diretamente, e a leitura honesta é que o setor carrega duas versões dessa história ao mesmo tempo. Este artigo não vai decidir qual vence. O que importa aqui é mais estreito: se você algum dia vir fosco sendo usado para significar "descole deste jeito", está diante do eixo da construção de novo, emprestado para explicar uma alegação de aparência. É a confusão em miniatura. O lado do descolamento é coberto por completo em descolamento a quente vs. a frio em filme DTF, onde ele pertence.
Onde o padrão de aparência realmente deve ficar
Eis a decisão para a qual tudo isso converge, e não é uma escolha entre dois filmes.
Se a aparência de uma impressão final é definida pela tinta, pelo pó, pela cura e pelas condições de prensagem — com uma contribuição menor da textura de liberação —, então um padrão de aparência escrito dentro de uma especificação de filme está escrito no lugar errado. Uma especificação que diz "filme fosco" especifica um insumo que influencia uma fração do resultado e deixa as variáveis dominantes sem menção. Quem for conferir o trabalho fica então sem nada com que comparar.
O padrão pertence, em vez disso, a três lugares, e apenas um deles diz respeito ao filme:
| Onde o padrão vive | O que ele declara | Por que fica aí |
|---|---|---|
| Especificação do filme | Estrutura de revestimento (face única ou dupla face), tratamento do verso, formato e largura | É o que o filme de fato controla: como ele roda. Especifique-o para alimentação e estática, não para aparência. |
| Parâmetros de processo | Deposição de tinta, aplicação de pó, cronograma de cura, temperatura, pressão e tempo de permanência na prensa | É aqui que a aparência é de fato decidida. Um número pode ser anotado, repetido e auditado. |
| Amostra de aceitação | Uma amostra física prensada, aprovada com base numa referência definida | O único artefato que captura toda a pilha de uma só vez. É o que o cliente aceita como referência e contra o que você reconfere um novo lote de filme. |
A ordem importa. A maioria das oficinas escreve a primeira linha e herda o que quer que a última linha venha a ser. A aparência que acabam entregando é um acidente das configurações de processo que ninguém anotou.
Há mais um motivo para a primeira linha ser mais curta do que as pessoas esperam. Uma especificação de filme é, por concepção, um documento estreito: pode nomear uma estrutura de revestimento, um tratamento de verso, uma largura e um formato. Não pode nomear a tinta, o pó, a cura ou a prensa, porque essas não são propriedades do filme. Se você quer o conjunto completo de opções de construção e formato que um fornecedor de fato mantém em estoque, especificações completas de filme DTF mostram o mesmo limite: a especificação diz como o filme se comporta e para por aí.
Há um pequeno teste prático que pertence a esta conversa, porque a variante mais comum da confusão é real: quando um filme é tratado nos dois lados, é fácil supor que dá para identificar o lado de impressão pelo tato, já que "fosco" soa como algo fácil de perceber. Você não consegue identificar isso de forma confiável pelo tato, e o fato de nenhum dos lados ser fosco não significa que qualquer lado seja imprimível. O lado de impressão é o que leva o revestimento absorvente de tinta mais pesado — geralmente o mais rugoso dos dois —, e uma verificação rápida é passar uma gota de água pela superfície: o lado de impressão molha e se espalha, o verso tratado não recebe a água do mesmo jeito. Na falta disso, a borda de um rolo marcado ou uma anotação na caixa é mais rápida do que adivinhar — folhas de filme DTF diz o mesmo para estoque pré-cortado, em que a face mais rugosa e especialmente revestida é a que deve receber a impressão. Se você está montando uma máquina e não tem certeza de qual lado fica voltado para o cabeçote, esse é outro artigo — compatibilidade entre filme DTF e impressora cobre a configuração.
Se você está no meio da escrita dessa especificação e não tem certeza de que o filme em estoque está se comportando como a construção pela qual foi vendido, o próximo passo útil é testar uma seção com o seu processo atual em vez de confiar no rótulo. Uma amostra que você mesmo prensa, com as suas configurações, lhe dirá mais sobre a aparência que você vai entregar do que qualquer descrição de catálogo. Se é essa a sua situação, o caminho prático é solicitar uma amostra, o que resolve o lado do filme da questão no seu próprio fluxo de trabalho, em vez de numa tabela comparativa.
Quando a escolha não existe
Um último limite, porque nem toda oficina chega a enfrentar a confusão das duas palavras.
Se você usa um único filme em todo o seu trabalho — uma construção, um conjunto de parâmetros de processo, uma amostra de aceitação —, a ambiguidade nunca morde. Não há uma segunda opção para confundir com a primeira, e o padrão vive onde deveria, porque há só um lugar para escrevê-lo. Uma oficina que padronizou um único filme fosco dupla face e ajustou seu processo em torno dele dissolveu efetivamente o problema ao se recusar a tratar o rótulo como uma decisão.
A confusão chega quando uma oficina passa a trabalhar com mais de um filme, ou começa a comprar com base na descrição verbal de um cliente, ou entrega uma ficha técnica a um novo fornecedor. É aí que uma palavra que faz dois trabalhos se torna um custo real. Até então, é uma definição, não uma decisão.
Três linhas para anotar
Não é uma decisão entre dois filmes. É uma decisão sobre em qual documento vive o seu padrão de aparência.
Então anote estas três linhas e coloque-as onde sua equipe de produção possa encontrá-las:
- Na especificação do filme — estrutura de revestimento, tratamento do verso, largura e formato. Uma linha, descrevendo como o filme roda.Na ficha de processo — deposição de tinta, aplicação de pó, cronograma de cura, temperatura, pressão e tempo de permanência na prensa. É a linha que decide a aparência.Na amostra de aceitação — a referência prensada que o cliente aprova e o artefato com o qual todo novo lote de filme é comparado.
Um filme chamado fosco não promete uma impressão fosca. O seu processo promete. Anote isso no lugar que é dono disso — e, na próxima vez que alguém lhe pedir "filme DTF fosco", você saberá qual das duas coisas essa pessoa quer dizer, e se é sequer a coisa de que ela precisa.
FAQ
O acabamento do filme decide a aparência da impressão final?
O filme duplo fosco imprime mais macio ou mais fosco?
Se os dois lados são foscos, como sei em qual lado imprimir?
Fosco é melhor que brilhante para peças escuras?
Filme mais brilhante dura mais na lavagem?
Posso mudar o aspecto depois de prensar?
Contacte-nos
Informe-nos os seus requisitos e a nossa equipa responderá dentro de 24 horas.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Você pode usar filme DTF em uma impressora de sublimação? Resposta sincera
Você já tem uma impressora de sublimação. Um cliente quer uma estampa viva em uma camiseta de algodão preta, e você quer saber se o filme direct-to-film (DTF) consegue chegar lá sem uma segunda máquina.
Filme PET para DTF explicado: estrutura, tipos e guia de compra
Quase todo anúncio de filme DTF que você abre diz a mesma coisa na linha de especificações: PET.
Filmes DTF de glitter e especiais: tipos, usos e guia de compra
O filme DTF de glitter atrai cerca de 170 buscas mensais nos EUA. O glow-in-the-dark vem em seguida, com 90, e o refletivo, com 50 (pesquisa de palavras-chave da Lorin Transfer, dados do Google Ads, out. 2026).