Film DTF opaco o lucido? Il termine fa due lavori diversi

Due persone ordinano la stessa cosa e nessuna delle due intende la stessa cosa. Una chiede al proprio fornitore del film DTF opaco perché l'ultimo lotto di transfer è risultato più lucido del mockup del marchio, e vuole che la decorazione finita resti piatta e poco brillante sulla maglietta. L'altra chiede del film DTF opaco per il motivo opposto: la sua stampante a bobina continua a slittare sul supporto lucido, e le hanno detto che un film opaco si alimenta meglio.
Stessa richiesta. Stesse due parole. Due problemi diversi, con due soluzioni diverse, e nessuno dei due acquirenti è confuso su ciò che vuole — solo su quale delle due cose indichi la parola.
È tutto qui il problema con opaco e lucido nel DTF. Ognuno dei due termini svolge due compiti contemporaneamente. Un compito è la descrizione di come è prodotto il film. L'altro è la descrizione di come appare la stampa finita una volta applicata su un capo. Non sono la stessa proprietà, non sono determinati dalla stessa cosa e non vanno di pari passo. Un film può essere realizzato opaco su entrambi i lati e produrre comunque una stampa che appare lucida; un film può essere rivestito su un solo lato e produrre una stampa che appare piatta.
Tutto ciò che deriva da questa ambiguità — quale film acquistare, cosa inserire in una scheda tecnica, cosa promettere a un cliente — dipende dal separare prima le due cose. Ed è da lì che parte questo articolo.
Una parola, due compiti
Riducendo il termine all'essenziale, i due compiti sono facili da nominare.
Primo compito — come è costruito il film. Questa è la descrizione della struttura di rivestimento del film portante in PET: se il lato di stampa porta solo un rivestimento assorbente per l'inchiostro, oppure se anche il lato posteriore porta un rivestimento funzionale. Nella fornitura DTF, la formula abbreviata comune per un film trattato su entrambi i lati è film a doppia faccia, e — poiché quel secondo trattamento è tipicamente uno strato funzionale dalla texture opaca — viene spesso chiamato doppio opaco. Un film con rivestimento solo sul lato di stampa è di conseguenza chiamato a faccia singola.
Secondo compito — come appare la stampa finita. Questa è la descrizione della superficie della decorazione dopo che è stata pressata sul capo. È una proprietà visiva: quanta luce la superficie rimanda a chi guarda, come si legge il colore, come si sente la superficie sotto un polpastrello. Le stampe che ne risultano producono finiture a bassa brillantezza o riflettenti; il settore ne parla come opaco contro lucido sul risultato stampato.
Questi sono i due assi. Entrambi sono legittimi, entrambi usati di continuo ed entrambi di solito ridotti alla stessa parola. Stampati su una pagina uno accanto all'altro, nessuno li confonderebbe. Detto a voce in un'email a un fornitore, collassano.
Tenendoli separati, il resto della conversazione sul film DTF diventa più semplice, perché ora puoi chiederti su quale asse si colloca una determinata affermazione prima di decidere se ti riguarda.
L'asse della costruzione: cosa cambia sulla linea
L'asse della costruzione riguarda il comportamento durante la stampa, non l'aspetto successivo. La struttura di rivestimento di un film si manifesta in come si muove attraverso la macchina, in quanta carica elettrostatica accumula e in quanto affidabilmente si comporta su una lunga tiratura.
Il lato di stampa di qualsiasi film DTF porta un rivestimento progettato per assorbire e trattenere un carico pesante di inchiostro — è ciò che permette a un film di ricevere inchiostro bianco senza che l'inchiostro coli. Alcuni film trattano solo quel lato. Altri aggiungono un secondo rivestimento funzionale sul retro, ed è questo lo strato a cui di solito si riferisce la parola opaco in senso costruttivo. I fornitori di film a doppio rivestimento descrivono quel retro come capace di svolgere più compiti contemporaneamente: ridurre l'accumulo di carica elettrostatica, dare più presa ai rulli della stampante così che il film si alimenti senza slittare, e impedire che il film si blocchi o si incolli a se stesso mentre sta su una bobina.
La questione della carica elettrostatica conta più di quanto sembri. Quando un film accumula una carica elettrostatica, la polvere hot-melt aderisce alle aree non stampate e può essere pressata sul capo come una leggera velatura adesiva — il tipo di difetto che si manifesta peggio sui tessuti scuri. Un trattamento antistatico sul retro lo riduce. Su un sistema ad alimentazione a bobina, lo stesso trattamento stabilizza anche l'avanzamento, ed è da qui che veniva il secondo acquirente del paragrafo iniziale: ciò che vuole non è un aspetto, è una macchina che smette di slittare.
La guida alla scelta del sito copre questo asse in modo più approfondito — il percorso di alimentazione, il comportamento antistatico, la corrispondenza dei formati — quindi vale la pena leggere come scegliere un film DTF se è proprio sulla costruzione che stai scegliendo. Per questo articolo, il punto è più ristretto e più importante: ognuno di quegli effetti è un effetto di produzione. Nessuno di essi è l'aspetto della stampa finita. Un film può essere costruito perfettamente per l'alimentazione e uscire comunque dalla pressa con qualunque superficie produca il resto del processo. La costruzione decide come scorre il film. Non decide come appare la stampa.
Vale la pena enunciare chiaramente questa distinzione, perché il nome invita alla conclusione opposta. Un film "doppio opaco" suona come un film che produce una stampa opaca. Non è così — è un film il cui lato posteriore porta un rivestimento, e quel rivestimento ha per l'appunto una texture opaca. Se è la costruzione del lato di stampa che ti interessa, l'equivoco conta: un laboratorio con alimentazione a rulli e uno da scrivania possono finire per acquistare la stessa descrizione per motivi diversi, e uno dei due sta comprando l'asse sbagliato.
I film costruiti per la produzione a bobina vengono di solito venduti esattamente su questa base — struttura di rivestimento e trattamento del retro, non aspetto finito. La gamma DTF Film Roll, per esempio, è specificata attorno a una costruzione a doppia faccia opaca e antistatica, che è un'affermazione su come il film si alimenta e gestisce la carica elettrostatica, non su come apparirà in fotografia un transfer finito. È questo l'asse su cui vengono di solito scritte le specifiche di prodotto, ed è per questo che leggere la scheda tecnica di un film non ti dirà che aspetto avrà la tua stampa.
L'asse dell'aspetto: cosa determina davvero l'aspetto di una stampa
Passiamo ora al secondo asse, quello per cui la maggior parte degli acquirenti sta in realtà cercando.
Partiamo da cosa significano opaco e lucido come descrizioni fisiche, perché il termine è più antico del DTF ed è stato definito molto prima che qualcuno stampasse un film transfer. Il lucido è una proprietà ottica di una superficie: descrive quanta luce quella superficie riflette nella direzione speculare, simile a uno specchio. Una superficie liscia rimanda la luce con un angolo corrispondente e appare lucida; una superficie microscopicamente ruvida disperde quella luce in molte direzioni e l'occhio percepisce il risultato come opaco. Gli standard di prova la trattano così — un glossometro emette un fascio con un angolo fisso e misura la luce riflessa, e le superfici vengono classificate in fasce come lucido alto, semilucido e opaco in base a quanta luce torna indietro. L'opaco e il lucido di un rivestimento industriale descrivono la micro-rugosità della superficie, punto e basta; non indicano una famiglia di prodotti.
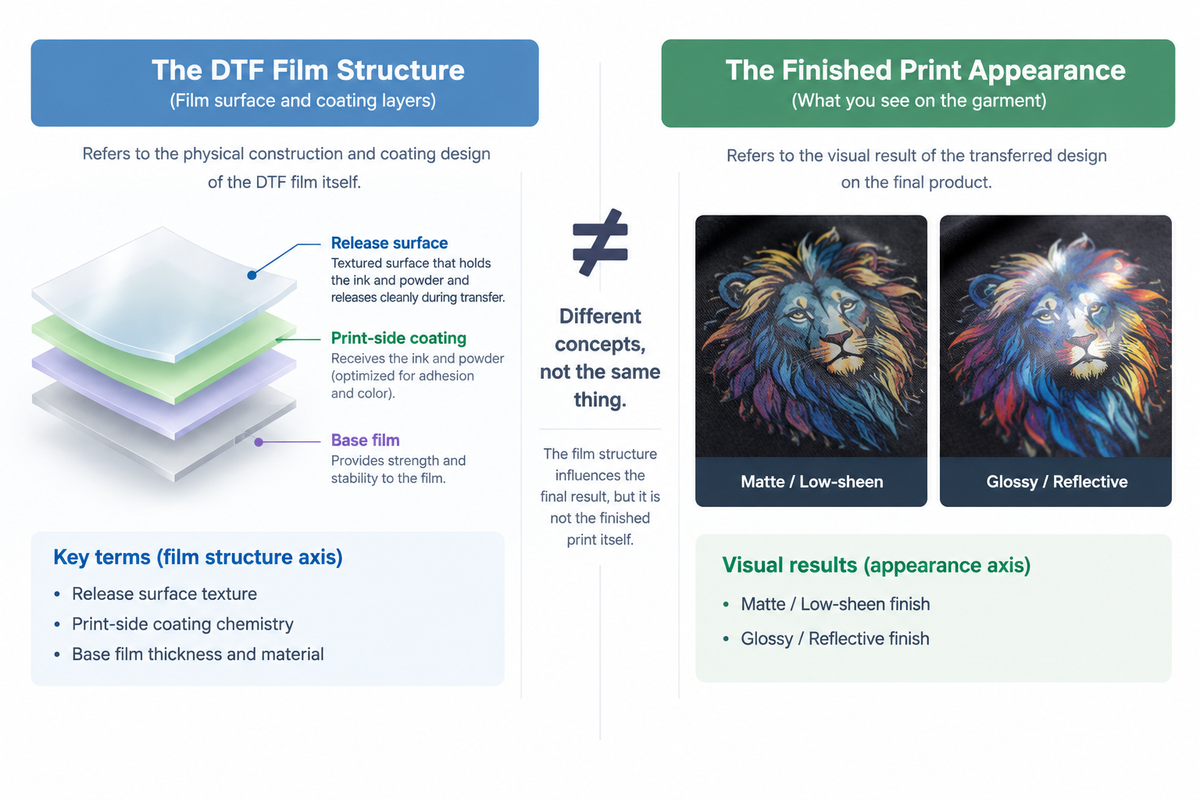
Quindi quando qualcuno dice che una stampa "sembra lucida", intende che la superficie è abbastanza liscia da riflettere la luce in modo netto. Quando dice che "sembra opaca", intende che quella superficie è abbastanza strutturata da disperderla. Questa proprietà deriva dallo strato superiore del transfer finito — la superficie che la luce colpisce davvero — e quello strato non è il film portante. Quando la decorazione è sul capo, il film in PET che la trasportava è già stato rimosso. Ciò che rimane è uno strato fatto di inchiostro polimerizzato e polvere adesiva, ed è la sua superficie quella che chiunque valuti la stampa sta guardando.
Il film gioca allora un qualche ruolo? Sì, in parte — e vale la pena conoscere il meccanismo, perché è il vero ponte tra i due assi. Durante il transfer, lo strato di inchiostro e polvere viene fuso mentre è ancora a contatto con il rivestimento di distacco del film. Quel rivestimento ha una propria texture superficiale a livello microscopico, e lo strato caldo vi si adegua: una superficie di distacco liscia lascia un'impronta liscia, una strutturata lascia un'impronta strutturata. È lo stesso principio descritto nella tecnologia dei rivestimenti di distacco per il trasferimento a caldo, dove la lucentezza di una finitura trasferita è determinata da quanto è liscia o strutturata la superficie di distacco contro cui è stata formata — la superficie finita è in pratica l'inverso del supporto di distacco. È anche il motivo per cui i fornitori di supporti per transfer definiscono un grado opaco di rivestimento di distacco in base alla sua micro-rugosità e a come disperde la luce, non in base al colore o all'inchiostro sottostante.
Quindi il lato film è reale, ma è un solo input per un solo strato — i pochi micron più esterni di una struttura sovrapposta. Ed è solo una delle diverse cose che concorrono a determinare l'aspetto finale della superficie di quello strato.
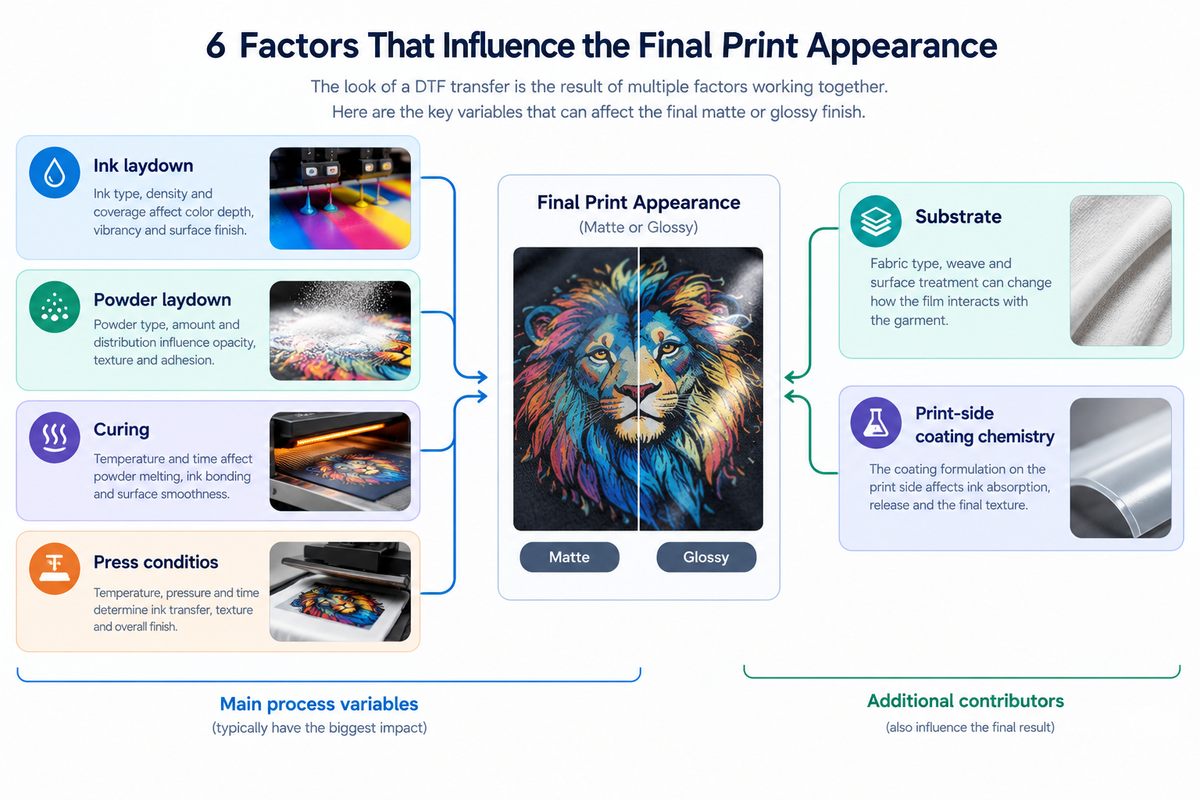
Ecco cos'altro c'è in quella sovrapposizione, all'incirca nell'ordine in cui tende a contare:
- Deposito d'inchiostro. Quanta inchiostro — soprattutto bianco — viene depositato, e con quanta uniformità, cambia lo spessore e la regolarità superficiale dello strato stampato. Un deposito pesante e irregolare produce una superficie più grumosa che disperde la luce; un deposito compatto e uniforme appare più liscio.Deposito di polvere. La polvere adesiva che si posa sopra l'inchiostro bagnato diventa parte dello strato polimerizzato. Dove la polvere è applicata in modo irregolare o in eccesso, la superficie finita lo riflette.Polimerizzazione. Una polimerizzazione insufficiente o eccessiva cambia quanto completamente la polvere si fonde e si livella nell'inchiostro. Uno strato completamente fuso risulta più piatto; uno parzialmente polimerizzato conserva maggiormente la sua struttura granulare.Condizioni di pressatura. Temperatura, pressione e tempo di permanenza rimodellano tutti la superficie mentre è ancora morbida. Una pressa più calda e più energica leviga lo strato; una pressa leggera e più fredda conserva maggiormente la texture con cui è arrivato.Substrato. La texture del tessuto si trasmette verso l'alto. Lo stesso transfer pressato su una tela a trama fine e su una maglia a trama grossa e aperta non avrà la stessa superficie, perché lo strato sovrastante si adegua a ciò che sta sotto.Chimica del rivestimento lato stampa. La formulazione del lato stampa del film influisce sul deposito e su come l'inchiostro vi si posa, il che è un effetto diverso dalla texture di distacco, e più indiretto.
Mettendo tutto insieme, la classifica onesta è l'inverso di ciò che implica l'etichetta di un film. La costruzione e la texture di distacco sono contributi reali, ma si collocano in fondo alla lista. Le cose che dominano l'aspetto di una stampa finita sono inchiostro, polvere, polimerizzazione e condizioni di pressatura — il processo, non il film.
Ecco perché un film opaco a doppia faccia non produce automaticamente una stampa opaca. Non produce automaticamente nemmeno una stampa più morbida, o più ricca. La parte del termine che suggerirebbe il contrario è la parte che punta all'asse sbagliato. La letteratura tecnica del settore su questo punto è insolitamente diretta — una nota sui film opachi a faccia singola e a doppia faccia di un produttore di attrezzature DTF la mette così: "La scelta tra film opaco a faccia singola e a doppia faccia cambia principalmente il comportamento del film durante la produzione — non automaticamente l'aspetto del transfer finito", e prosegue dicendo che il secondo trattamento superficiale rende la produzione più controllabile piuttosto che la stampa più morbida o più lucida. Qualsiasi aspetto che ne consegua deriva dal processo, attraverso il meccanismo di conformazione al distacco descritto sopra, non dall'etichetta.
Il vantaggio concreto: tutto ciò che decide davvero l'aspetto è una variabile che controlli sulla tua linea. Non devi acquistare il film giusto per ottenere la finitura giusta. Devi impostare il processo in modo che il contributo del distacco del film arrivi dove lo vuoi. Se vuoi approfondire come inchiostro, polvere e rivestimento del film agiscono l'uno sull'altro come un unico sistema, quella catena è trattata in la catena film-inchiostro-polvere — da leggere una volta chiariti i due assi, perché dà per scontato che tu sappia già quale dei due stai regolando.
Perché i due termini si confondono
Niente di tutto questo è un complotto, e non è solo colpa di fornitori imprecisi. C'è una ragione strutturale evidente per cui i termini scivolano l'uno nell'altro.
La parola film nel DTF è sovraccarica allo stesso modo di opaco. A volte indica il supporto — il foglio in PET che trattiene la stampa fino alla pressatura. A volte indica il mezzo rivestito nel suo insieme, compresi gli strati funzionali che gli fanno assumere un certo comportamento sulla linea. Una frase come "usa un film opaco" può quindi significare "usa un film il cui rivestimento posteriore si alimenta meglio" oppure "usa un film che ti darà una stampa dall'aspetto piatto", e la frase non ti dice quale delle due. La maggior parte delle descrizioni di catalogo è scritta per coprire entrambe le letture senza prendere posizione, il che è marketing ragionevole e una specifica poco utile.
C'è una seconda confusione, più ristretta, che vale la pena nominare perché sembra uno schema. Si dice spesso che lo strappo a caldo produca una finitura più lucida e lo strappo a freddo una opaca — in pratica, che il momento dello strappo decida l'aspetto. Esiste una ragione meccanica per questa correlazione: lo strato di distacco di un film deve essere progettato per la finestra di strappo a cui è destinato, i film costruiti per lo strappo a freddo usano comunemente uno strato di distacco con texture opaca, e la texture di distacco è l'unica parte del film che effettivamente si trasferisce nella superficie finita come descritto sopra. Quindi tipo di strappo e aspetto sono realmente correlati nel mercato così come viene effettivamente venduto.
Ma correlato non è sinonimo di causale, e se ne scrive come se strappo a freddo = opaco fosse una regola del processo. Non lo è. È una correlazione interna al catalogo di un singolo fornitore. Un film a strappo a freddo con un rivestimento di distacco liscio non produrrebbe una stampa opaca solo perché si strappa a freddo, e un film a strappo a caldo con uno strato di distacco strutturato non ne produrrebbe una lucida. Nel frattempo, la guida allo strappo del sito tratta la finitura come derivante dalla superficie di distacco del film piuttosto che dalla velocità di strappo, il che è coerente con il meccanismo — ma troverai anche tabelle pubblicate altrove che enunciano direttamente la corrispondenza, e la lettura onesta è che il settore porta avanti due versioni di questa storia contemporaneamente. Questo articolo non stabilirà quale delle due vince. Ciò che conta qui è più ristretto: se mai vedi opaco usato per dire "strappa in questo modo", stai guardando di nuovo l'asse della costruzione, preso in prestito per spiegare un'affermazione sull'aspetto. È la confusione in miniatura. Il lato dello strappo è trattato per intero in strappo a caldo vs strappo a freddo nel film DTF, dove è giusto che stia.
Dove va davvero lo standard di aspetto
Ecco la decisione verso cui conduce tutto questo, e non è una scelta tra due film.
Se l'aspetto di una stampa finita è determinato da inchiostro, polvere, polimerizzazione e condizioni di pressatura — con un contributo minore della texture di distacco — allora uno standard di aspetto scritto in una specifica del film è scritto nel posto sbagliato. Una specifica che dice "film opaco" definisce un input che influenza una frazione del risultato, e lascia non dichiarate le variabili dominanti. Chi controlla il lavoro, poi, non ha nulla con cui confrontarlo.
Lo standard appartiene invece a tre luoghi, e solo uno di essi riguarda il film:
| Dove risiede lo standard | Cosa dichiara | Perché va lì |
|---|---|---|
| Specifica del film | Struttura di rivestimento (a faccia singola o doppia), trattamento del retro, formato e larghezza | È ciò che il film controlla davvero: come scorre. Va specificato per l'alimentazione e l'antistaticità, non per l'aspetto. |
| Parametri di processo | Deposito d'inchiostro, applicazione della polvere, ciclo di polimerizzazione, temperatura, pressione e tempo di permanenza della pressa | È qui che l'aspetto viene realmente deciso. Un numero può essere annotato, ripetuto e verificato. |
| Campione di accettazione | Un campione fisico pressato, approvato rispetto a un riferimento definito | L'unico artefatto che cattura l'intera sovrapposizione in una volta. È ciò rispetto a cui il cliente accetta, e ciò con cui ricontrolli un nuovo lotto di film. |
L'ordine conta. La maggior parte dei laboratori scrive la prima riga ed eredita qualunque cosa capiti di essere l'ultima riga. L'aspetto che finiscono per spedire è un accidente delle impostazioni di processo che nessuno ha annotato.
C'è un'altra ragione per cui la prima riga è più breve di quanto ci si aspetti. Una specifica del film è per sua natura un documento ristretto: può nominare una struttura di rivestimento, un trattamento del retro, una larghezza e un formato. Non può nominare l'inchiostro, la polvere, la polimerizzazione o la pressa, perché non sono proprietà del film. Se vuoi l'insieme completo delle opzioni di costruzione e formato che un fornitore ha realmente a magazzino, specifiche complete del film DTF mostrano lo stesso limite: la specifica ti dice come si comporta il film e si ferma lì.
C'è un piccolo test pratico che appartiene a questa discussione, perché la variante più comune dell'equivoco è reale: quando un film è trattato su entrambi i lati, è facile supporre di poter riconoscere il lato di stampa al tatto, dato che "opaco" suona come qualcosa che dovrebbe essere facile da individuare. Non puoi riconoscerlo in modo affidabile al tatto, e il fatto che nessuno dei due lati sia opaco non significa che entrambi i lati siano stampabili. Il lato di stampa è quello che porta il rivestimento assorbente per l'inchiostro più pesante — di solito il più ruvido dei due — e un controllo rapido consiste nel far scorrere una goccia d'acqua sulla superficie: il lato di stampa si bagna e si allarga, il retro trattato non la riceve allo stesso modo. In mancanza di ciò, il bordo di una bobina contrassegnata o una nota sulla scatola è più rapido che tirare a indovinare — fogli di film DTF dice la stessa cosa per il materiale pretagliato, dove la faccia più ruvida e appositamente rivestita è quella su cui stampare. Se stai allestendo una macchina e non sei sicuro di quale lato sia rivolto verso la testina, quello è un altro articolo — compatibilità tra film DTF e stampante copre l'allestimento.
Se sei nel mezzo della stesura di quella specifica e non sei sicuro che il film che hai a magazzino si comporti come la costruzione per cui è stato venduto, il passo successivo utile è testare una sezione con il tuo processo attuale invece di fidarti dell'etichetta. Un campione che pressi tu stesso, con le tue impostazioni, ti dirà di più sull'aspetto che spedirai di qualsiasi descrizione di catalogo. Se è questa la situazione in cui ti trovi, la via pratica è richiedere un campione, che risolve il lato film della questione nel tuo flusso di lavoro anziché in una tabella comparativa.
Quando la scelta non esiste
Un ultimo confine, perché non tutti i laboratori si trovano mai di fronte all'equivoco delle due parole fin dall'inizio.
Se utilizzi un unico film per tutto il tuo lavoro — una costruzione, un insieme di parametri di processo, un campione di accettazione — allora l'ambiguità non morde mai. Non c'è una seconda opzione con cui confondere la prima, e lo standard risiede dove dovrebbe perché c'è un solo posto dove scriverlo. Un laboratorio che si è standardizzato su un unico film opaco a doppia faccia e ha messo a punto il processo attorno a esso ha di fatto dissolto il problema rifiutandosi di trattare l'etichetta come una decisione.
L'equivoco arriva quando un laboratorio inizia a tenere più di un film, o inizia ad acquistare in base alla descrizione verbale di un cliente, o consegna una scheda tecnica a un nuovo fornitore. È allora che una parola che fa due lavori diventa un costo reale. Fino ad allora è una definizione, non una decisione.
Tre righe da annotare
Questa non è una decisione tra due film. È una decisione su in quale documento risiede il tuo standard di aspetto.
Quindi annota queste tre righe e mettile dove il tuo team di produzione può trovarle:
- Sulla specifica del film — struttura di rivestimento, trattamento del retro, larghezza e formato. Una riga, che descrive come scorre il film.Sulla scheda di processo — deposito d'inchiostro, applicazione della polvere, ciclo di polimerizzazione, temperatura, pressione e tempo di permanenza della pressa. È questa la riga che decide l'aspetto.Sul campione di accettazione — il riferimento pressato che il cliente approva, e l'artefatto con cui viene confrontato ogni nuovo lotto di film.
Un film chiamato opaco non promette una stampa opaca. È il tuo processo che lo fa. Annotalo nel posto che ne è responsabile — e la prossima volta che qualcuno ti chiede un "film DTF opaco", saprai quale delle due cose intende, e se è persino quella di cui ha bisogno.
FAQ
La finitura del film determina l'aspetto della stampa finita?
Un film doppio opaco stampa più morbido o più opaco?
Se entrambi i lati sono opachi, come faccio a sapere su quale lato stampare?
L'opaco è meglio del lucido per i capi scuri?
Un film più lucido dura più a lungo in lavaggio?
Posso cambiare l'aspetto dopo la pressatura?
Contattaci
Comunicaci le tue esigenze e il nostro team ti risponderà entro 24 ore.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Si può usare la pellicola DTF in una stampante per sublimazione? Risposta onesta
Possiedi già una stampante per sublimazione. Un cliente vuole una stampa vivida su una t-shirt in cotone nero e tu vuoi sapere se la pellicola direct-to-film (DTF) può farti arrivare a quel risultato senza una seconda macchina.
Pellicola PET per DTF: struttura, tipologie e guida all'acquisto
Quasi tutte le schede di pellicola DTF che si aprono ripetono la stessa indicazione tecnica: PET.
Glitter e film DTF speciali: tipi, usi e guida all'acquisto
Il film DTF glitter totalizza circa 170 ricerche mensili negli Stati Uniti. Quello luminescente al buio segue con 90 e quello riflettente con 50 (ricerca keyword di Lorin Transfer, dati Google Ads, ottobre 2026).