Film DTF mat ou brillant ? Un terme qui remplit deux fonctions

Deux personnes commandent la même chose, et aucune des deux ne pense à la même réalité. L'une demande à son fournisseur du film DTF mat parce que le dernier lot de transferts est ressorti plus brillant que la maquette de la marque, et qu'elle veut que le décor fini reste plat et peu satiné sur le t-shirt. L'autre demande du film DTF mat pour la raison inverse : son imprimante à alimentation par rouleau ne cesse de patiner sur les supports brillants, et on lui a dit qu'un film mat s'alimente mieux.
Même demande. Mêmes deux mots. Deux problèmes différents, avec deux solutions différentes, et aucun des deux acheteurs n'est confus sur ce qu'il veut — seulement sur ce que le mot désigne réellement.
C'est là toute la difficulté des termes mat et brillant en DTF. Chacun remplit deux fonctions à la fois. La première décrit la façon dont le film est fabriqué. La seconde décrit l'aspect de l'impression finie une fois posée sur un vêtement. Ce ne sont pas les mêmes propriétés, elles ne sont pas déterminées par la même chose et elles n'évoluent pas ensemble. Un film peut être conçu mat sur les deux faces et produire malgré tout une impression qui paraît brillante ; un film peut n'être enduit que sur une seule face et produire une impression qui paraît mate.
Tout ce qui découle de cette ambiguïté — quel film acheter, quoi inscrire dans une fiche technique, quoi promettre à un client — dépend d'abord de la distinction entre les deux. C'est donc par là que nous commençons.
Un mot, deux fonctions
Si l'on dépouille le terme, les deux fonctions sont faciles à nommer.
Première fonction — la fabrication du film. Il s'agit de décrire la structure d'enduction du film support en PET : la face d'impression ne porte-t-elle qu'une couche absorbant l'encre, ou la face arrière porte-t-elle aussi un revêtement fonctionnel ? Dans l'approvisionnement DTF, le raccourci courant pour un film traité sur les deux faces est un film double face, et — comme ce second traitement est généralement une couche fonctionnelle à texture mate — on l'appelle souvent double mat. Un film enduit uniquement sur la face d'impression est appelé, par symétrie, simple face.
Seconde fonction — l'aspect de l'impression finie. Il s'agit de décrire la surface du décor après pressage sur le vêtement. C'est une propriété visuelle : la quantité de lumière que la surface renvoie vers l'observateur, la façon dont la couleur se lit, le toucher de la surface sous le doigt. Les feuilles produisent des finitions peu satinées ou réfléchissantes ; le secteur parle de résultat mat par opposition à brillant sur l'impression.
Voilà les deux axes. Tous deux sont légitimes, tous deux sont employés en permanence, et tous deux sont généralement abrégés par le même mot. Écrits côte à côte sur une page, personne ne les confondrait. Prononcés dans un e-mail à un fournisseur, ils se confondent.
Gardez-les distincts et tout le reste de la discussion sur le film DTF se simplifie, car vous pouvez désormais déterminer sur quel axe se situe une affirmation donnée avant de décider si elle vous concerne.
L'axe de la construction : ce qui change sur la ligne
L'axe de la construction concerne le comportement pendant l'impression, et non l'aspect qui en résulte. La structure d'enduction d'un film se manifeste dans la façon dont il circule dans la machine, dans la charge statique qu'il porte et dans la régularité de son comportement sur une longue série.
La face d'impression de tout film DTF porte un revêtement conçu pour absorber et retenir une forte charge d'encre — c'est ce qui permet à un film de recevoir de l'encre blanche sans que l'encre ne coule. Certains films ne traitent que cette face. D'autres ajoutent un second revêtement fonctionnel à l'arrière, et c'est cette couche que le mot mat désigne habituellement au sens de la construction. Les fournisseurs de films doublement enduits décrivent cette couche arrière comme remplissant plusieurs fonctions à la fois : réduire l'accumulation d'électricité statique, donner plus d'adhérence aux rouleaux de l'imprimante pour que le film s'alimente sans patiner, et empêcher le film de bloquer ou de coller à lui-même lorsqu'il est enroulé.
Le volet statique compte plus qu'il n'y paraît. Lorsqu'un film accumule une charge statique, la poudre thermofusible adhère aux zones non imprimées et peut se retrouver pressée sur le vêtement sous forme d'un léger voile adhésif — le type de défaut qui se voit le plus sur les tissus foncés. Un traitement antistatique au dos réduit ce phénomène. Sur un système à alimentation par rouleau, ce même traitement stabilise aussi l'avance, et c'est là le point de vue du second acheteur du paragraphe d'ouverture : ce qu'il veut, ce n'est pas un aspect, c'est une machine qui cesse de patiner.
Les conseils de sélection du site couvrent cet axe plus en détail — le chemin d'alimentation, le comportement statique, l'adéquation des formats — il vaut donc la peine de lire comment choisir un film DTF si c'est bien la construction que vous devez départager. Pour cet article, le point est plus étroit et plus important : chacun de ces effets est un effet de production. Aucun d'eux n'est l'aspect de l'impression finie. Un film peut être parfaitement conçu pour l'alimentation et ressortir de la presse avec la surface que le reste du procédé lui donne. La construction décide du comportement du film. Elle ne décide pas de l'aspect de l'impression.
Cette distinction mérite d'être énoncée clairement, car l'appellation invite à la conclusion inverse. Un film "double mat" donne l'impression d'un film qui produit une impression mate. Ce n'est pas le cas — c'est un film dont la face arrière porte un revêtement, et ce revêtement se trouve avoir une texture mate. Si c'est la construction de la face d'impression qui vous intéresse, le décalage compte : un atelier à alimentation par rouleau et un atelier de bureau peuvent acheter la même appellation pour des raisons différentes, et l'un des deux achète le mauvais axe.
Les films conçus pour la production à alimentation par rouleau se vendent généralement sur cette base précise — la structure d'enduction et le traitement de la face arrière, et non l'aspect final. La gamme DTF Film Roll, par exemple, est spécifiée autour d'une construction double face mate et antistatique, ce qui décrit la façon dont le film s'alimente et gère l'électricité statique, et non la façon dont un transfert fini rendra en photo. C'est l'axe sur lequel les spécifications produit sont habituellement rédigées, et c'est pourquoi lire la fiche technique d'un film ne vous dira pas à quoi ressemblera votre impression.
L'axe de l'aspect : ce qui détermine réellement l'apparence d'une impression
Passons au second axe, celui que la plupart des acheteurs recherchent réellement.
Commençons par ce que mat et brillant signifient comme descriptions physiques, car le terme est plus ancien que le DTF et a été défini bien avant que quiconque imprime un film de transfert. Le brillant est une propriété optique d'une surface : il décrit la quantité de lumière que cette surface renvoie dans la direction spéculaire, celle du miroir. Une surface lisse renvoie la lumière selon un angle correspondant et paraît brillante ; une surface microscopiquement rugueuse diffuse cette lumière dans de nombreuses directions, et l'œil interprète le résultat comme mat. Les normes d'essai procèdent ainsi — un brillancemètre projette un faisceau selon un angle fixe et mesure la lumière réfléchie, et les surfaces sont classées par plages telles que brillant élevé, semi-brillant et mat selon la quantité renvoyée. Le mat et le brillant d'un revêtement industriel décrivent la microrugosité de surface, point final ; cela ne désigne pas une famille de produits.
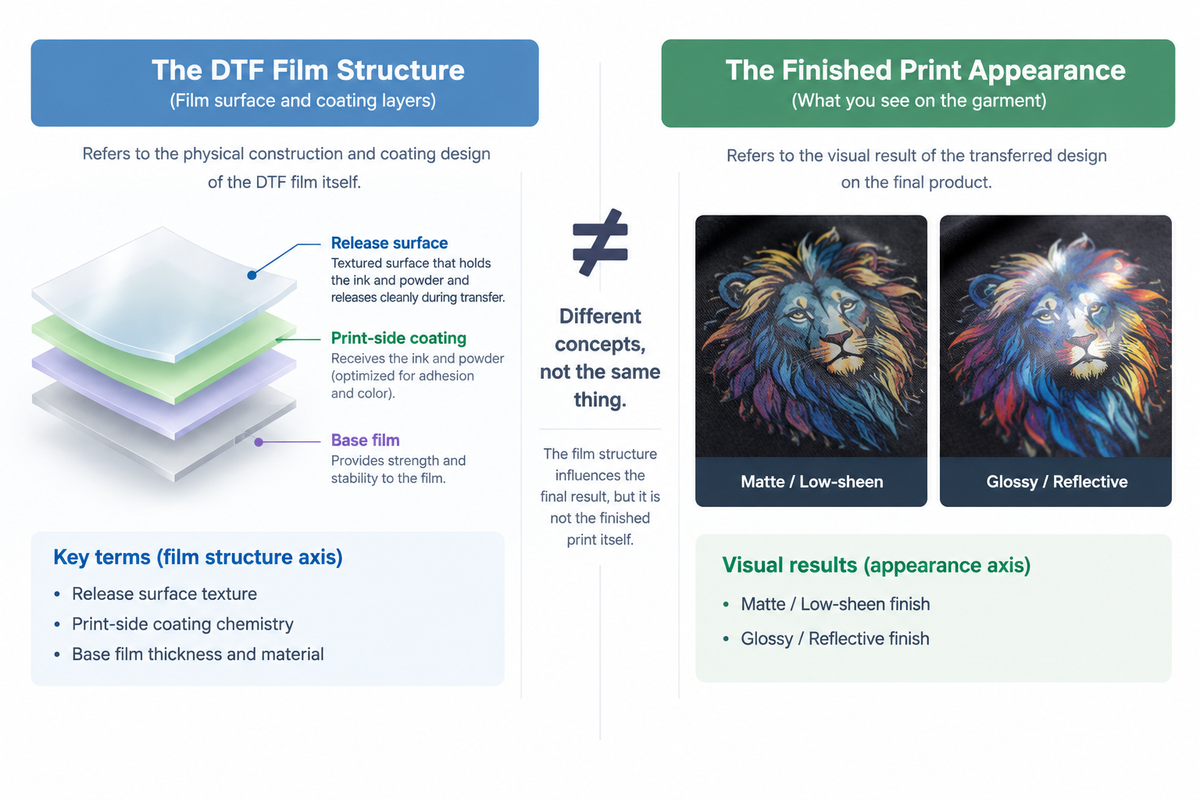
Ainsi, quand quelqu'un dit qu'une impression "paraît brillante", il entend que la surface est assez lisse pour réfléchir la lumière proprement. Quand il dit qu'elle "paraît mate", il entend que cette surface est assez texturée pour la diffuser. Cette propriété vient de la couche supérieure du transfert fini — la surface que la lumière frappe réellement — et cette couche n'est pas le film support. Au moment où le décor est sur le vêtement, le film PET qui le portait a été pelé. Ce qui reste est une couche faite d'encre durcie et de poudre adhésive, et c'est sa surface que regarde quiconque évalue l'impression.
Le film joue-t-il donc un rôle ? Un peu — et le mécanisme mérite d'être connu, car c'est le seul véritable pont entre les deux axes. Pendant le transfert, la couche d'encre et de poudre fusionne alors qu'elle est encore en contact avec le revêtement antiadhérent du film. Ce revêtement possède sa propre texture de surface à l'échelle microscopique, et la couche chaude s'y conforme : une surface antiadhérente lisse laisse une empreinte lisse, une surface texturée laisse une empreinte texturée. C'est le même principe que celui décrit dans la technologie des revêtements antiadhérents pour transfert à chaud, où le brillant d'une finition transférée est déterminé par le caractère lisse ou texturé de la surface antiadhérente contre laquelle elle a été moulée — la surface finie est en pratique l'inverse de la bande antiadhérente. C'est aussi pourquoi les fournisseurs de supports de transfert définissent une qualité mate de revêtement antiadhérent par sa microrugosité et par sa façon de diffuser la lumière, et non par la couleur ou l'encre située dessous.
Le côté film est donc bien réel, mais il ne constitue qu'une donnée d'entrée pour une seule couche — les quelques microns les plus externes d'une structure empilée. Et il n'est qu'un élément parmi plusieurs qui concourent à déterminer l'aspect final de la surface de cette couche.
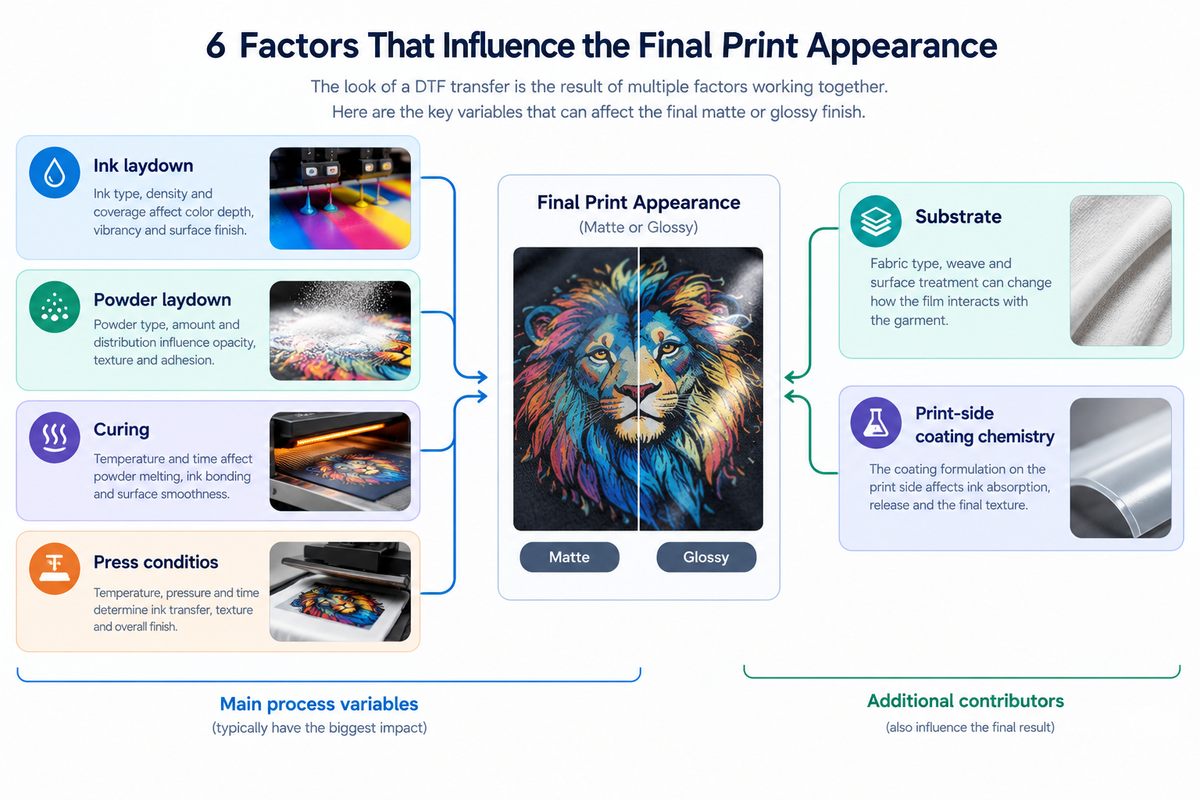
Voici les autres éléments de cet empilement, à peu près dans l'ordre de leur importance :
- Dépôt d'encre. La quantité d'encre déposée — surtout d'encre blanche — et sa régularité modifient l'épaisseur et la régularité de surface de la couche imprimée. Un dépôt lourd et irrégulier produit une surface plus bosselée qui diffuse la lumière ; un dépôt serré et uniforme paraît plus lisse.Dépôt de poudre. La poudre adhésive déposée sur l'encre humide fait partie de la couche durcie. Là où la poudre est appliquée de façon inégale ou en excès, la surface finie le reflète.Durcissement. Un durcissement insuffisant ou excessif modifie le degré de fusion et d'étalement de la poudre dans l'encre. Une couche entièrement fondue est plus plane ; une couche partiellement durcie conserve davantage sa structure granulaire.Conditions de pressage. La température, la pression et le temps de maintien remodèlent tous la surface tant qu'elle est molle. Une presse plus chaude et plus forte aplanit la couche ; une presse légère et froide préserve davantage la texture d'origine.Support. La texture du tissu se transmet vers le haut. Le même transfert pressé sur une toile finement tissée et sur une maille ouverte grossière n'aura pas la même surface, car la couche supérieure se conforme à ce qui se trouve dessous.Chimie du revêtement de la face d'impression. La formulation de la face d'impression du film influe sur le dépôt et sur la façon dont l'encre s'y tient, ce qui est un effet différent de celui de la texture antiadhérente, et plus indirect.
Additionnez tout cela et le classement honnête est l'inverse de ce que suggère l'étiquette d'un film. La construction et la texture antiadhérente y contribuent réellement, mais elles se situent près du bas de la liste. Ce qui domine l'aspect d'une impression finie, ce sont l'encre, la poudre, le durcissement et les conditions de pressage — le procédé, pas le film.
C'est pourquoi un film mat double face ne produit pas automatiquement une impression mate. Il ne produit pas non plus automatiquement une impression plus douce, ni plus riche. La part du mot qui suggérerait le contraire est celle qui pointe vers le mauvais axe. La littérature technique du secteur est étonnamment directe à ce sujet — une note sur les films mat simple face et double face d'un fabricant d'équipements DTF le formule ainsi : "Simple ou double mat change avant tout le comportement du film pendant la production — et non automatiquement l'aspect du transfert fini", et précise que le second traitement de surface rend la production plus maîtrisable plutôt que l'impression plus douce ou plus brillante. Tout aspect qui en découle provient du procédé, par le mécanisme de conformage au revêtement antiadhérent décrit plus haut, et non de l'étiquette.
L'avantage pratique : tout ce qui détermine réellement l'aspect est une variable que vous maîtrisez sur votre propre ligne. Vous n'avez pas besoin d'acheter le bon film pour obtenir la bonne finition. Vous devez régler le procédé pour que la contribution antiadhérente du film se place là où vous le souhaitez. Si vous voulez approfondir la façon dont l'encre, la poudre et le revêtement du film agissent les uns sur les autres comme un seul système, cette chaîne est traitée dans la chaîne film-encre-poudre — à lire une fois les deux axes clarifiés, car l'article suppose que vous savez déjà lequel vous ajustez.
Pourquoi les deux se confondent
Rien de tout cela n'est une conspiration, et ce n'est pas uniquement une question de fournisseurs imprécis. Il existe une raison structurelle évidente pour laquelle les termes se glissent l'un dans l'autre.
Le mot film en DTF est surchargé de la même façon que mat. Il désigne parfois le support — la feuille de PET qui porte l'impression jusqu'au pressage. Il désigne parfois le support enduit dans son ensemble, y compris les couches fonctionnelles qui lui donnent un certain comportement sur la ligne. Une phrase comme "utilisez un film mat" peut donc signifier "utilisez un film dont le revêtement arrière s'alimentera mieux" ou "utilisez un film qui vous donnera une impression d'aspect plat", et la phrase ne précise pas laquelle. La plupart des descriptions de catalogue sont rédigées pour couvrir les deux lectures sans trancher, ce qui est un marketing raisonnable et une spécification peu utile.
Il existe une seconde confusion, plus étroite, qu'il vaut la peine de nommer car elle ressemble à une régularité. On dit souvent qu'un pelage à chaud produit une finition plus brillante et un pelage à froid une finition mate — en somme, que le moment du pelage décide de l'aspect. Cette corrélation a une raison mécanique : la couche antiadhérente d'un film doit être conçue pour la fenêtre de pelage à laquelle il est destiné, les films conçus pour le pelage à froid utilisent couramment une couche antiadhérente à texture mate, et la texture antiadhérente est la seule partie du film qui se transfère effectivement dans la surface finie, comme décrit plus haut. Le type de pelage et l'aspect sont donc réellement liés sur le marché tel qu'il est vendu.
Mais corrélation n'est pas causalité, et l'on en parle comme si pelage à froid = mat était une règle du procédé. Ce n'est pas le cas. C'est une corrélation interne au catalogue d'un seul fournisseur. Un film à pelage à froid doté d'un revêtement antiadhérent lisse ne produirait pas une impression mate simplement parce qu'il se pèle à froid, et un film à pelage à chaud doté d'une couche antiadhérente texturée n'en produirait pas une brillante. Par ailleurs, les conseils de pelage du site considèrent que la finition provient de la surface antiadhérente du film plutôt que de la vitesse de pelage, ce qui est cohérent avec le mécanisme — mais vous trouverez aussi ailleurs des tableaux publiés qui énoncent directement cette correspondance, et la lecture honnête est que le secteur porte deux versions de cette histoire à la fois. Cet article ne tranchera pas laquelle l'emporte. Ce qui importe ici est plus étroit : si vous voyez un jour mat employé pour signifier "pélez de telle façon", vous êtes de nouveau sur l'axe de la construction, emprunté pour expliquer une affirmation d'aspect. C'est la confusion en miniature. Le volet pelage est traité en entier dans pelage à chaud ou à froid du film DTF, là où il convient.
Où placer réellement le standard d'aspect
Voici la décision vers laquelle tout cela converge, et ce n'est pas un choix entre deux films.
Si l'aspect d'une impression finie est déterminé par l'encre, la poudre, le durcissement et les conditions de pressage — avec une contribution plus faible de la texture antiadhérente — alors un standard d'aspect inscrit dans une spécification de film est inscrit au mauvais endroit. Une spécification qui indique "film mat" spécifie une donnée d'entrée qui n'influence qu'une fraction du résultat, et laisse les variables dominantes non précisées. Celui qui contrôle le travail n'a alors rien à quoi se référer.
Le standard doit être réparti en trois endroits, et un seul concerne le film :
| Où réside le standard | Ce qu'il énonce | Pourquoi le placer là |
|---|---|---|
| Spécification du film | Structure d'enduction (simple ou double face), traitement de la face arrière, format et largeur | C'est ce que le film contrôle réellement : son comportement. À spécifier pour l'alimentation et le statique, pas pour l'aspect. |
| Paramètres de procédé | Dépôt d'encre, application de la poudre, programme de durcissement, température de presse, pression et temps de maintien | C'est là que l'aspect se décide réellement. Un chiffre peut être consigné, répété et audité. |
| Échantillon d'acceptation | Un échantillon physique pressé, validé par rapport à une référence définie | Le seul artefact qui capture l'ensemble de l'empilement en une fois. C'est ce que le client accepte, et ce à quoi l'on recontrôle chaque nouveau lot de film. |
L'ordre compte. La plupart des ateliers rédigent la première ligne et héritent de ce que la dernière ligne se trouve être. L'aspect qu'ils finissent par livrer est le fruit du hasard des réglages de procédé que personne n'a consignés.
Une raison supplémentaire explique que la première ligne soit plus courte qu'on ne l'attend. Une spécification de film est par nature un document étroit : elle peut nommer une structure d'enduction, un traitement de face arrière, une largeur et un format. Elle ne peut pas nommer l'encre, la poudre, le durcissement ni la presse, car ce ne sont pas des propriétés du film. Si vous voulez l'ensemble complet des options de construction et de format qu'un fournisseur propose réellement, les spécifications complètes des films DTF montrent la même limite : la spécification vous dit comment le film se comporte, et s'arrête là.
Un petit test pratique a sa place dans cette discussion, car la variante la plus courante de la confusion est bien réelle : lorsqu'un film est traité sur les deux faces, on suppose facilement pouvoir reconnaître la face d'impression au toucher, puisque "mat" semble devoir être facile à repérer. On ne peut pas la distinguer de façon fiable au toucher, et le fait que les deux faces soient mates ne signifie pas que l'une ou l'autre soit imprimable. La face d'impression est celle qui porte le revêtement absorbant l'encre le plus épais — généralement la plus rugueuse des deux — et un contrôle rapide consiste à faire glisser une goutte d'eau sur la surface : la face d'impression se mouille et s'étale, la face arrière traitée ne la prend pas de la même façon. À défaut, le bord d'un rouleau marqué ou une note sur la boîte est plus rapide que de deviner — les feuilles de film DTF indiquent la même chose pour les supports prédécoupés, où la face la plus rugueuse, spécialement enduite, est celle sur laquelle imprimer. Si vous installez une machine et que vous hésitez sur la face à orienter vers la tête, c'est un autre article — compatibilité du film DTF et de l'imprimante couvre la configuration.
Si vous êtes en train de rédiger cette spécification et que vous n'êtes pas sûr que le film en stock se comporte comme la construction sous laquelle il a été vendu, l'étape utile suivante est de tester une section selon votre procédé actuel plutôt que de faire confiance à l'étiquette. Un échantillon que vous pressez vous-même, à vos réglages, vous en dira plus sur l'aspect que vous livrerez que n'importe quelle description de catalogue. Si c'est votre situation, la voie pratique consiste à demander un échantillon, ce qui règle le volet film de la question dans votre propre flux de travail plutôt que dans un tableau comparatif.
Quand le choix n'existe pas
Une dernière limite, car tous les ateliers ne sont pas confrontés à cette confusion de deux mots.
Si vous utilisez un seul film pour tout votre travail — une seule construction, un seul jeu de paramètres de procédé, un seul échantillon d'acceptation — alors l'ambiguïté ne vous atteint jamais. Il n'y a pas de seconde option pour confondre la première, et le standard réside là où il devrait être car il n'y a qu'un seul endroit où l'inscrire. Un atelier qui s'est standardisé sur un seul film mat double face et a réglé son procédé autour de lui a en pratique dissous le problème en refusant de traiter l'étiquette comme une décision.
La confusion surgit lorsqu'un atelier commence à référencer plus d'un film, ou à acheter d'après la description verbale d'un client, ou à transmettre une fiche technique à un nouveau fournisseur. C'est alors qu'un mot remplissant deux fonctions devient un coût réel. Jusque-là, c'est une définition, pas une décision.
Trois lignes à consigner
Ce n'est pas une décision entre deux films. C'est une décision sur le document dans lequel réside votre standard d'aspect.
Rédigez donc ces trois lignes et placez-les là où votre équipe de production pourra les trouver :
- Sur la spécification du film — structure d'enduction, traitement de la face arrière, largeur et format. Une ligne, décrivant le comportement du film.Sur la fiche de procédé — dépôt d'encre, application de la poudre, programme de durcissement, température de presse, pression et temps de maintien. C'est la ligne qui décide de l'aspect.Sur l'échantillon d'acceptation — la référence pressée que le client valide, et l'artefact auquel chaque nouveau lot de film est comparé.
Un film appelé mat ne promet pas une impression mate. C'est votre procédé qui le fait. Consignez-le à l'endroit qui en est responsable — et la prochaine fois que quelqu'un vous demandera du "film DTF mat", vous saurez laquelle des deux choses il désigne, et si c'est même ce dont il a besoin.
FAQ
La finition du film détermine-t-elle l'aspect de l'impression finie ?
Un film double mat imprime-t-il plus doux ou plus mat ?
Si les deux faces sont mates, comment savoir sur quelle face imprimer ?
Le mat est-il préférable au brillant pour les vêtements foncés ?
Un film plus brillant résiste-t-il plus longtemps au lavage ?
Puis-je modifier l'aspect après le pressage ?
Contactez-nous
Dites-nous vos besoins et notre équipe vous répondra sous 24 heures.

Ellen Lin
Product Manager & Heat Transfer Materials Specialist
Ellen Lin is a Product Manager at LorinTransfer, specializing in heat transfer materials, DTF printing solutions, and UV DTF transfer products. With hands-on experience in product development and market research, Ellen works closely with manufacturing teams and printing professionals to improve product performance, application methods, and customer solutions. She shares insights on transfer printing technologies, material selection, and industry trends to help businesses make better decisions for their printing projects.
Related Articles
Peut-on utiliser un film DTF dans une imprimante à sublimation ? La réponse honnête
Vous possédez déjà une imprimante à sublimation. Un client veut une impression éclatante sur un t-shirt en coton noir, et vous voulez savoir si un film direct-to-film (DTF) peut y parvenir sans une seconde machine.
Le film PET pour DTF : structure, types et guide d'achat
Presque toutes les fiches produit de film DTF que vous ouvrez affichent la même mention dans la ligne des spécifications : PET.
Films DTF à paillettes et spéciaux : types, usages et guide d'achat
Le film DTF à paillettes génère environ 170 recherches mensuelles aux États-Unis. Le phosphorescent suit avec 90, et le réfléchissant avec 50 (recherche de mots-clés Lorin Transfer, données Google Ads, oct. 2026).